La risposta breve: una CNC 3018 (Genmitsu 3018-PRO, 3018-PROVer e i loro tanti cloni) usa GRBL 1.1, quindi qualsiasi programma GRBL può pilotarla. Il software CNC 3018 che ti serve è un driver USB per il suo chip CH340, un sender che si colleghi a 115.200 baud e un programma CAM che trasformi un disegno in G-code. La copia di Candle nella scatola invia soltanto G-code, ed è spesso vecchia di anni. Dusty fa il disegno, i percorsi utensile e il controllo macchina gratis su Mac, Windows, Linux e iPad, con la 3018 nel suo catalogo di macchine.
Qui sotto: la scatola, il software che funziona oggi, il collegamento, le impostazioni GRBL, la sonda Z, i limiti reali di una 3018 e un primo lavoro in Dusty. Le cifre delle macchine provengono da SainSmart, produttore delle macchine Genmitsu, e dalla documentazione di GRBL.
Cosa c’è nella scatola di una CNC 3018
La maggior parte dei kit 3018 condivide la stessa elettronica: una scheda di classe Arduino con GRBL 1.1f (la versione che SainSmart e Inventables indicano per la 3018-PRO), con i driver dei motori passo-passo e l’uscita del mandrino sulla scheda, e un chip USB-seriale CH340. Il mandrino è un motore in corrente continua 775 con pinza ER11; SainSmart indica la velocità massima della maggior parte dei suoi mandrini di serie in circa 10.000 giri/min.
| Macchina | Area di lavoro | Finecorsa | Sonda Z |
|---|---|---|---|
| Genmitsu 3018-PRO | 300 × 180 × 45 mm | No (esistono kit di aggiornamento) | Opzionale |
| Genmitsu 3018-PROVer V2 | 290 × 180 × 40 mm | Sì, con un arresto di emergenza | Inclusa |
| Cloni 3018 senza marca | Di solito 300 × 180 × 45 mm | Varia | Varia |
Sulla chiavetta USB, sulla scheda SD o sul CD: il driver CH340 per Windows, file G-code di esempio e GRBLControl, meglio noto come Candle. La pagina delle risorse della 3018-PRO offre ancora Candle 1.17, e il manuale della PROVer del 2020 descrive Candle 1.1.7. Alcuni kit aggiungono un controller offline, un piccolo schermo portatile che esegue il G-code da una scheda SD senza computer.
Quale software CNC 3018 funziona oggi
Una 3018 ha bisogno di un sender per essere pilotata e di un programma CAM per creare il G-code. Ecco che cosa indica SainSmart e che cosa è cambiato da quando è stata masterizzata la chiavetta.
| Software | Ruolo | Da sapere su una 3018 |
|---|---|---|
| Candle 1.1.7 dalla chiavetta | Sender con visualizzatore G-code | Versioni per Windows e Mac; SainSmart dice che non funziona più su macOS Catalina o successivi |
| Candle, versione attuale | Sender | Gratuito (GPL-3.0); versione 11.2 (febbraio 2026) per Windows, macOS e Linux |
| Universal G-code Sender | Sender | Il consiglio di SainSmart per i Mac recenti |
| Easel, Carveco Maker | Disegno e CAM | Entrambi nell’elenco di SainSmart; Easel gira nel browser, Carveco Maker è un abbonamento a pagamento |
| Fusion per uso personale | CAD e CAM | La guida a Fusion di SainSmart sceglie il postprocessore «GRBL» semplice, non «GRBL Laser»; il file lo esegue un sender |
| Dusty | Disegno, CAM e sender | Gratuito su Mac, iPad, Windows e Linux; profili 3018 nel catalogo |
Quindi la strada gratuita è un sender più un programma CAM, oppure un’unica app che fa entrambe le cose. Prezzi e limiti degli strumenti gratuiti sono confrontati nella nostra guida al software CNC gratis. Per il modulo laser, SainSmart documenta LightBurn.
Come collegare una CNC 3018: driver, porta e velocità in baud
- Windows: installa il driver CH340 (CH341SER sulla pagina di SainSmart) se la scheda non compare come porta COM in Gestione dispositivi.
- macOS: le versioni recenti riconoscono da sole gli adattatori CH340; salta il vecchio driver della chiavetta.
- Linux: il tuo account deve far parte del gruppo
dialout(sudo usermod -aG dialout $USER, poi esci e rientra). - Velocità: GRBL 1.1 comunica a 115.200 baud, 8-N-1, secondo la documentazione delle impostazioni di GRBL.
- Cavo e alimentazione: un cavo USB per dati corto, senza hub, lontano dai cavi dei motori; la macchina accesa e, su una PROVer, l’arresto di emergenza sbloccato.
- Un programma alla volta: una porta già aperta in Candle o in un altro programma rifiuta una seconda connessione.
- iPad: non ha porta seriale; Dusty Link su un Raspberry Pi accanto alla macchina condivide la 3018 in rete.
Una PROVer ti accoglie in Alarm (allarme): ha i finecorsa e l’homing attivi, quindi GRBL blocca il movimento finché non è stato eseguito un ciclo di homing, come spiega il suo manuale. È normale, non un guasto.
Impostazioni GRBL da controllare su una 3018
Digita $$ in una console per elencarle e salva l’elenco prima di cambiare qualsiasi cosa.
| Impostazione | Cosa fa | Su una 3018 |
|---|---|---|
| $100–$102 | Passi per mm, X, Y, Z | Impostati in fabbrica per le viti di trasmissione. Cambiali solo dopo aver misurato: sposta di 100 mm, misura, nuovo = vecchio × 100 ÷ misurato |
| $110–$112 | Velocità massima, mm/min | I valori predefiniti di SainSmart: 1000, 1000 e 800. Alzali a piccoli passi e resta del 10–20% sotto la velocità alla quale un motore si blocca |
| $130–$132 | Corsa massima, mm | 300, 180, 45 su una 3018-PRO; 290, 180, 40 su una PROVer V2. Usata per l’homing e i limiti software |
| $20 | Limiti software | Solo con l’homing attivo ($22=1) e una corsa precisa |
| $21, $22 | Limiti hardware, ciclo di homing | Solo su una macchina con finecorsa |
| $30 | Velocità massima del mandrino | 1000 sulle schede di SainSmart: S1000 significa quindi piena velocità |
| $32 | Modalità laser | 0 per il mandrino; spesso lasciata a 1 dopo aver usato un modulo laser |
La formula di GRBL per i passi per mm è (passi del motore per giro × microstep) ÷ mm di corsa per giro. Sulle velocità, la guida alla taratura di GRBL di SainSmart ha misurato che le sue 3018 si bloccano intorno a 2.100 mm/min e si è fermata a 1600. Una 3018 taglia comunque molto più lentamente: queste velocità servono soprattutto ad accelerare i rapidi e i movimenti jog.
Sonda Z, piastrina di tastatura e zero pezzo su una 3018
Una piastrina di tastatura imposta lo zero Z per contatto. La piastrina e una pinza a coccodrillo sulla fresa sono collegate ai pin della sonda della scheda; GRBL abbassa la fresa (G38.2) finché tocca la piastrina, poi sottrae lo spessore della piastrina per mettere lo zero Z sulla faccia superiore del grezzo.
- Misura la piastrina con un calibro, con una precisione di 0,01 mm: il manuale della PROVer di SainSmart usa 14,19 mm come esempio e chiede di inserire la tua misura.
- Controlla prima i collegamenti: tocca la piastrina con la pinza e lo stato di GRBL dovrebbe mostrare
Pn:P, il pin della sonda attivato. - Vai piano: il comando di sonda di SainSmart cerca a 100 mm/min, poi tocca di nuovo a 10 mm/min.
- Leggi gli allarmi: l’allarme 4 significa che la sonda era già a contatto all’inizio; l’allarme 5, nessun contatto entro la distanza di ricerca.
- Nessuna sonda? La guida rapida di SainSmart abbassa Z a passi di 0,1 mm, poi di 0,01 mm, finché un foglio di carta si impiglia sotto la fresa.
Per X e Y, sposta (jog) la punta della fresa sopra l’angolo che hai scelto come origine, di solito l’angolo anteriore sinistro del grezzo, e imposta lo zero X e Y (vedi zero pezzo).
Cosa può davvero tagliare una 3018
Una 3018 è una macchina piccola e leggera: guide tonde da 10 mm e un mandrino di potenza modesta. Easel di Inventables osserva che non è abbastanza rigida da tagliare, in una sola passata, in profondità quanto è largo il diametro della fresa. Passate poco profonde, frese affilate da 1/8 di pollice (3,175 mm) e avanzamenti modesti sono la regola.
| Materiale | Su una 3018 | Punto di partenza |
|---|---|---|
| Compensato, MDF, legno tenero | Il suo terreno ideale | Fresa da 3,175 mm, 1 mm per passata, 600 mm/min (24 IPM), 10.000 giri/min, come nell’esempio dei portachiavi di Dusty |
| Insegne in legno duro | Bene con le frese a V | Fresa a V da 60°, 1 mm per passata, 600 mm/min, affondamento a 200 mm/min |
| Plastiche, acrilico | Buono con frese a un tagliente | Tieni il truciolo abbastanza spesso da non fondere |
| PCB | Incisione e foratura | I tagli sono profondi pochi decimi di millimetro: prima metti in piano la basetta |
| Alluminio | Possibile, lentamente | Decimi di millimetro per passata, un solo tagliente, getto d’aria |
La nostra guida a avanzamento e velocità CNC per il legno calcola questi numeri per qualsiasi fresa.
Come configurare una 3018 in Dusty
I otto progetti di esempio di Dusty sono pensati per una CNC di tipo 3018, e il suo catalogo di 67 macchine contiene una Generic CNC 3018, la Genmitsu 3018-PRO e la 3018-PROVer V2. Prova ogni passaggio prima sulla CNC virtuale. I nomi (in inglese) sono quelli dell’app per Windows e Linux; alcuni cambiano su Mac e iPad.
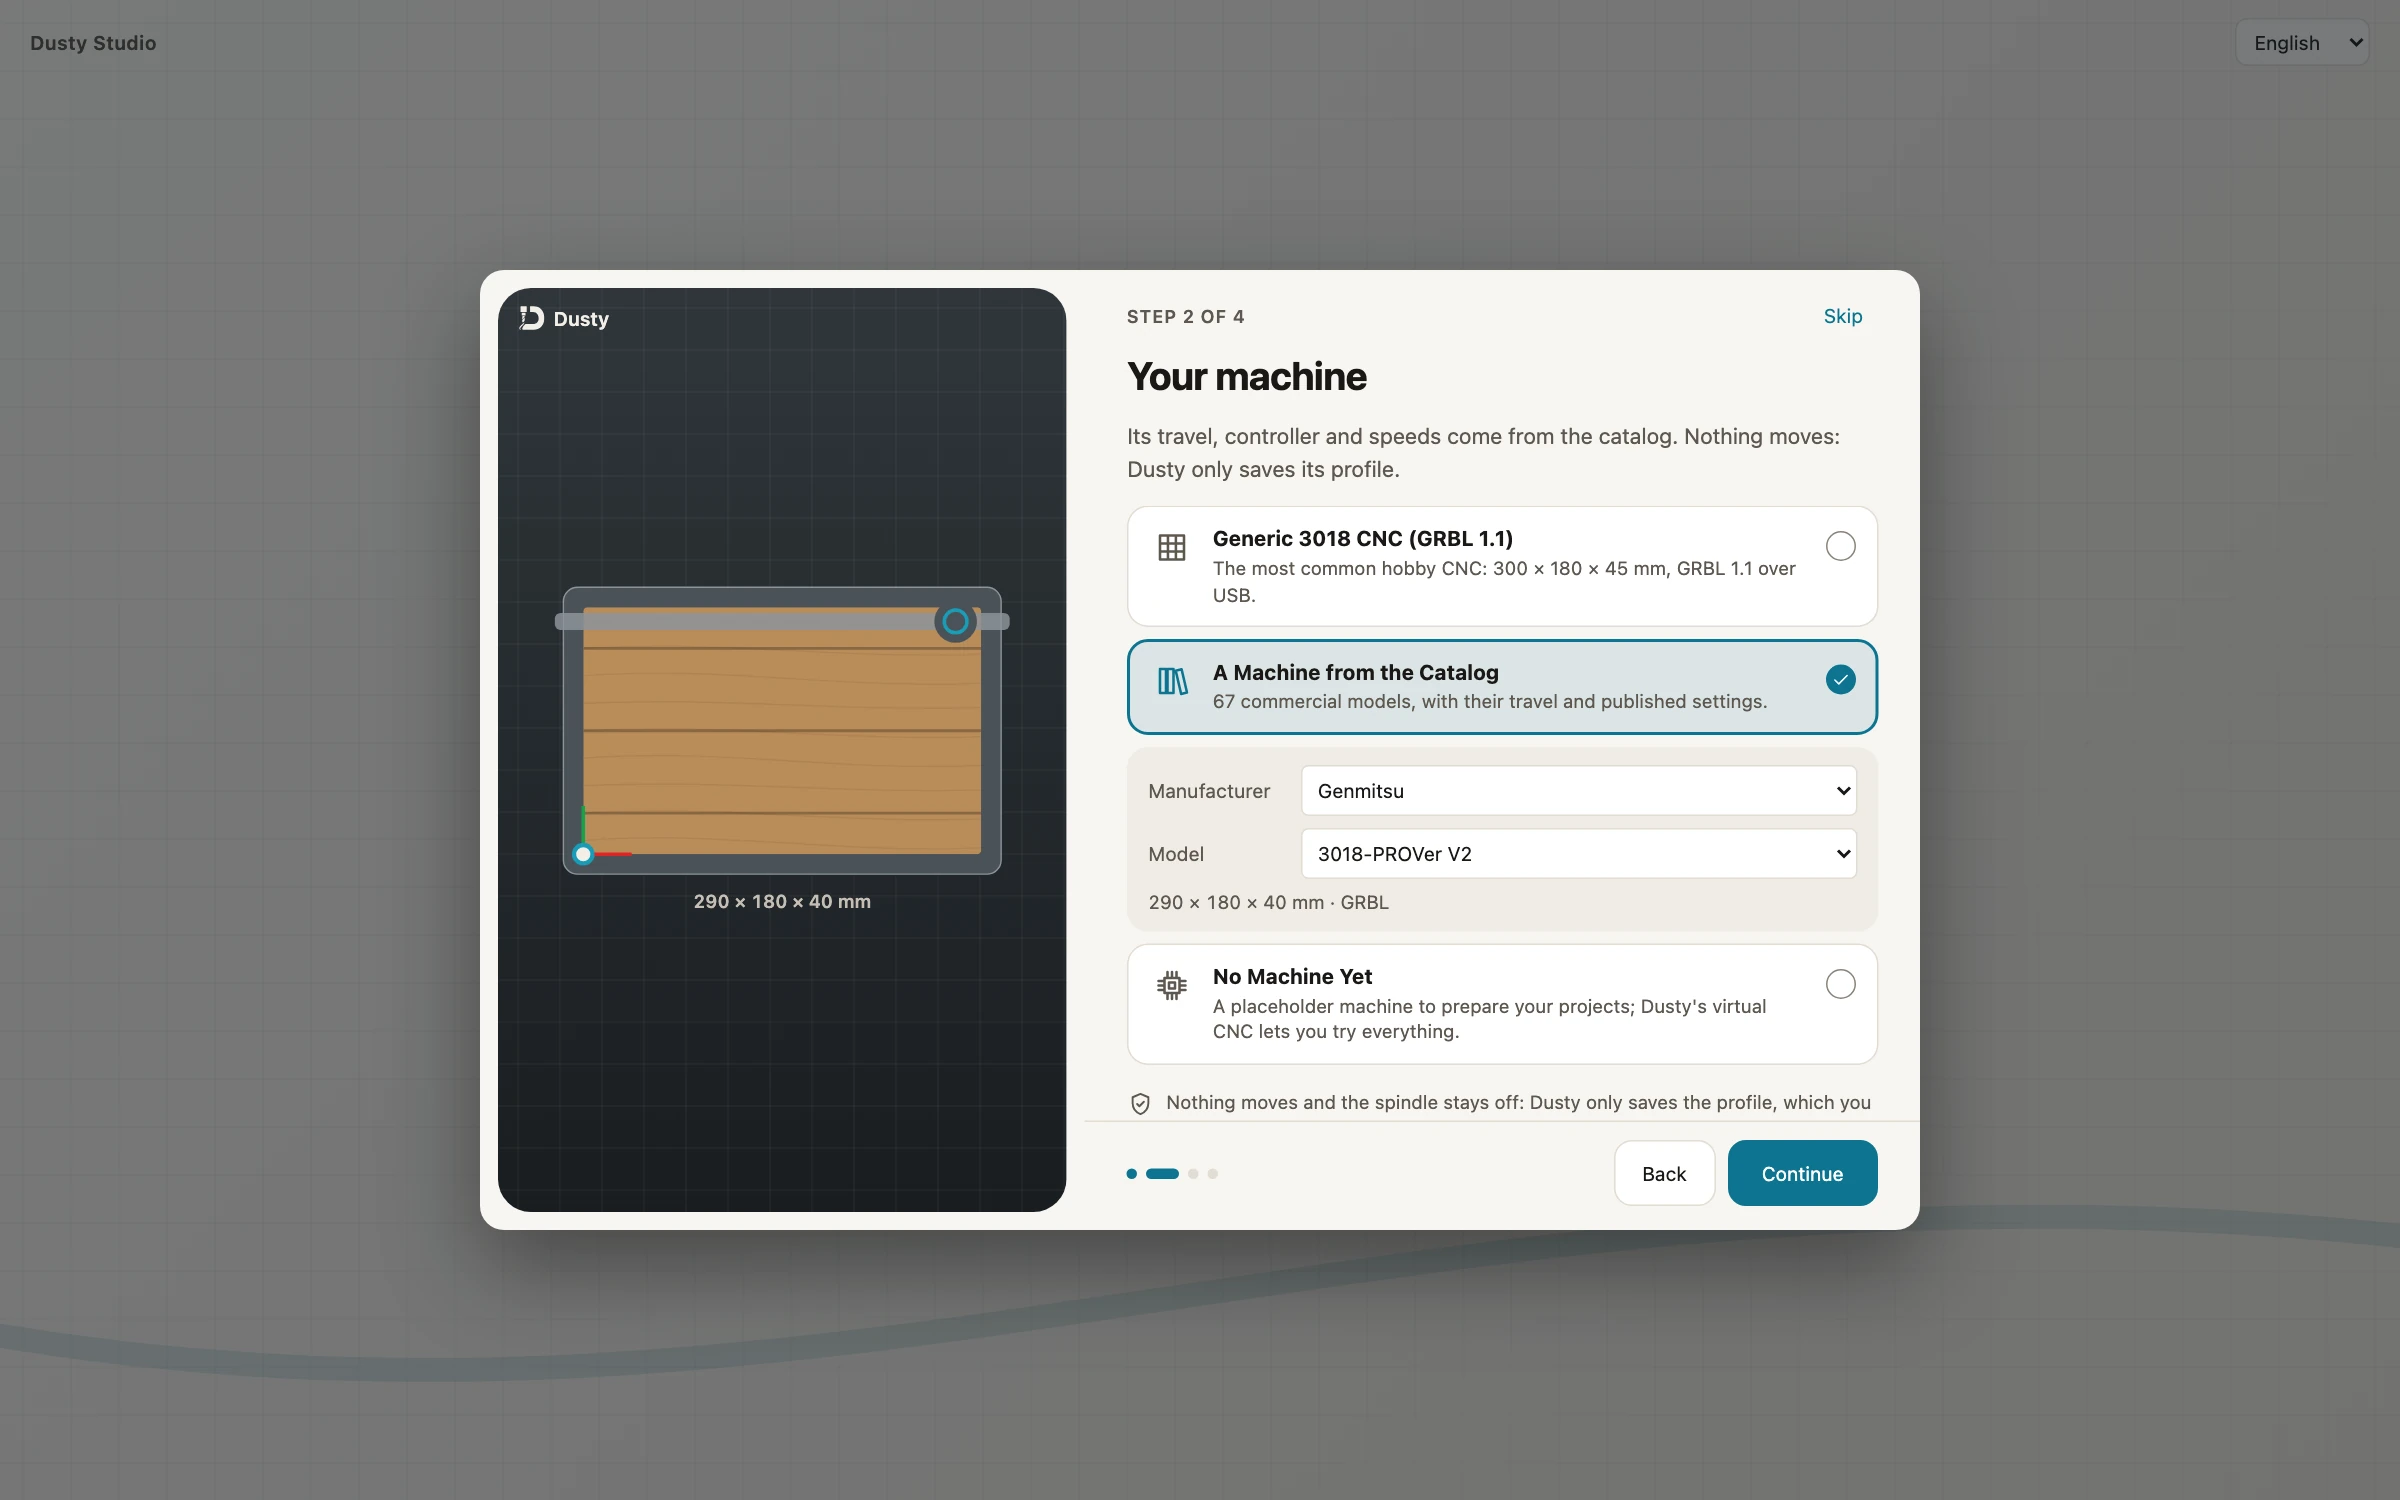
- Installa Dusty e scegli la macchina. Installalo dalla pagina di download. Al passo 2 del tour, Your machine (la tua macchina), tieni Generic 3018 CNC (GRBL 1.1) per un clone, oppure scegli A Machine from the Catalog (una macchina dal catalogo), Manufacturer (costruttore) Genmitsu, Model (modello) 3018-PRO o 3018-PROVer V2. Help › Dusty Tour riapre il tour, e New Machine… nella scheda Machine aggiunge un’altra macchina.
- Collegati. Inserisci il cavo USB e accendi la macchina. Nella scheda Machine scegli USB port (porta USB; oppure Virtual CNC per una prova senza macchina) e fai clic su Connect (connetti). Se non risponde nulla, Connection Assistant… (assistente di connessione) prova le porte e le velocità senza muovere nulla e ti dice che cosa manca: un driver CH340 su Windows, il gruppo
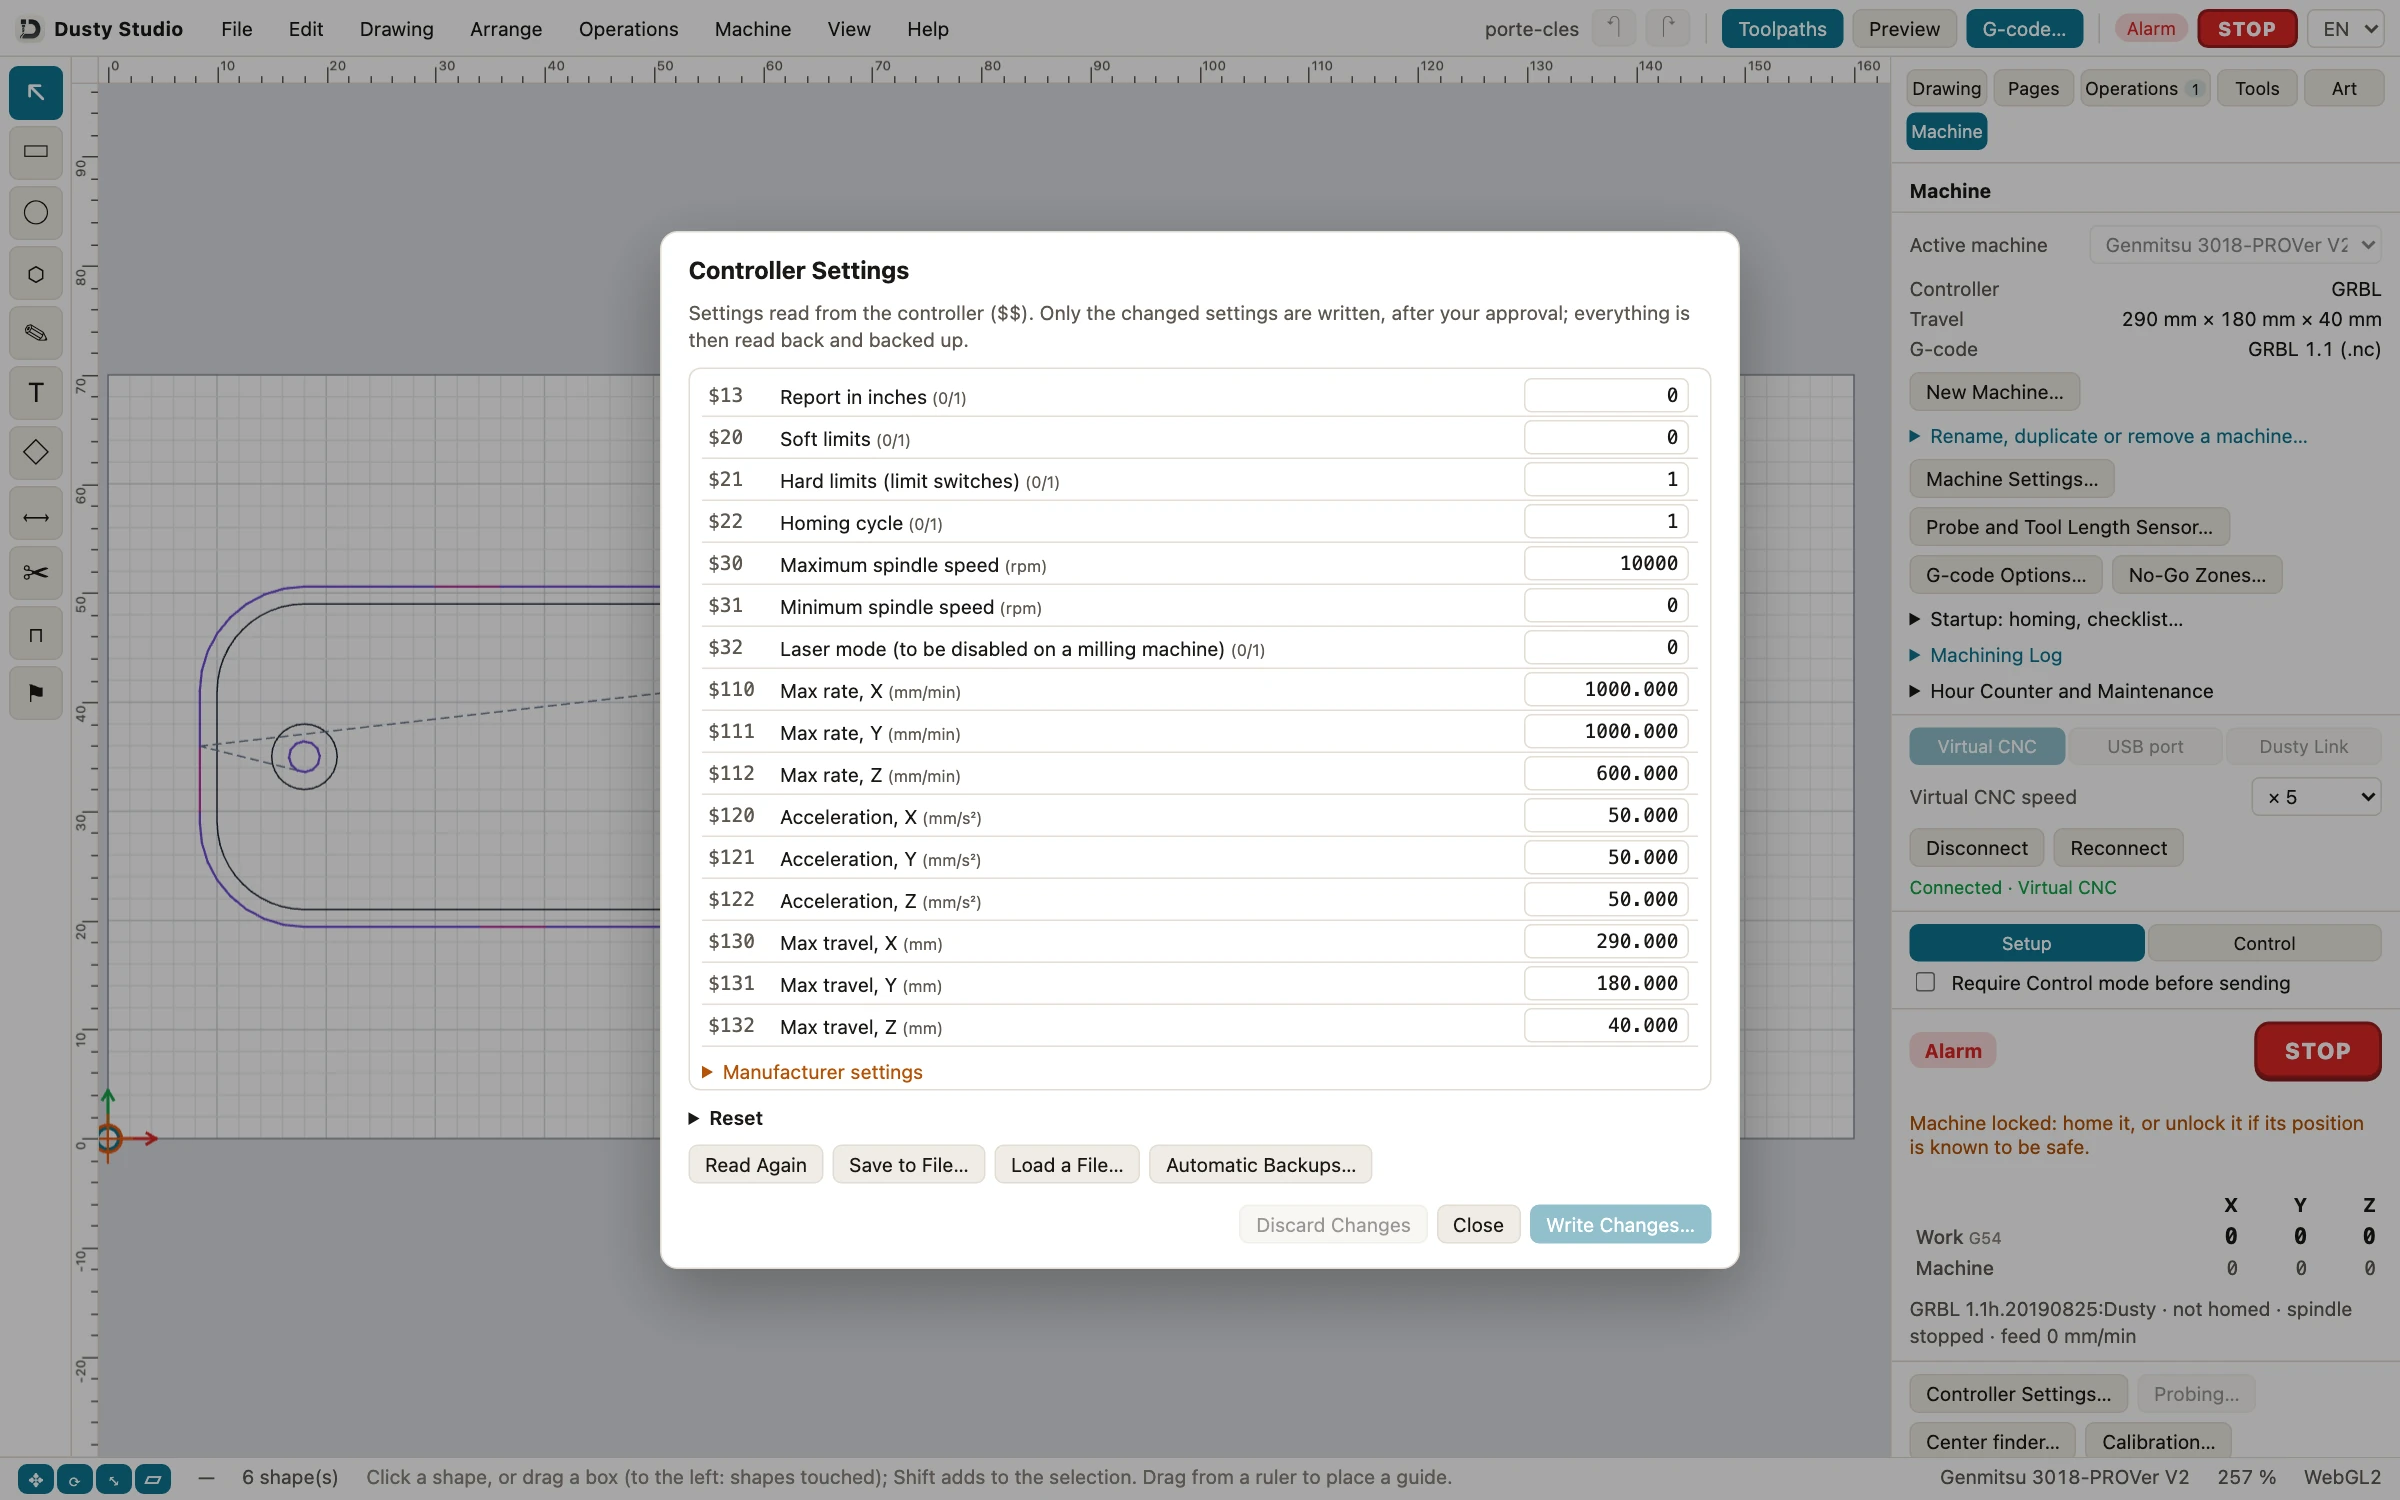
dialoutsu Linux, un cavo per dati (vedi assistente di connessione). - Controlla le impostazioni GRBL. Fai clic su Controller Settings… (impostazioni del controller): Dusty elenca i valori
$$(limiti, homing, mandrino, modalità laser, velocità, corse), con i passi per mm raccolti sotto Manufacturer settings (impostazioni del costruttore). Vengono scritte solo le impostazioni modificate, dopo la tua approvazione, e poi rilette e salvate in un backup (vedi impostazioni del controller). Se la modalità laser è attiva, Dusty lo segnala e propone di scrivere$32=0.
- Adatta il mandrino. In Machine Settings… (impostazioni della macchina), sotto Spindle and Files (mandrino e file), Maximum S value (valore S massimo) è il tuo
$30, letto a ogni connessione (1000 su molte schede 3018); imposta Spindle speed at max S (velocità del mandrino a S massimo) sulla velocità massima reale, circa 10000 rpm. Dusty converte i giri/min degli utensili in questo rapporto. - Fai l’homing o sblocca. Se il pannello dice che la macchina è bloccata, fai clic su Homing su una PROVer; su una macchina senza finecorsa, su Unlock (sblocca), dopo esserti assicurato che la sua posizione sia sicura. Startup: homing, checklist… può proporre l’homing a ogni connessione.
- Apri il primo esempio. File › Open Example, poi Open accanto a Key rings cut out with tabs: un grezzo di compensato di 160 × 70 × 6 mm con l’origine nell’angolo in basso a sinistra, tagliato con una fresa da 3,175 mm (vedi il tutorial dei portachiavi). Fissa il grezzo lontano dai percorsi utensile.
- Imposta lo zero X e Y. In Jog porta la punta della fresa sopra l’angolo anteriore sinistro del grezzo (a passi di 10, 1, poi 0,1 mm) e fai clic su Zero XY.
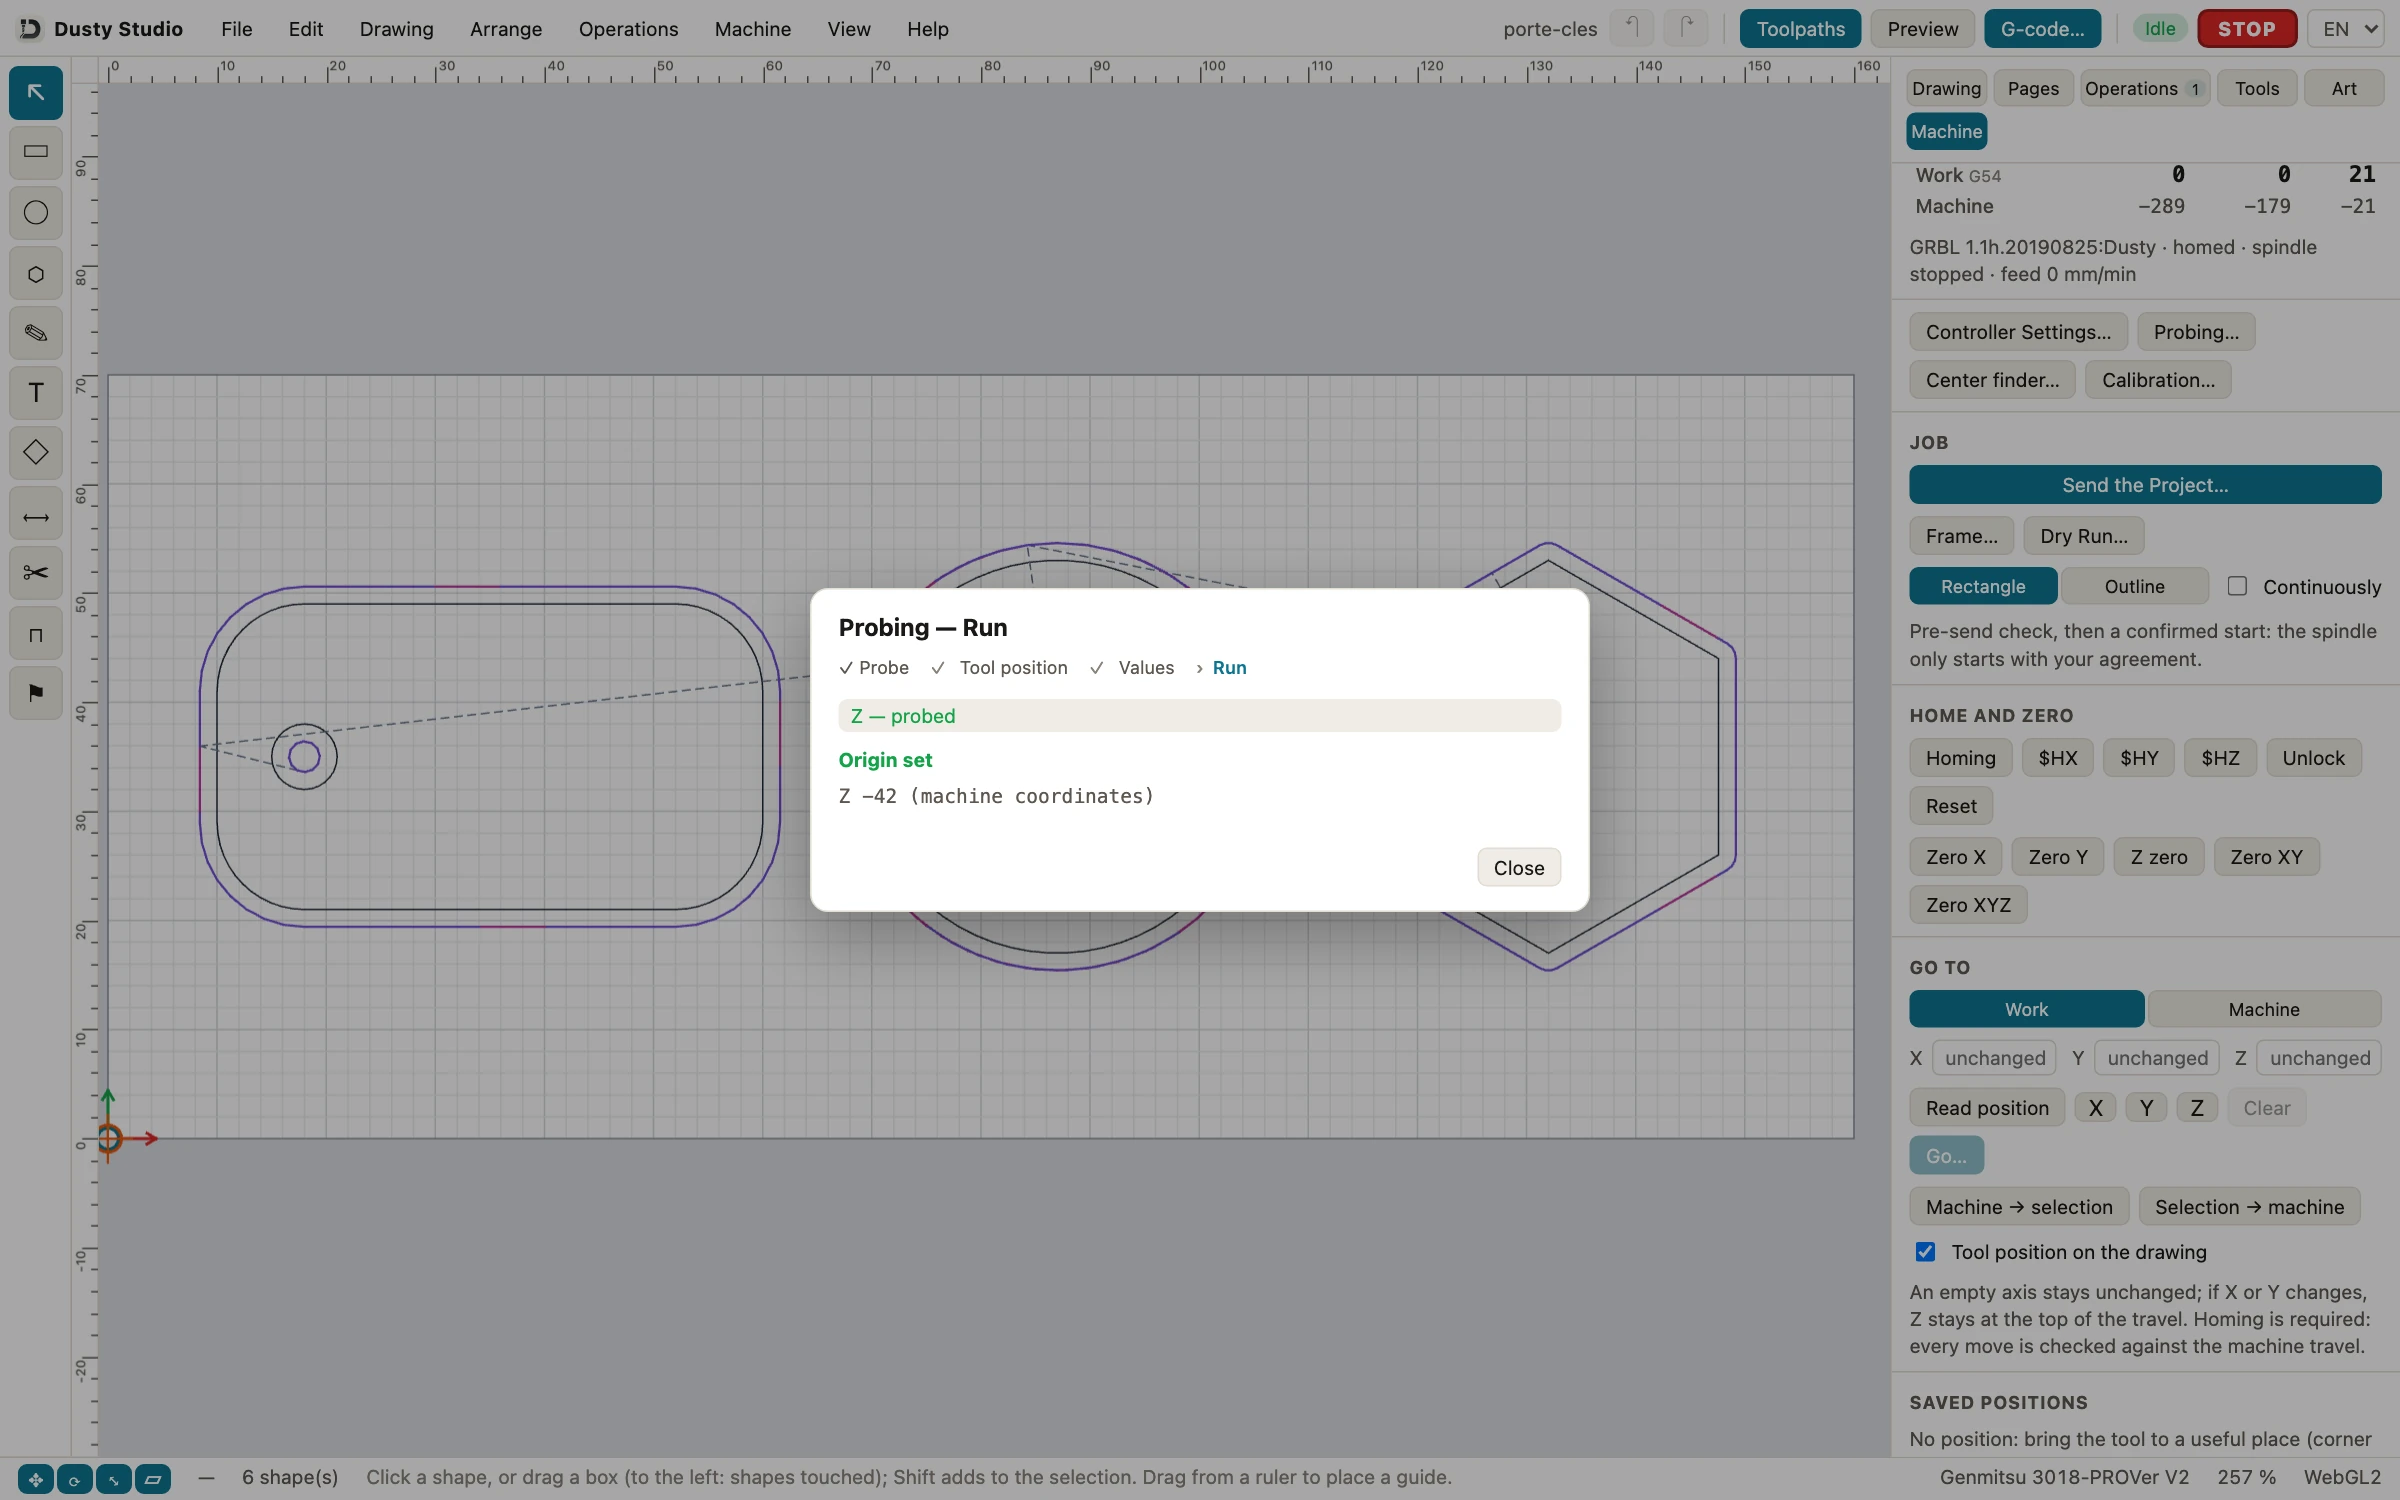
- Esegui la tastatura Z. Fai clic su Probing… (tastatura), scegli Z plate (piastra Z), poi Next (avanti): porta la fresa a circa 10 mm sopra la piastrina e attacca la pinza alla fresa. In Values (valori) inserisci lo Plate thickness (spessore della piastrina) che hai misurato e tieni la Fast speed (velocità rapida) sotto i 200 mm/min. Fai clic su Prepare Probing (prepara la tastatura), poi su Probe Z: Dusty risponde Origin set (origine impostata). Togli la piastrina e la pinza (vedi tastatura). Senza sonda, abbassa la fresa su un foglio di carta e fai clic su Z zero.
- Perimetro, prova a vuoto, taglio. Frame… (perimetro) percorre il contorno del lavoro, a mandrino spento; Dry Run… (prova a vuoto) lo esegue sopra il grezzo. Poi Send the Project… mostra la verifica prima dell’invio e chiede il tuo consenso prima che il mandrino giri (su Mac: Start Job…). Abbassa l’override Feed al 50% per il primo pezzo e tieni una mano vicino a STOP (vedi eseguire un lavoro).
Configura la tua 3018 in Dusty, gratis
Installa Dusty su Mac, Windows, Linux o iPad, scegli la tua 3018 nel catalogo ed esegui l’esempio Key rings sulla CNC virtuale prima del primo truciolo. Nessun account, nessun abbonamento.
Prima del primo taglio su una 3018
- Occhiali di protezione indossati, protezioni per l’udito per i lavori lunghi, aspirazione della polvere accesa: l’MDF produce polvere finissima.
- Grezzo ben fissato, morsetti fuori dai percorsi utensile e sotto l’altezza di sicurezza.
- Mani lontane dalla fresa appena la macchina può muoversi; l’arresto di emergenza, o l’interruttore di alimentazione su una 3018-PRO, a portata di mano.
- Piastrina di tastatura e pinza tolte prima che il mandrino parta.
- Perimetro e prova a vuoto fatti, primo pezzo con l’override dell’avanzamento al 50%.
- Non lasciare mai la macchina in funzione senza sorveglianza: una fresa che sfrega brucia il legno e trucioli roventi possono prendere fuoco.
I prossimi passi con la tua 3018
Quando i portachiavi vengono puliti, gli altri esempi aggiungono intaglio a V, foratura, tasche e cambi utensile. La pagina del controllo della macchina elenca il resto, dal livellamento della superficie per i PCB alla calibrazione dei passi per mm, e controller e collegamenti che cos’altro pilota Dusty. Scarica Dusty; se ti fa risparmiare una fresa o una tavola, una donazione lo mantiene gratuito per tutti.
Domande frequenti
Quale software viene fornito con una CNC 3018?
Di solito Candle (GRBLControl) su una chiavetta USB, una scheda SD o un CD, con il driver CH340 per Windows e file G-code di esempio. Candle è un sender: esegue il G-code ma non disegna pezzi né calcola percorsi utensile, e la copia nella scatola è una vecchia versione 1.1.7.
Qual è il miglior software gratis per una CNC 3018?
Per il lavoro 2,5D (ritagli, tasche, insegne intagliate a V, foratura), un’app tutto in uno come Dusty evita di destreggiarsi tra un programma CAM e un sender. Altrimenti, abbina un CAM gratuito come Fusion per uso personale a Candle o a Universal G-code Sender.
Una CNC 3018 funziona con un Mac?
Sì. SainSmart dice che la versione di Candle sulla chiavetta non funziona più su macOS Catalina o successivi e indica Universal G-code Sender. Le versioni attuali di Candle hanno una versione per macOS, e Dusty, sul Mac App Store, pilota una 3018 via USB.
Che velocità in baud usa una CNC 3018?
GRBL 1.1 comunica a 115.200 baud, 8-N-1. Se un sender mostra caratteri senza senso o niente, controlla quella velocità, la porta COM, il driver CH340 su Windows e che nessun altro programma tenga occupata la porta.
Come collego una sonda Z a una 3018?
Collega la piastrina e la pinza ai pin della sonda della scheda, attacca la pinza alla fresa e tocca la piastrina con la pinza: GRBL dovrebbe segnalare il pin della sonda attivato (Pn:P). Poi misura lo spessore della piastrina con un calibro e inseriscilo nel tuo software.
Una CNC 3018 può tagliare l’alluminio?
Sì, lentamente: decimi di millimetro per passata, una fresa affilata a un solo tagliente e aria per evacuare i trucioli. Legno, MDF, plastiche e PCB si adattano molto meglio al suo piccolo mandrino e al suo telaio leggero.