Die kurze Antwort: Eine CNC 3018 (Genmitsu 3018-PRO, 3018-PROVer und ihre vielen Klone) läuft mit GRBL 1.1, daher kann jedes GRBL-Programm sie ansteuern. Die CNC 3018 Software, die Sie brauchen, besteht aus einem USB-Treiber für ihren CH340-Chip, einem Sender, der sich mit 115.200 Baud verbindet, und einem CAM-Programm, das aus einer Zeichnung G-Code macht. Das mitgelieferte Candle sendet nur G-Code und ist oft Jahre alt. Dusty übernimmt Zeichnen, Werkzeugwege und Maschinensteuerung kostenlos auf Mac, Windows, Linux und iPad, mit der 3018 in seinem Maschinenkatalog.
Im Folgenden: der Lieferumfang, die Software, die heute läuft, die Verbindung, die GRBL-Einstellungen, der Z-Taster, die echten Grenzen einer 3018 und ein erster Job in Dusty. Die Maschinenangaben stammen von SainSmart, dem Hersteller der Genmitsu-Maschinen, und aus der GRBL-Dokumentation.
Was bei einer CNC 3018 im Karton liegt
Die meisten 3018-Bausätze haben dieselbe Elektronik: ein Board der Arduino-Klasse mit GRBL 1.1f (die Version, die SainSmart und Inventables für die 3018-PRO angeben), mit den Schrittmotortreibern und dem Spindelausgang auf dem Board und einem CH340-USB-Seriell-Chip. Die Spindel ist ein 775-Gleichstrommotor mit ER11-Spannzange; SainSmart gibt die Höchstdrehzahl der meisten seiner Serienspindeln mit etwa 10.000 U/min an.
| Maschine | Arbeitsbereich | Endschalter | Z-Taster |
|---|---|---|---|
| Genmitsu 3018-PRO | 300 × 180 × 45 mm | Nein (Nachrüstsätze gibt es) | Optional |
| Genmitsu 3018-PROVer V2 | 290 × 180 × 40 mm | Ja, mit Not-Halt | Enthalten |
| No-Name-3018-Klone | Meist 300 × 180 × 45 mm | Unterschiedlich | Unterschiedlich |
Auf dem USB-Stick, der SD-Karte oder der CD: der Windows-Treiber für den CH340, Beispiel-G-Code-Dateien und GRBLControl, besser bekannt als Candle. Die Ressourcenseite der 3018-PRO bietet noch immer Candle 1.17 an, und das PROVer-Handbuch von 2020 beschreibt Candle 1.1.7. Manche Bausätze enthalten zusätzlich einen Offline-Controller, ein kleines Handbediengerät mit Bildschirm, das G-Code von einer SD-Karte ohne Computer abspielt.
Welche CNC 3018 Software heute funktioniert
Eine 3018 braucht einen Sender, der sie ansteuert, und ein CAM-Programm, das den G-Code erzeugt. Das empfiehlt SainSmart, und das hat sich geändert, seit der Stick bespielt wurde.
| Software | Rolle | Gut zu wissen für eine 3018 |
|---|---|---|
| Candle 1.1.7 vom Stick | Sender mit G-Code-Viewer | Versionen für Windows und Mac; laut SainSmart läuft es ab macOS Catalina nicht mehr |
| Candle, aktuelle Version | Sender | Kostenlos (GPL-3.0); Version 11.2 (Februar 2026) für Windows, macOS und Linux |
| Universal G-code Sender | Sender | SainSmarts Empfehlung für neuere Macs |
| Easel, Carveco Maker | Zeichnen und CAM | Beide auf der Liste von SainSmart; Easel läuft im Browser, Carveco Maker ist ein kostenpflichtiges Abonnement |
| Fusion für den privaten Gebrauch | CAD und CAM | SainSmarts Fusion-Anleitung wählt den einfachen Post „GRBL“, nicht „GRBL Laser“; ein Sender führt die Datei aus |
| Dusty | Zeichnen, CAM und Sender | Kostenlos auf Mac, iPad, Windows und Linux; 3018-Profile im Katalog |
Der kostenlose Weg ist also ein Sender plus ein CAM-Programm oder eine App, die beides kann. Preise und Grenzen der kostenlosen Programme vergleicht unser Ratgeber zu kostenloser CNC-Software. Für das Lasermodul dokumentiert SainSmart LightBurn.
So verbinden Sie eine CNC 3018: Treiber, Port und Baudrate
- Windows: Installieren Sie den CH340-Treiber (CH341SER auf der Seite von SainSmart), wenn das Board im Geräte-Manager nicht als COM-Port erscheint.
- macOS: Neuere Versionen erkennen CH340-Adapter von selbst; lassen Sie den alten Treiber auf dem Stick weg.
- Linux: Ihr Benutzerkonto muss in der Gruppe
dialoutsein (sudo usermod -aG dialout $USER, dann ab- und wieder anmelden). - Geschwindigkeit: GRBL 1.1 kommuniziert laut der Dokumentation der GRBL-Einstellungen mit 115.200 Baud, 8-N-1.
- Kabel und Strom: ein kurzes USB-Datenkabel, kein Hub, fern von den Motorkabeln; die Maschine eingeschaltet und, bei einer PROVer, der Not-Halt gelöst.
- Immer nur ein Programm: Ein Port, der bereits in Candle oder einem anderen Programm geöffnet ist, lehnt eine zweite Verbindung ab.
- iPad: Es hat keinen seriellen Anschluss; Dusty Link auf einem Raspberry Pi neben der Maschine teilt die 3018 über das Netzwerk.
Eine PROVer begrüßt Sie im Zustand Alarm: Sie hat Endschalter und die Referenzfahrt aktiviert, daher sperrt GRBL jede Bewegung, bis eine Referenzfahrt gelaufen ist, wie ihr Handbuch erklärt. Das ist normal, kein Fehler.
GRBL-Einstellungen, die Sie an einer 3018 prüfen sollten
Geben Sie $$ in einer Konsole ein, um sie aufzulisten, und sichern Sie die Liste, bevor Sie etwas ändern.
| Einstellung | Aufgabe | An einer 3018 |
|---|---|---|
| $100–$102 | Schritte pro mm, X, Y, Z | Ab Werk auf die Gewindespindeln abgestimmt. Nur nach dem Messen ändern: 100 mm verfahren, messen, neu = alt × 100 ÷ gemessen |
| $110–$112 | Max. Geschwindigkeit, mm/min | Standardwerte von SainSmart: 1000, 1000 und 800. In Schritten erhöhen und 10 bis 20 % unter der Geschwindigkeit bleiben, bei der ein Motor stehen bleibt |
| $130–$132 | Max. Verfahrweg, mm | 300, 180, 45 bei einer 3018-PRO; 290, 180, 40 bei einer PROVer V2. Wird für die Referenzfahrt und die Software-Endschalter verwendet |
| $20 | Software-Endschalter (Soft Limits) | Nur bei aktivierter Referenzfahrt ($22=1) und genauem Verfahrweg |
| $21, $22 | Hardware-Endschalter (Hard Limits), Referenzfahrt | Nur an einer Maschine mit Endschaltern |
| $30 | Max. Spindeldrehzahl | 1000 bei den Boards von SainSmart: S1000 bedeutet dann volle Drehzahl |
| $32 | Lasermodus | 0 für die Spindel; nach der Nutzung eines Lasermoduls oft auf 1 geblieben |
Die GRBL-Formel für die Schritte pro mm lautet (Motorschritte pro Umdrehung × Mikroschritte) ÷ mm Verfahrweg pro Umdrehung. Zu den Geschwindigkeiten: SainSmarts Anleitung zur GRBL-Abstimmung maß, dass seine 3018-Maschinen bei etwa 2.100 mm/min stehen bleiben, und entschied sich für 1600. Eine 3018 fräst ohnehin weit langsamer: Diese Werte beschleunigen vor allem Eilgänge und das Verfahren.
Z-Taster, Tastplatte und Werkstücknullpunkt an einer 3018
Eine Tastplatte setzt den Z-Nullpunkt durch Kontakt. Die Platte und eine Krokodilklemme am Fräser sind mit den Taster-Pins des Boards verbunden; GRBL senkt den Fräser (G38.2), bis er die Platte berührt, und zieht dann die Plattendicke ab, um den Z-Nullpunkt auf die Oberseite des Rohteils zu legen.
- Messen Sie die Platte mit einer Schieblehre auf 0,01 mm genau: Das PROVer-Handbuch von SainSmart nennt 14,19 mm als Beispiel und bittet Sie, Ihren eigenen Wert einzutragen.
- Prüfen Sie zuerst die Verkabelung: Berühren Sie die Platte mit der Klemme, und der GRBL-Status sollte
Pn:Pzeigen, den ausgelösten Taster-Pin. - Gehen Sie langsam vor: Der Antastbefehl von SainSmart sucht mit 100 mm/min und berührt dann noch einmal mit 10 mm/min.
- Lesen Sie die Alarme: Alarm 4 bedeutet, dass der Taster schon zu Beginn Kontakt hatte; Alarm 5, dass innerhalb der Suchstrecke kein Kontakt zustande kam.
- Kein Taster? Die Schnellstartanleitung von SainSmart senkt Z in Schritten von 0,1 mm, dann 0,01 mm, bis ein Blatt Papier unter dem Fräser hängen bleibt.
Fahren Sie für X und Y die Fräserspitze über die Ecke, die Sie als Ursprung gewählt haben, meist die vordere linke Ecke des Rohteils, und setzen Sie den X- und Y-Nullpunkt (siehe Werkstücknullpunkt).
Was eine 3018 wirklich fräsen kann
Eine 3018 ist eine kleine, leichte Maschine: runde 10-mm-Führungen und eine Spindel mit bescheidener Leistung. Easel von Inventables weist darauf hin, dass sie nicht steif genug ist, um in einem Durchgang so tief zu fräsen, wie der Fräser breit ist. Flache Durchgänge, scharfe Fräser von 1/8 Zoll (3,175 mm) und bescheidene Vorschübe sind die Regel.
| Material | An einer 3018 | Startpunkt |
|---|---|---|
| Sperrholz, MDF, Weichholz | Ihr Spezialgebiet | 3,175-mm-Schaftfräser, 1 mm pro Durchgang, 600 mm/min (24 IPM), 10.000 U/min, wie in Dustys Beispiel mit den Schlüsselanhängern |
| Schilder aus Hartholz | Gut mit V-Fräsern | 60°-V-Fräser, 1 mm pro Durchgang, 600 mm/min, 200 mm/min Eintauchvorschub |
| Kunststoffe, Acryl | Gut mit einschneidigen Fräsern | Den Span so dick halten, dass nichts schmilzt |
| Leiterplatten | Gravur und Bohren | Die Schnitte sind nur Zehntelmillimeter tief: Zuerst die Höhe der Platine ausgleichen |
| Aluminium | Möglich, langsam | Zehntelmillimeter pro Durchgang, Einschneider, Luftstoß |
Unser Ratgeber Vorschub und Drehzahl CNC Holz berechnet diese Werte für jeden Fräser.
So richten Sie eine 3018 in Dusty ein
Die acht Beispielprojekte von Dusty sind für eine CNC vom Typ 3018 eingerichtet, und sein Katalog mit 67 Maschinen enthält eine Generic CNC 3018, die Genmitsu 3018-PRO und die 3018-PROVer V2. Probieren Sie jeden Schritt zuerst an der virtuellen CNC aus. Die Namen sind die der Windows- und Linux-App; einige weichen auf dem Mac und dem iPad ab.
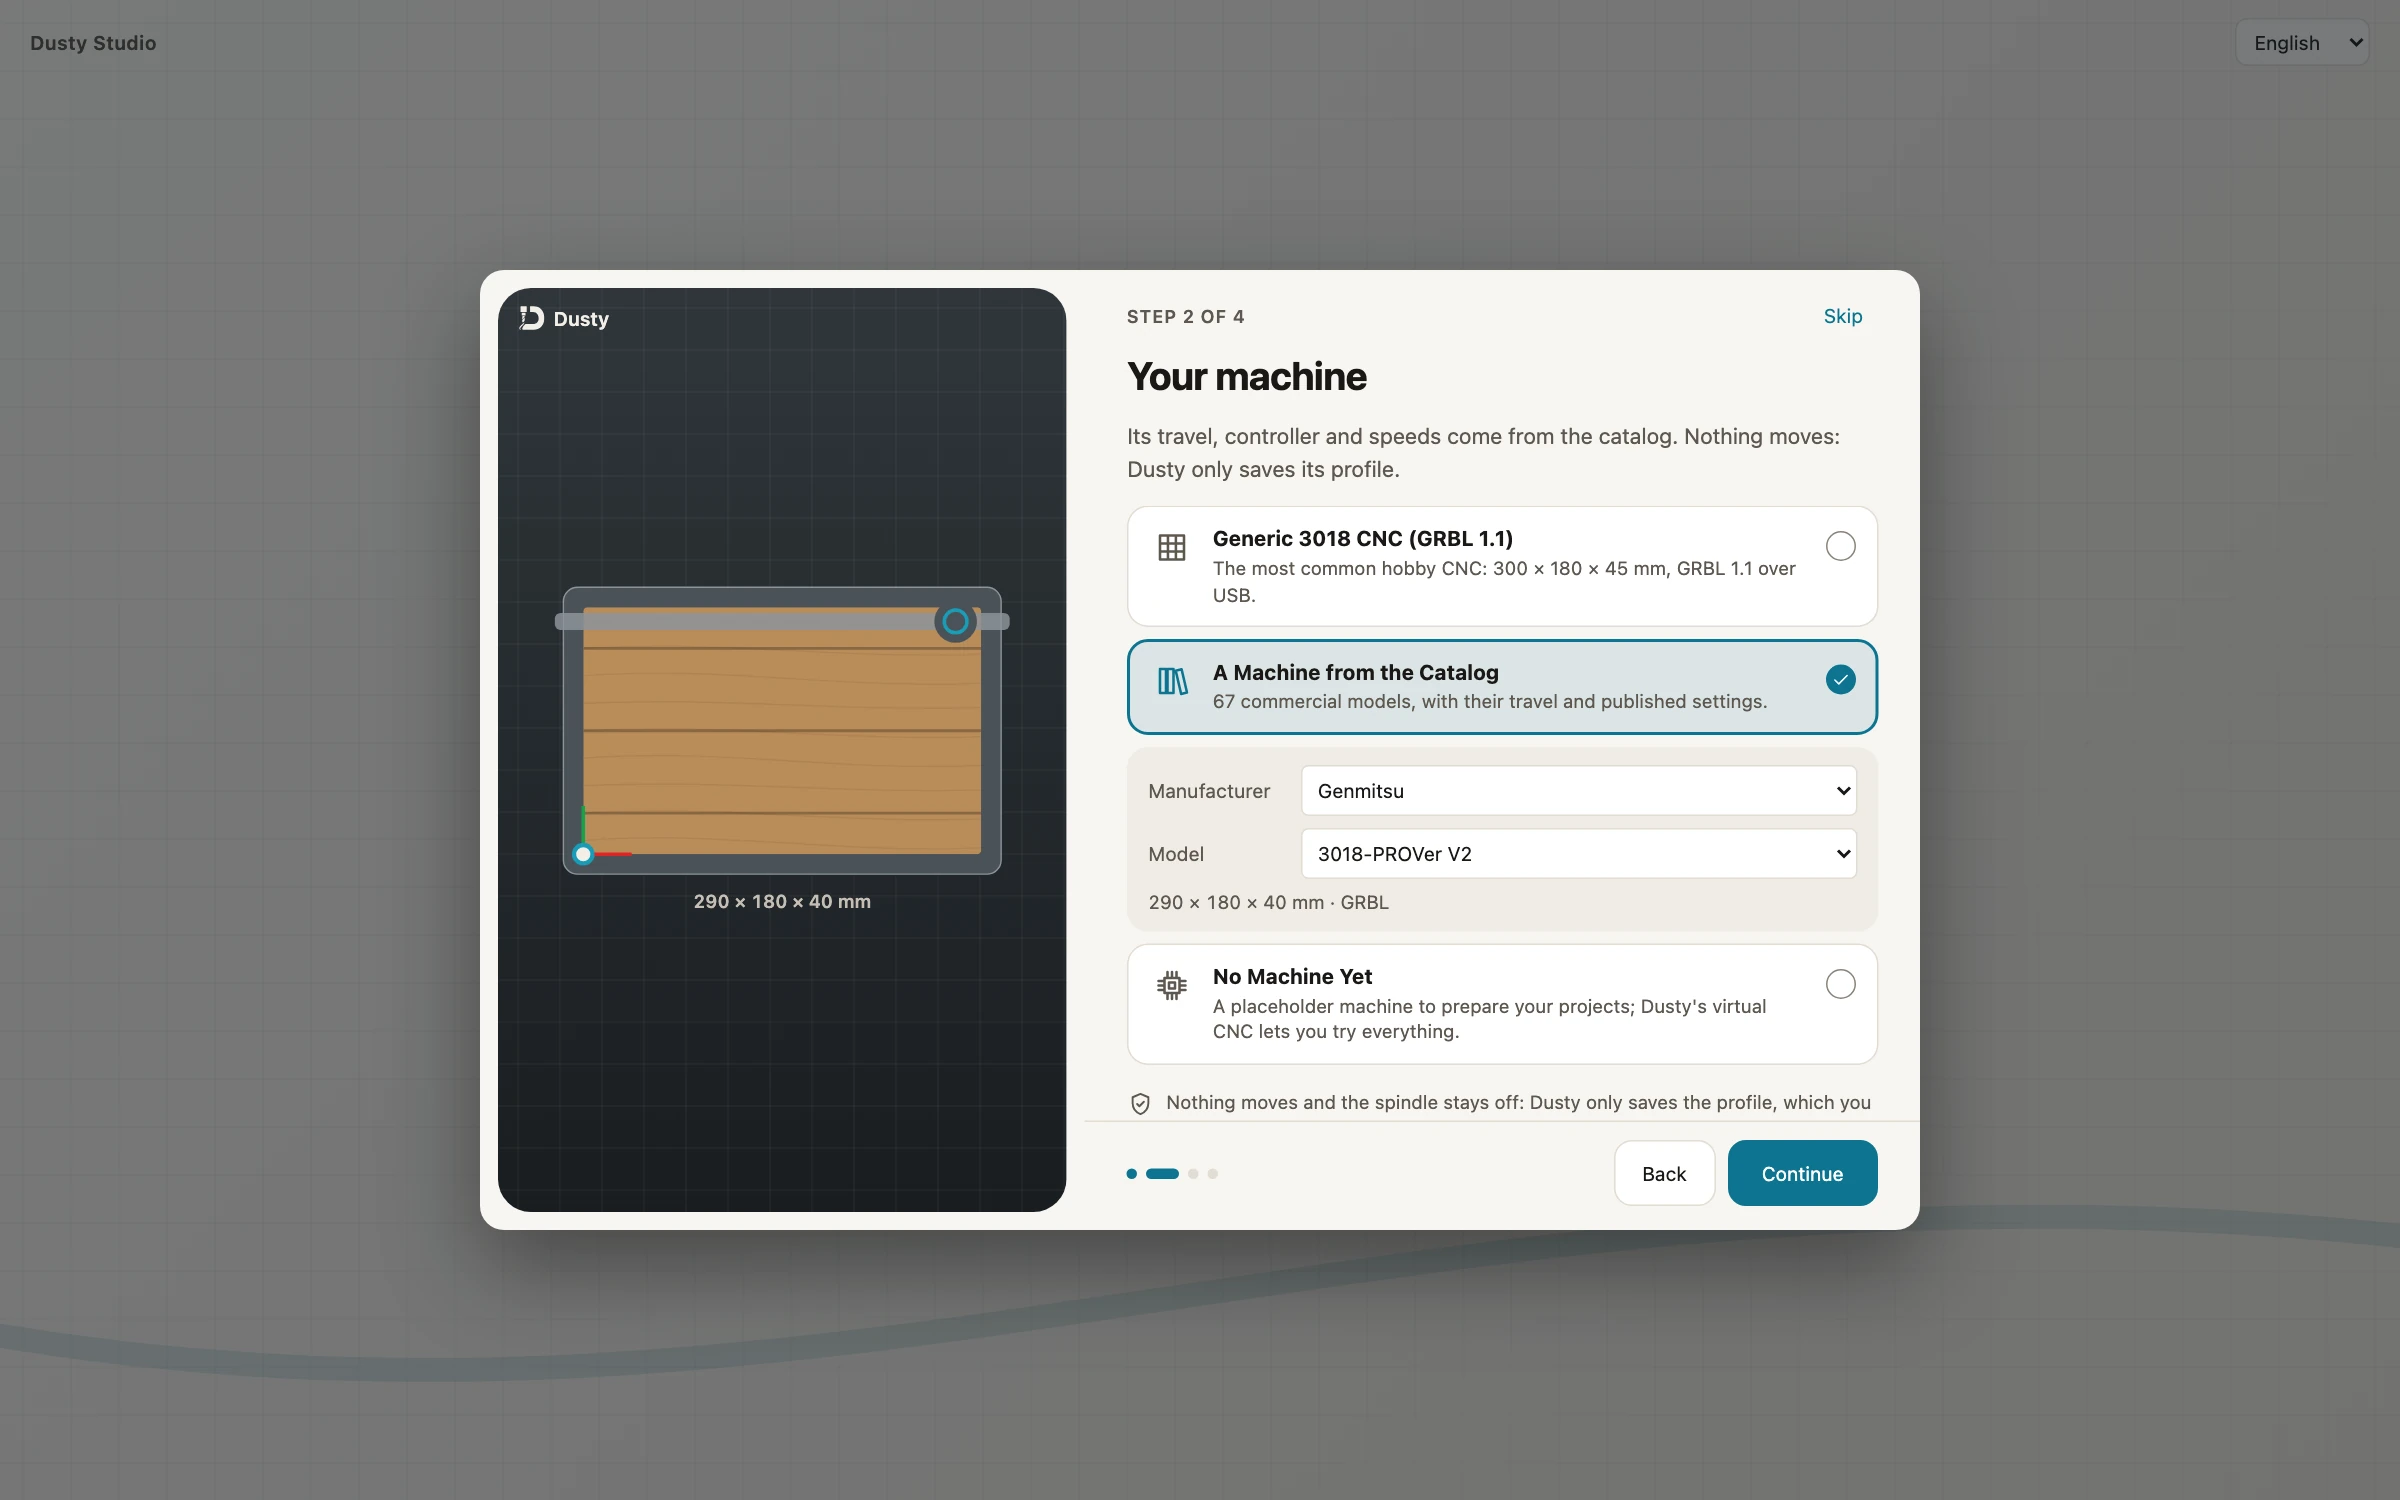
- Installieren Sie Dusty und wählen Sie die Maschine. Installieren Sie es von der Download-Seite. Behalten Sie in Schritt 2 der Einführungstour, Your machine (Ihre Maschine), für einen Klon Generic 3018 CNC (GRBL 1.1) bei oder wählen Sie A Machine from the Catalog (eine Maschine aus dem Katalog), Manufacturer (Hersteller) Genmitsu, Model (Modell) 3018-PRO oder 3018-PROVer V2. Help › Dusty Tour (Hilfe › Dusty-Tour) öffnet die Einführungstour erneut, und New Machine… (neue Maschine) im Tab Machine fügt eine weitere Maschine hinzu.
- Verbinden Sie die Maschine. Stecken Sie das USB-Kabel an und schalten Sie die Maschine ein. Wählen Sie im Tab Machine (Maschine) USB port (USB-Anschluss; oder Virtual CNC für einen Trockenversuch) und klicken Sie auf Connect (Verbinden). Antwortet nichts, probiert Connection Assistant… (Verbindungsassistent) Ports und Geschwindigkeiten durch, ohne etwas zu bewegen, und sagt Ihnen, was fehlt: ein CH340-Treiber unter Windows, die Gruppe
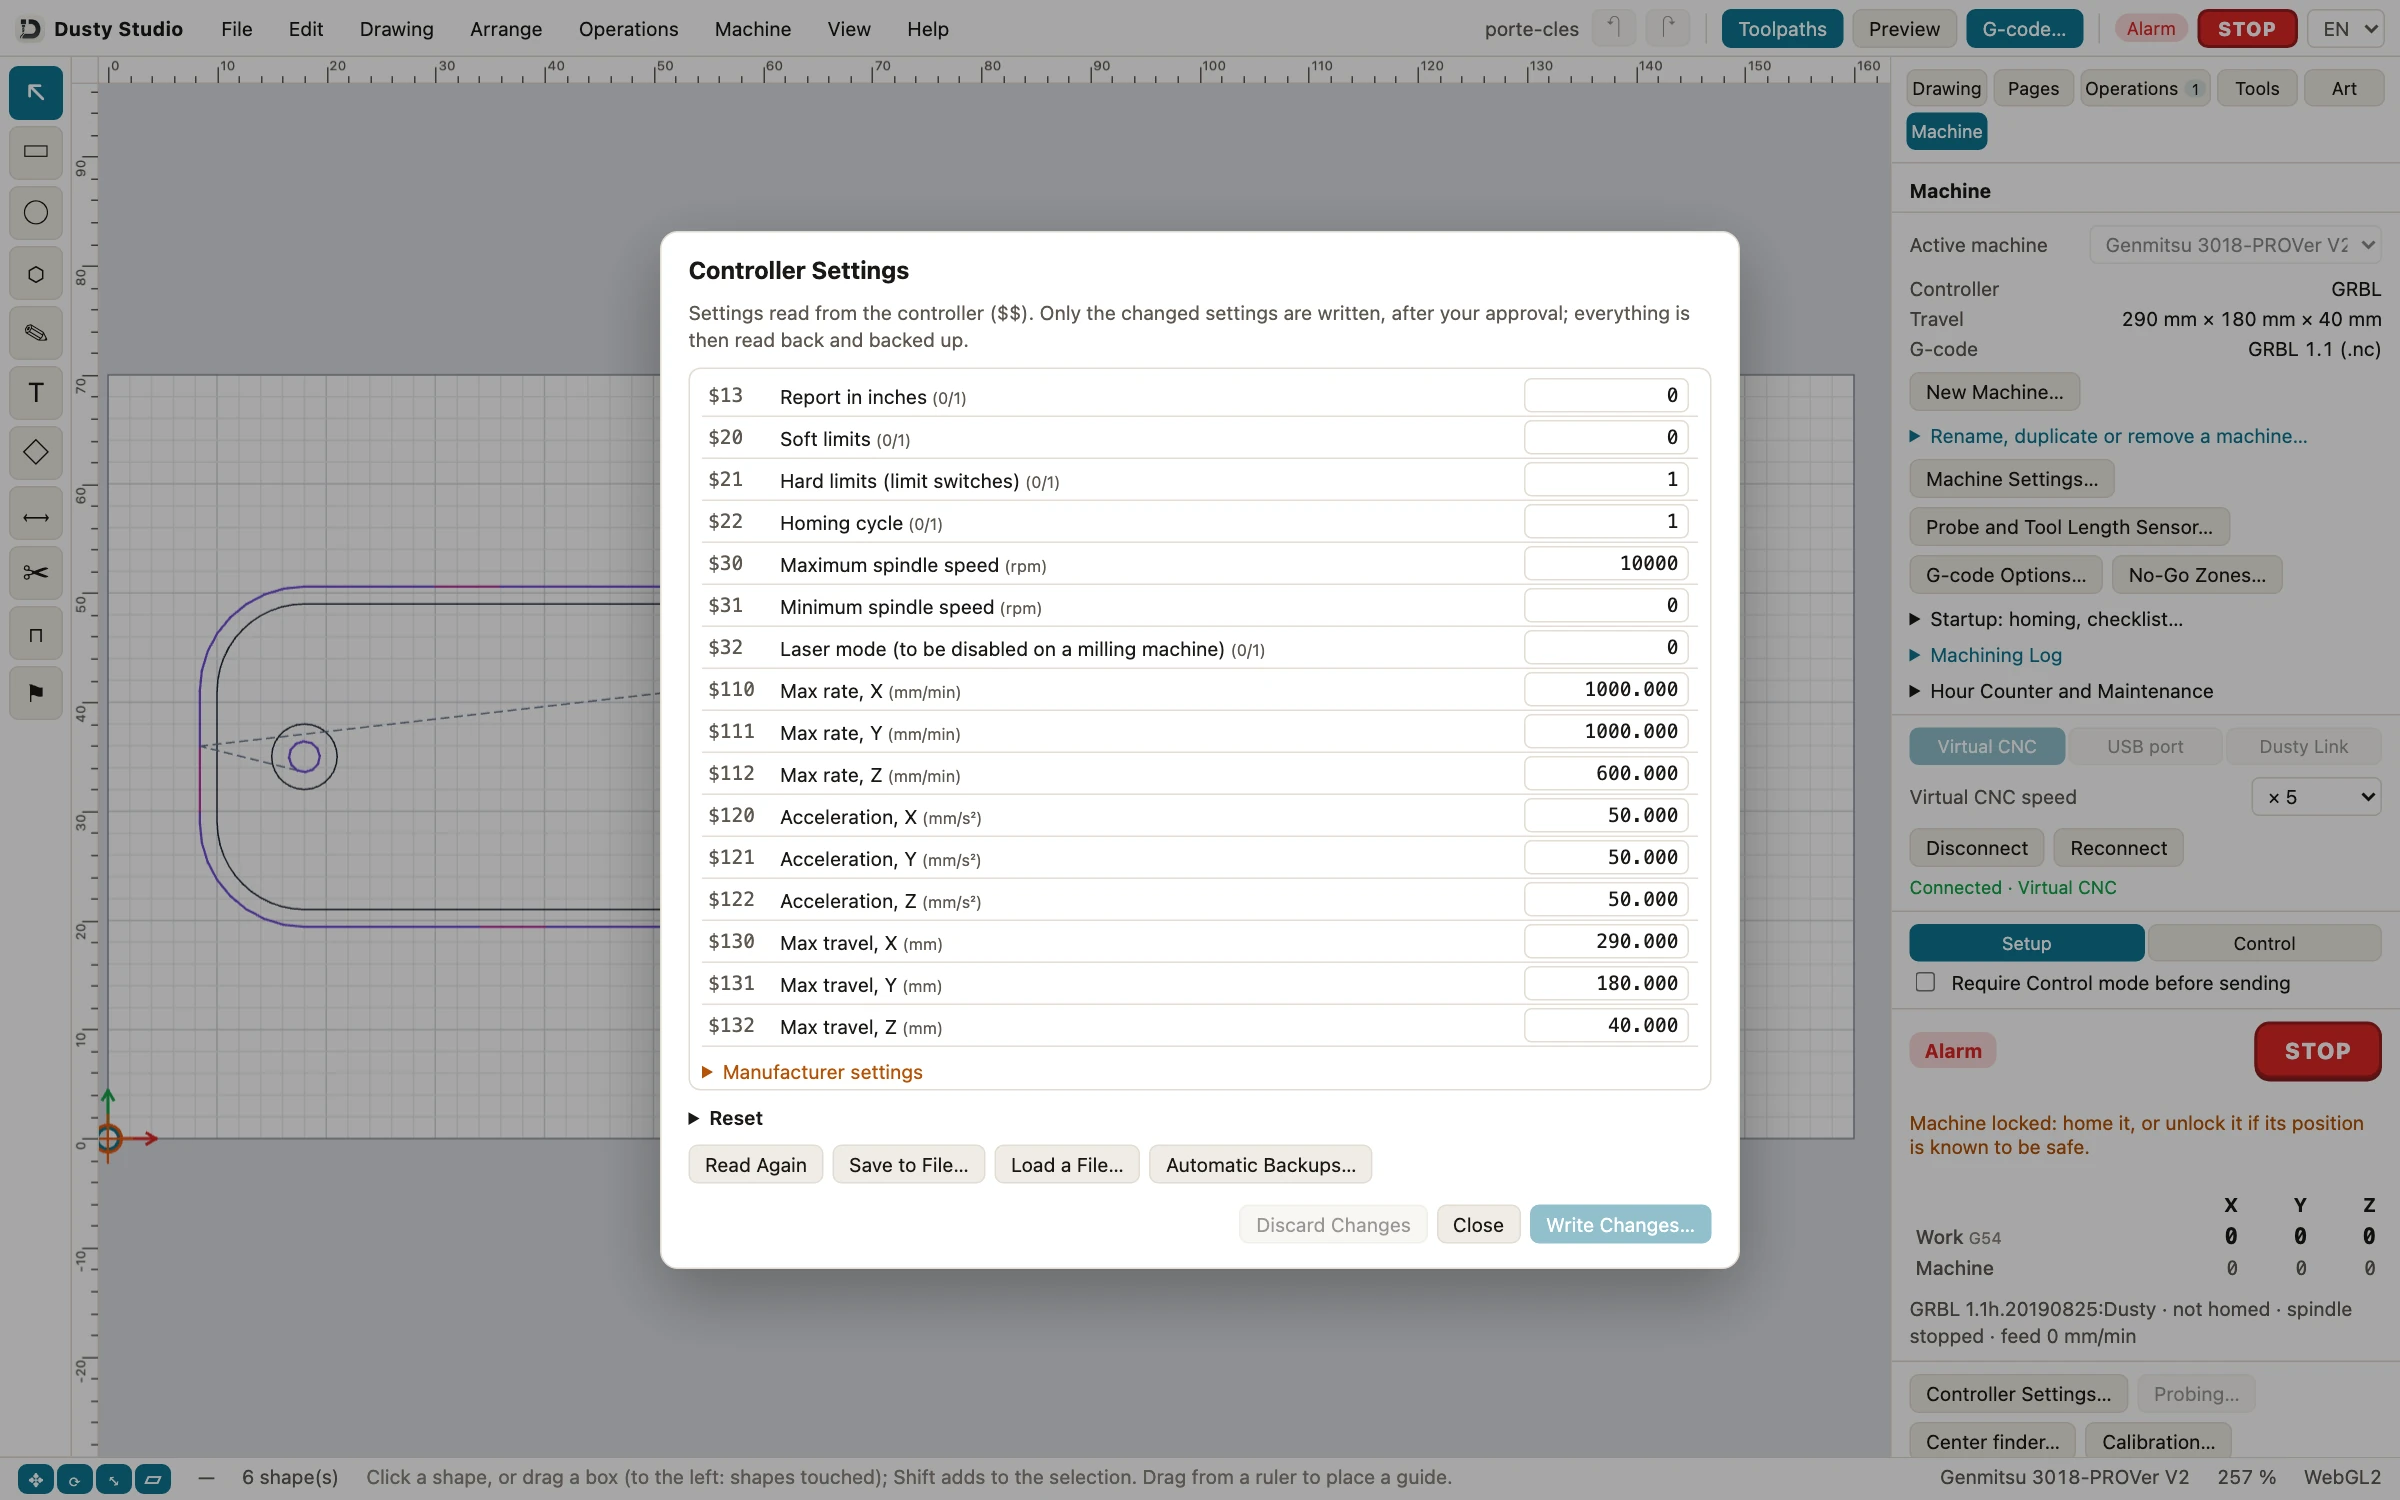
dialoutunter Linux, ein Datenkabel (siehe Verbindungsassistent). - Prüfen Sie die GRBL-Einstellungen. Klicken Sie auf Controller Settings… (Controller-Einstellungen): Dusty listet die
$$-Werte auf (Grenzen, Referenzfahrt, Spindel, Lasermodus, Geschwindigkeiten, Verfahrwege), mit den Schritten pro mm unter Manufacturer settings (Herstellereinstellungen) eingeklappt. Nur geänderte Einstellungen werden nach Ihrer Zustimmung geschrieben, dann zurückgelesen und gesichert (siehe Controller-Einstellungen). Ist der Lasermodus aktiv, weist Dusty darauf hin und bietet an,$32=0zu schreiben.
- Gleichen Sie die Spindel ab. In Machine Settings… (Maschineneinstellungen) ist unter Spindle and Files (Spindel und Dateien) der Maximum S value (maximaler S-Wert) Ihr
$30, bei jeder Verbindung gelesen (1000 bei vielen 3018-Boards); setzen Sie Spindle speed at max S (Spindeldrehzahl bei maximalem S) auf die tatsächliche Höchstdrehzahl, etwa 10.000 U/min. Dusty rechnet die Drehzahlen der Werkzeuge in diesem Verhältnis um. - Referenzfahrt oder Entsperren. Meldet das Panel, dass die Maschine gesperrt ist, klicken Sie bei einer PROVer auf Homing (Referenzfahrt); bei einer Maschine ohne Endschalter auf Unlock (Entsperren), sobald Sie wissen, dass ihre Position sicher ist. Startup: homing, checklist… (Start: Referenzfahrt, Checkliste …) kann die Referenzfahrt bei jeder Verbindung anbieten.
- Öffnen Sie das erste Beispiel. File › Open Example, dann Open neben Key rings cut out with tabs (Schlüsselanhänger mit Haltestegen): ein Sperrholz-Rohteil von 160 × 70 × 6 mm mit dem Ursprung an der Ecke unten links, geschnitten mit einem 3,175-mm-Schaftfräser (siehe die Anleitung zu den Schlüsselanhängern). Spannen Sie das Rohteil abseits der Werkzeugwege.
- Setzen Sie den X- und Y-Nullpunkt. Fahren Sie in Jog (Verfahren) die Fräserspitze über die vordere linke Ecke des Rohteils (in Schritten von 10, 1, dann 0,1 mm) und klicken Sie auf Zero XY (XY-Nullpunkt).
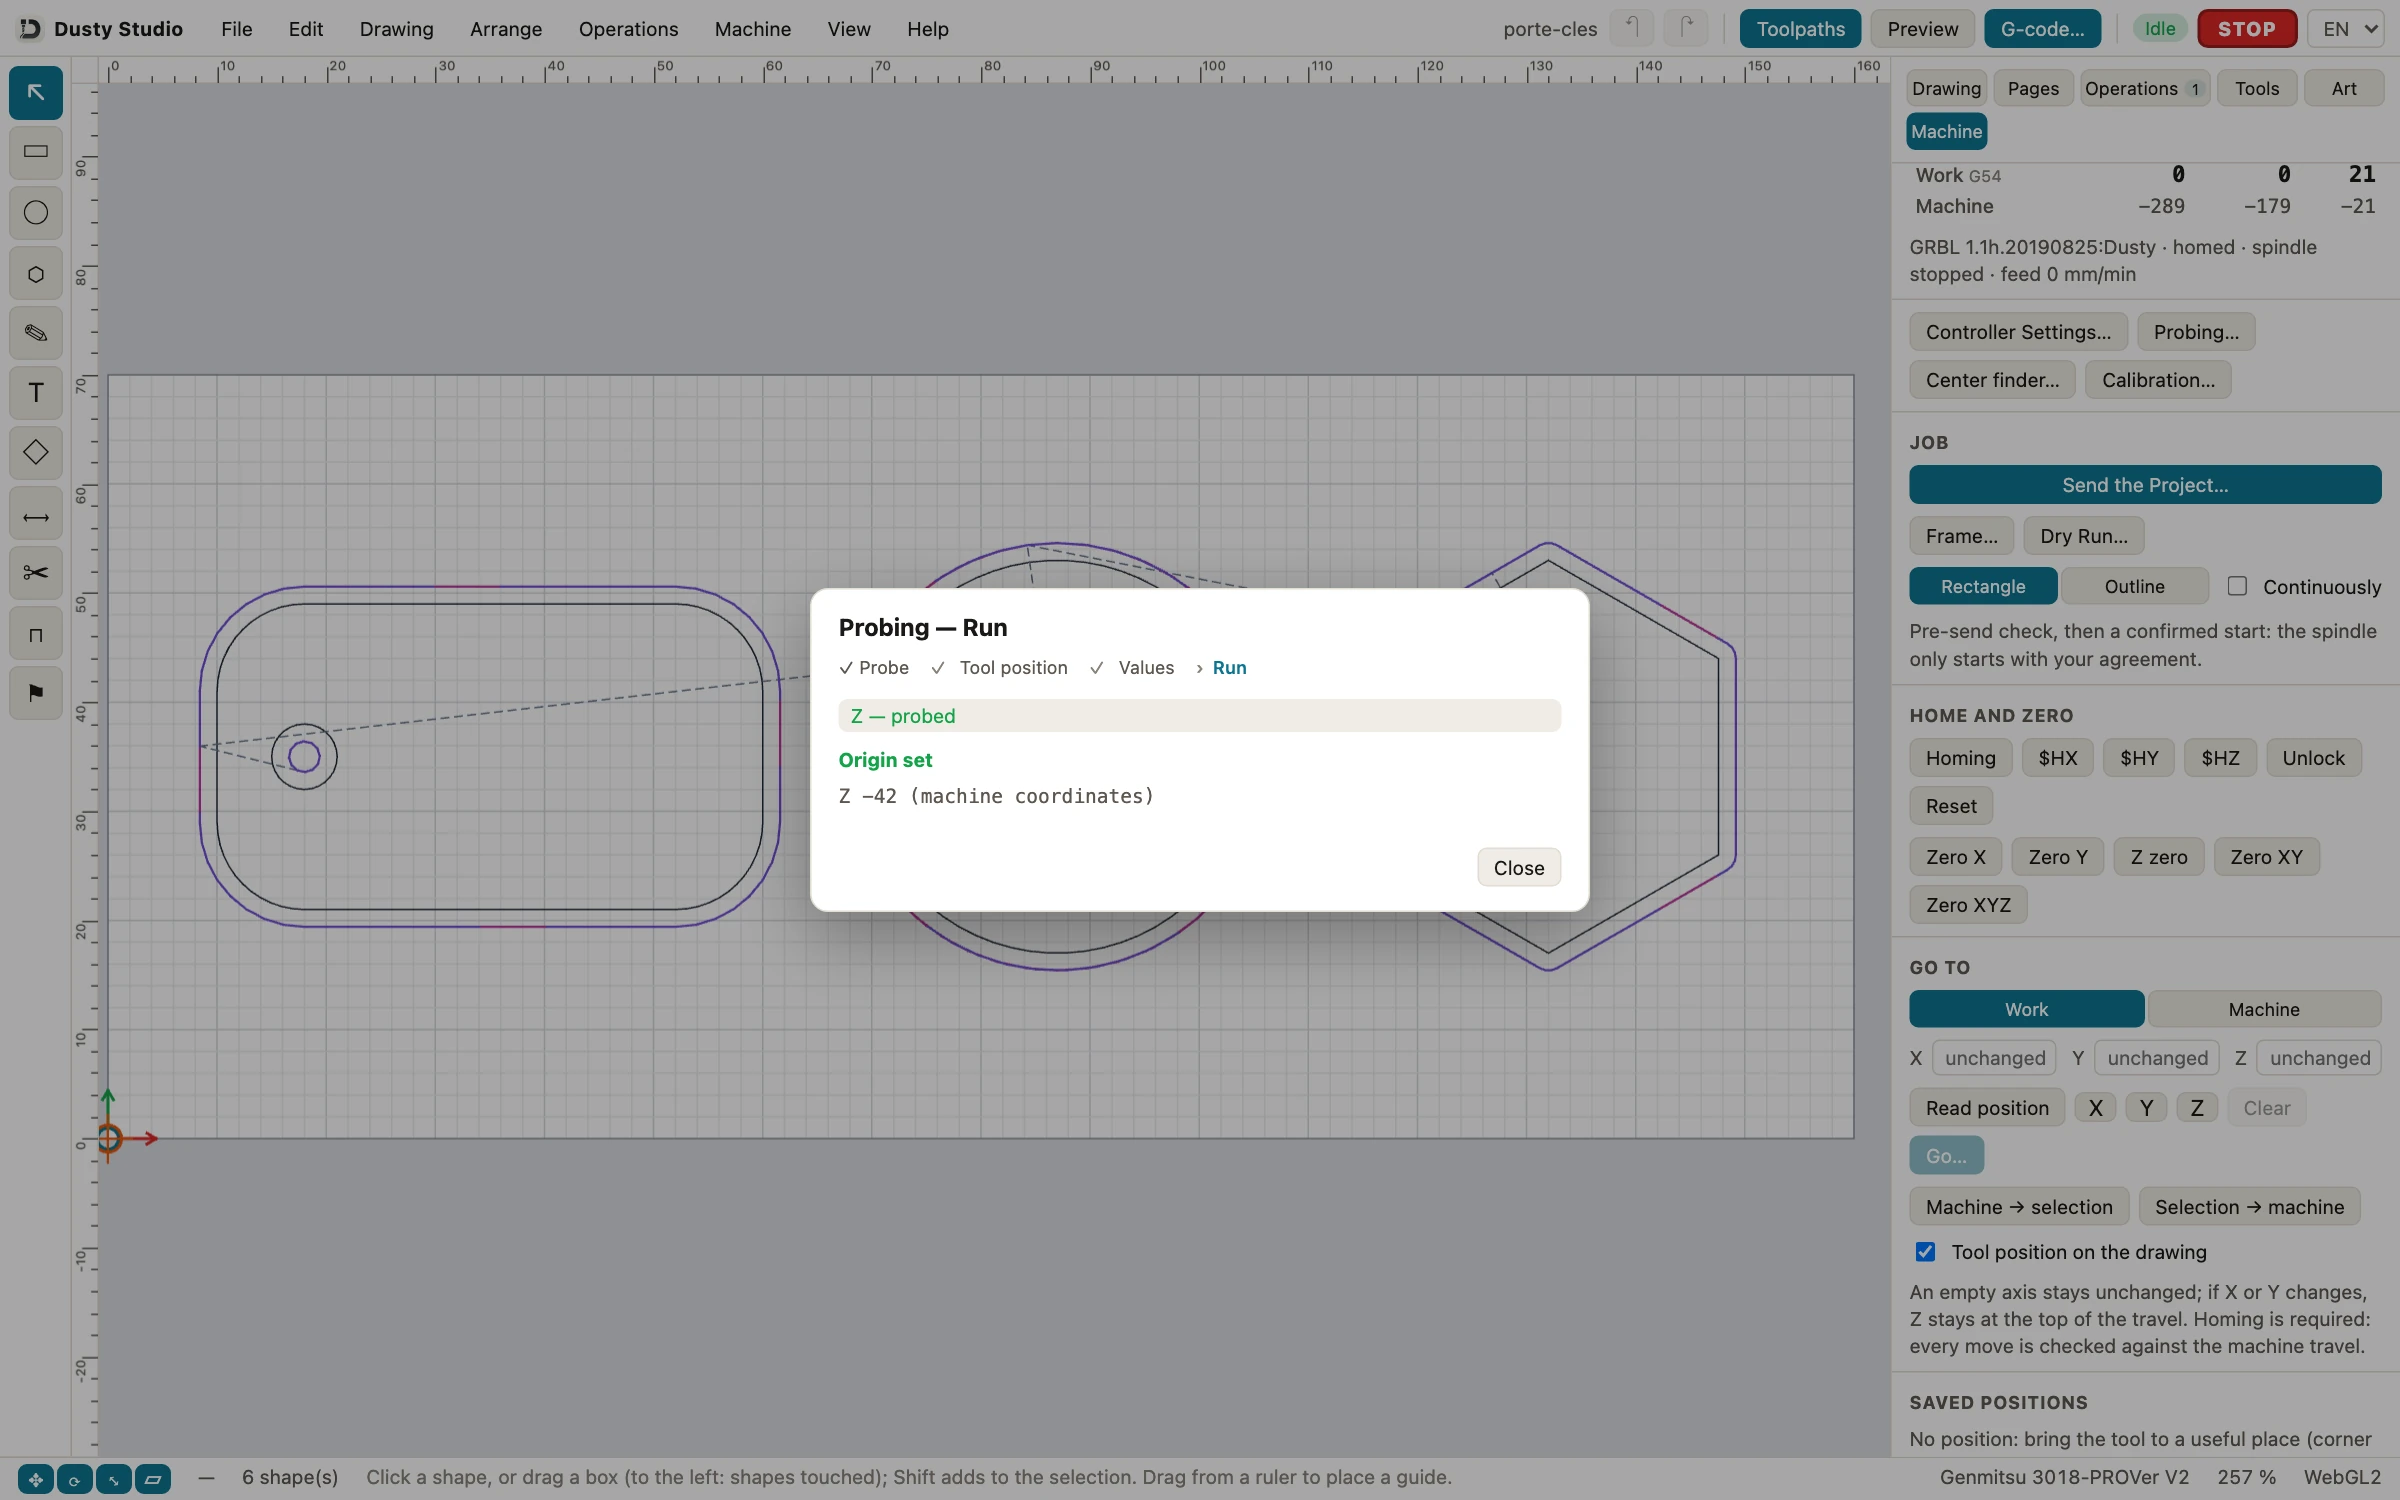
- Tasten Sie Z an. Klicken Sie auf Probing… (Antasten), wählen Sie Z plate (Z-Platte), dann Next (weiter): Fahren Sie den Fräser etwa 10 mm über die Platte und bringen Sie die Klemme am Fräser an. Tragen Sie unter Values (Werte) Ihre gemessene Plate thickness (Plattendicke) ein und halten Sie die Fast speed (schnelle Geschwindigkeit) unter 200 mm/min. Klicken Sie auf Prepare Probing (Antasten vorbereiten), dann auf Probe Z (Z antasten): Dusty antwortet Origin set (Ursprung gesetzt). Entfernen Sie die Platte und die Klemme (siehe Antasten). Ohne Taster senken Sie den Fräser auf ein Blatt Papier ab und klicken auf Z zero.
- Umriss abfahren, Probelauf, Fräsen. Frame… (Umriss abfahren) fährt um den Job herum, Spindel aus; Dry Run… (Probelauf) spielt ihn über dem Rohteil ab. Dann zeigt Send the Project… (Projekt senden) die Prüfung vor dem Senden und holt Ihre Zustimmung ein, bevor sich die Spindel dreht (auf dem Mac: Start Job…). Senken Sie das Override Feed (Vorschub) für das erste Teil auf 50 % und halten Sie eine Hand nahe bei STOP (siehe Einen Job ausführen).
Richten Sie Ihre 3018 in Dusty ein, kostenlos
Installieren Sie Dusty auf Mac, Windows, Linux oder iPad, wählen Sie Ihre 3018 im Katalog und lassen Sie das Beispiel „Key rings“ (Schlüsselanhänger) vor dem ersten Span auf der virtuellen CNC laufen. Kein Konto, kein Abonnement.
Vor dem ersten Schnitt an einer 3018
- Schutzbrille auf, Gehörschutz bei langen Jobs, Absaugung eingeschaltet: MDF erzeugt sehr feinen Staub.
- Rohteil fest gespannt, Spannpratzen außerhalb der Werkzeugwege und unterhalb der sicheren Höhe.
- Hände weg vom Fräser, sobald sich die Maschine bewegen kann; der Not-Halt oder, bei einer 3018-PRO, der Netzschalter in Reichweite.
- Tastplatte und Klemme entfernt, bevor die Spindel startet.
- Umriss abgefahren und Probelauf gemacht, erstes Teil mit dem Vorschub-Override auf 50 %.
- Lassen Sie die Maschine nie unbeaufsichtigt laufen: Ein reibender Fräser versengt Holz, und heiße Späne können Feuer fangen.
Die nächsten Schritte mit Ihrer 3018
Sobald die Schlüsselanhänger sauber gelingen, bringen die anderen Beispiele V-Carving, Bohren, Taschen und Werkzeugwechsel dazu. Die Seite Maschinensteuerung listet den Rest auf, vom Höhenausgleich für Leiterplatten bis zur Kalibrierung der Schritte pro mm, und die Seite Steuerungen und Verbindungen, was Dusty sonst noch ansteuert. Laden Sie Dusty herunter; wenn es Ihnen einen Fräser oder ein Brett erspart, hält eine Spende es für alle kostenlos.
Häufige Fragen
Welche Software wird mit einer CNC 3018 geliefert?
Meist Candle (GRBLControl) auf einem USB-Stick, einer SD-Karte oder CD, zusammen mit dem Windows-Treiber für den CH340 und Beispiel-G-Code-Dateien. Candle ist ein Sender: Er führt G-Code aus, entwirft aber keine Teile und berechnet keine Werkzeugwege, und die Kopie im Karton ist eine alte Version 1.1.7.
Was ist die beste kostenlose Software für eine CNC 3018?
Für 2,5D-Arbeiten (Ausschnitte, Taschen, Schilder in V-Carving, Bohren) erspart eine All-in-one-App wie Dusty das Jonglieren mit einem CAM-Programm und einem Sender. Andernfalls kombinieren Sie ein kostenloses CAM wie Fusion für den privaten Gebrauch mit Candle oder Universal G-code Sender.
Funktioniert eine CNC 3018 mit einem Mac?
Ja. SainSmart sagt, dass die Candle-Version auf dem Stick ab macOS Catalina nicht mehr läuft, und verweist auf Universal G-code Sender. Aktuelle Candle-Versionen gibt es auch für macOS, und Dusty im Mac App Store steuert eine 3018 per USB.
Welche Baudrate verwendet eine CNC 3018?
GRBL 1.1 kommuniziert mit 115.200 Baud, 8-N-1. Zeigt ein Sender Zeichensalat oder nichts an, prüfen Sie diese Geschwindigkeit, den COM-Port, den CH340-Treiber unter Windows und dass kein anderes Programm den Port belegt.
Wie schließe ich einen Z-Taster an eine 3018 an?
Verbinden Sie die Platte und die Klemme mit den Taster-Pins des Boards, klemmen Sie die Klemme an den Fräser und berühren Sie mit ihr die Platte: GRBL sollte den ausgelösten Taster-Pin melden (Pn:P). Messen Sie dann die Plattendicke mit einer Schieblehre und tragen Sie sie in Ihrer Software ein.
Kann eine CNC 3018 Aluminium fräsen?
Ja, langsam: Zehntelmillimeter pro Durchgang, ein scharfer einschneidiger Fräser und Luft zum Abführen der Späne. Holz, MDF, Kunststoffe und Leiterplatten passen zu ihrer kleinen Spindel und ihrem leichten Rahmen deutlich besser.