Vorschub und Drehzahl CNC Holz: Die kurze Antwort ist eine Formel. Wählen Sie einen Zahnvorschub (die Holzdicke, die jede Schneide abträgt) und berechnen Sie dann den Vorschub: Vorschub = Zahnvorschub × Anzahl der Schneiden × Spindeldrehzahl. Ein zweischneidiger Schaftfräser von 6 mm (1/4 Zoll) bei 12.000 U/min mit einem Zahnvorschub von 0,05 mm ergibt 1.200 mm/min (47 IPM, Zoll pro Minute). Fangen Sie niedrig an, fräsen Sie ein Probestück und lassen Sie sich von Spänen, Geräusch und Kanten sagen, in welche Richtung es gehen soll.
Im Folgenden: die Formel metrisch und in Zoll, eine Starttabelle für vier Holz- und Plattenwerkstoffe, die Zustellung pro Durchgang, was Ihnen der Schnitt verrät, Acryl und Aluminium und derselbe Job in Dusty, einer kostenlosen CNC-App mit einem Rechner für Vorschub und Drehzahl.
Vorschub, Spindeldrehzahl und Zahnvorschub
Der Vorschub gibt an, wie schnell sich der Fräser durch das Material bewegt, in mm/min oder Zoll pro Minute (IPM); die Spindeldrehzahl, wie schnell er sich dreht, in U/min. Über den Schnitt entscheidet der Zahnvorschub (englisch „chip load“): die Dicke des Spans, den jede Schneide bei jeder Umdrehung nimmt.
- Span zu dünn: Die Schneide reibt, statt zu schneiden, der Fräser erhitzt sich, das Holz verbrennt und die Schneide wird stumpf. Freud erklärt, dass ein zu Staub zerriebener Span zu wenig Wärme vom Hartmetall abführt.
- Span zu dick: Fräser und Maschine werden überlastet, die Wände werden rau, eine leichte Maschine verliert Schritte, ein kleiner Fräser bricht.
Den Vorschub „zur Sicherheit“ zu drosseln, während die Oberfräse mit voller Drehzahl schreit, ist daher der klassische Fehler: Der Span wird dünner, nicht sicherer.
Die Formel für Vorschub und Drehzahl beim CNC-Fräsen
| Gesucht | Formel | Beispiel |
|---|---|---|
| Vorschub | Zahnvorschub × Schneiden × U/min | 0,05 mm × 2 × 12.000 = 1.200 mm/min |
| Zahnvorschub | Vorschub ÷ (Schneiden × U/min) | 1.200 ÷ (2 × 12.000) = 0,05 mm |
| Spindeldrehzahl | Vorschub ÷ (Schneiden × Zahnvorschub) | 1.000 ÷ (2 × 0,05) = 10.000 U/min |
In Zoll: 0,002 Zoll × 2 Schneiden × 12.000 U/min = 48 IPM; teilen Sie mm/min durch 25,4, um IPM zu erhalten. Onsrud, Freud und Amana Tool drucken dieselben Formeln auf ihre Tabellen, mit Zahnvorschüben in Zoll pro Zahn.
Achten Sie auf die Schneiden: Bei gleichem Vorschub und gleicher Drehzahl nimmt ein einschneidiger Fräser einen doppelt so dicken Span wie ein zweischneidiger, ein dreischneidiger einen um ein Drittel dünneren. Anderer Fräser, anderer Vorschub.
Vorschub und Drehzahl CNC Holz: Starttabelle mit Richtwerten
Fräserhersteller geben Zahnvorschübe je Material und Durchmesser an, für eine Schnitttiefe gleich dem Durchmesser. Freuds Tabelle für Vollhartmetall-Fräser nennt 0,010 bis 0,012 Zoll (0,25 bis 0,30 mm) pro Schneide für einen 1/4-Zoll-Fräser in Weichholz, 0,008 bis 0,011 Zoll in Hartholz. Amana Tools Tabelle für seine Spiral-Plunge-Fräser, als „Industrial“ bezeichnet, nennt 24.000 U/min für Fräser von 1/8 und 1/4 Zoll. ToolsToday, das Amana-Fräser verkauft, merkt in seinem Leitfaden zu Vorschub und Drehzahl an, dass ein Fräser, der in MDF mit 400 IPM angegeben ist, an einer kleineren Tisch-CNC eher etwa 120 IPM braucht.
Beginnen Sie an einer Hobby-CNC daher deutlich unter den Tabellenwerten. Vorsichtige Startwerte für zweischneidige Hartmetall-Schaftfräser, die Sie mit einem Probeschnitt verfeinern:
| Material | Fräser | Zahnvorschub pro Schneide | Vorschub bei 10.000 U/min | Vorschub bei 18.000 U/min | Zustellung pro Durchgang |
|---|---|---|---|---|---|
| Weichholz (Kiefer, Tanne) | 3,175 mm (1/8 Zoll) | 0,03 → 0,05 mm | 600 mm/min (24 IPM) | 1.080 mm/min (43 IPM) | 1,5 mm |
| Weichholz | 6–6,35 mm (1/4 Zoll) | 0,06 → 0,10 mm | 1.200 mm/min (47 IPM) | 2.160 mm/min (85 IPM) | 3 mm |
| Hartholz (Eiche, Ahorn, Nussbaum) | 3,175 mm | 0,02 → 0,04 mm | 400 mm/min (16 IPM) | 720 mm/min (28 IPM) | 1 mm |
| Hartholz | 6–6,35 mm | 0,05 → 0,09 mm | 1.000 mm/min (39 IPM) | 1.800 mm/min (71 IPM) | 2 mm |
| MDF | 3,175 mm | 0,03 → 0,05 mm | 600 mm/min (24 IPM) | 1.080 mm/min (43 IPM) | 1,5 mm |
| MDF | 6–6,35 mm | 0,06 → 0,10 mm | 1.200 mm/min (47 IPM) | 2.160 mm/min (85 IPM) | 3 mm |
| Sperrholz | 3,175 mm | 0,03 → 0,04 mm | 600 mm/min (24 IPM) | 1.080 mm/min (43 IPM) | 1,5 mm |
| Sperrholz | 6–6,35 mm | 0,05 → 0,09 mm | 1.000 mm/min (39 IPM) | 1.800 mm/min (71 IPM) | 2,5 mm |
Die Vorschübe nutzen den niedrigeren Zahnvorschub; den höheren probieren Sie nach einem sauberen Test. Einschneidiger Fräser: Vorschub halbieren; dreischneidiger: ×1,5. Die Tiefen passen zu einer Shapeoko, LongMill oder Onefinity; beginnen Sie an einer 3018 mit 1 mm, wie es Dustys Beispiele tun. Diese Zahnvorschübe betragen ein Viertel bis die Hälfte der Herstellerangaben, im Einklang mit Dustys Beispielen und Rechner. Unser Einrichtungs-Ratgeber zur CNC 3018 Software behandelt den Rest dessen, was eine 3018 fräsen kann.
Spindeldrehzahl an einer Hobby-CNC
- CNC vom Typ 3018: Die serienmäßige 775-Spindel dreht mit etwa 10.000 U/min und ist für rund 60 W ausgelegt (Angaben von SainSmart für die Genmitsu 3018-PROVer): flache Durchgänge.
- Makita RT0701C: 10.000 bis 30.000 U/min; laut Handbuch etwa 10.000 U/min auf Stufe 1, 12.000 auf 2, 17.000 auf 3, 22.000 auf 4, 27.000 auf 5, 30.000 auf 6.
- DeWalt DWP611: stufenlos, bis zu 27.000 U/min; Händler geben die niedrigste Einstellung mit etwa 16.000 U/min an.
Eine leichte Maschine verträgt keinen sehr hohen Vorschub, daher werden die Späne bei voller Drehzahl der Oberfräse dünn. Drehen Sie die Oberfräse herunter (Stufe 1 bis 3 bei einer Makita) und behalten Sie den Zahnvorschub bei, wie es Dustys Rechner tut. Makita warnt, dass lange Läufe bei niedriger Drehzahl den Motor überlasten: Behalten Sie seine Temperatur im Auge.
Zustellung pro Durchgang, seitliche Zustellung und Eintauchvorschub
- Zustellung pro Durchgang: Beginnen Sie bei der Hälfte des Fräserdurchmessers in Weichholz, MDF und Sperrholz, weniger in Hartholz, Aluminium oder mit einem langen Fräser (siehe seitliche Zustellung und Zustellung pro Durchgang). Freud und Onsrud senken den Zahnvorschub bei einer Tiefe vom 2-Fachen des Durchmessers um 25 %, beim 3-Fachen um 50 %.
- Radialer Eingriff: Ein Konturschnitt oder der erste Durchgang einer Tasche ist eine Nut in voller Breite, der härteste Fall; eine Tasche mit 40 bis 50 % seitlicher Zustellung belastet den Fräser weniger. Bei einem leichten Schlichtdurchgang ist der tatsächliche Span dünner, als die Formel sagt (Spanverdünnung, „chip thinning“): Der Vorschub darf etwas steigen.
- Eintauchvorschub: Die meisten Fräser schneiden mit ihrer Spitze schlecht. Tauchen Sie mit etwa dem halben Vorschub oder weniger ein, oder besser: Fahren Sie über eine Rampe oder eine Helix ein.
Den Schnitt lesen: Späne, Geräusch, Brandspuren und gebrochene Fräser
Ändern Sie immer nur eine Sache und notieren Sie, was Sie geändert haben.
| Was Sie sehen oder hören | Wahrscheinliche Ursache | Was zu ändern ist |
|---|---|---|
| Feiner Staub statt Späne | Span zu dünn oder stumpfer Fräser | Vorschub erhöhen oder Drehzahl senken |
| Verbrannte Kanten, Rauch, Brandgeruch | Reiben: Vorschub zu langsam für die Drehzahl, stumpfer oder harzverklebter Fräser, Späne werden erneut geschnitten | Vorschub erhöhen oder Drehzahl senken; Fräser reinigen; Späne entfernen |
| Kreischen, Rattern, wellige Wände | Durchgang zu tief, seitliche Zustellung zu groß, große Auskraglänge, loses Rohteil | Zuerst Zustellung oder seitliche Zustellung verringern; Fräser kürzer einspannen; besser spannen |
| Der Fräser bricht | Span zu dick oder Durchgang zu tief | Vorschub senken, flachere Durchgänge nehmen |
| Der Rest des Jobs ist versetzt | Verlorene Schritte: Maschine überlastet | Leichtere Durchgänge, geringerer Vorschub |
| Ausgefranste Oberkanten | Fräser mit Aufwärtsspirale (Upcut) hebt Fasern an, oder stumpfer Fräser | Fräser mit Abwärtsspirale (Downcut) oder Kompressionsfräser, scharfer Fräser |
Carbide 3D ergänzt in seiner Reihe zu Vorschub und Drehzahl zwei Kontrollen: Ein Fräser, der plötzlich bricht, oft an derselben Stelle, bedeutet, dass der Vorschub zu hoch ist; und ein Fräser sollte nach dem Job lauwarm sein, nicht heiß.
Acryl und Aluminium: was sich ändert
Acryl: ein einschneidiger O-Flute-Fräser für Kunststoffe. Gegossenes Acryl lässt sich sauberer fräsen als extrudiertes, das hitzeempfindlicher ist. Schmelzen bedeutet einen zu dünnen Span oder Späne, die nicht abgeführt werden: Halten Sie den Vorschub hoch und blasen Sie Luft auf den Fräser. ToolsTodays Acryl-Leitfaden fährt einen 1/8-Zoll-O-Flute-Fräser mit 18.000 U/min und 80 IPM (etwa 2.000 mm/min), 0,03 Zoll (0,76 mm) pro Durchgang.
Aluminium: ein oder zwei Schneiden, sehr leichte Durchgänge, ein Luftstoß. Stepcraft fräst 6061 mit einem Einschneider von 1/8 Zoll bei etwa 13.000 U/min, 1.200 mm/min und 0,5 mm (0,020 Zoll) pro Durchgang, mit Luft statt schwerer Schmierung. Beginnen Sie an einer kleinen Maschine leichter.
So stellen Sie Vorschub und Drehzahl in Dusty ein
In Dusty zeigen Werkzeuge und Bearbeitungen jeweils ihren Zahnvorschub, der Feeds and Speeds Calculator (Vorschub- und Drehzahlrechner) schlägt Werte für ein Material und die aktive Maschine vor, und der Assistent „My Machining Is…“ (Meine Bearbeitung ist …) geht von dem aus, was Sie sehen. Hier das Beispiel mit dem Schneidebrett, eingerichtet für eine 3018: 15 mm Hartholz, ausgeschnitten mit einem zweischneidigen 6-mm-Schaftfräser. Die Namen sind die der Windows- und Linux-App; einige weichen auf dem Mac und dem iPad ab.
- Öffnen Sie das Beispiel. Installieren Sie Dusty von der Download-Seite, dann File › Open Example (Datei › Beispiel öffnen) und Open neben Cutting board with juice groove (Schneidebrett mit Saftrille): ein Rohteil von 240 × 160 × 15 mm, ein Ball mill Ø 6 mm (Kugelfräser) für die Rille und ein End mill Ø 6 mm (Schaftfräser) für die Außenkontur.
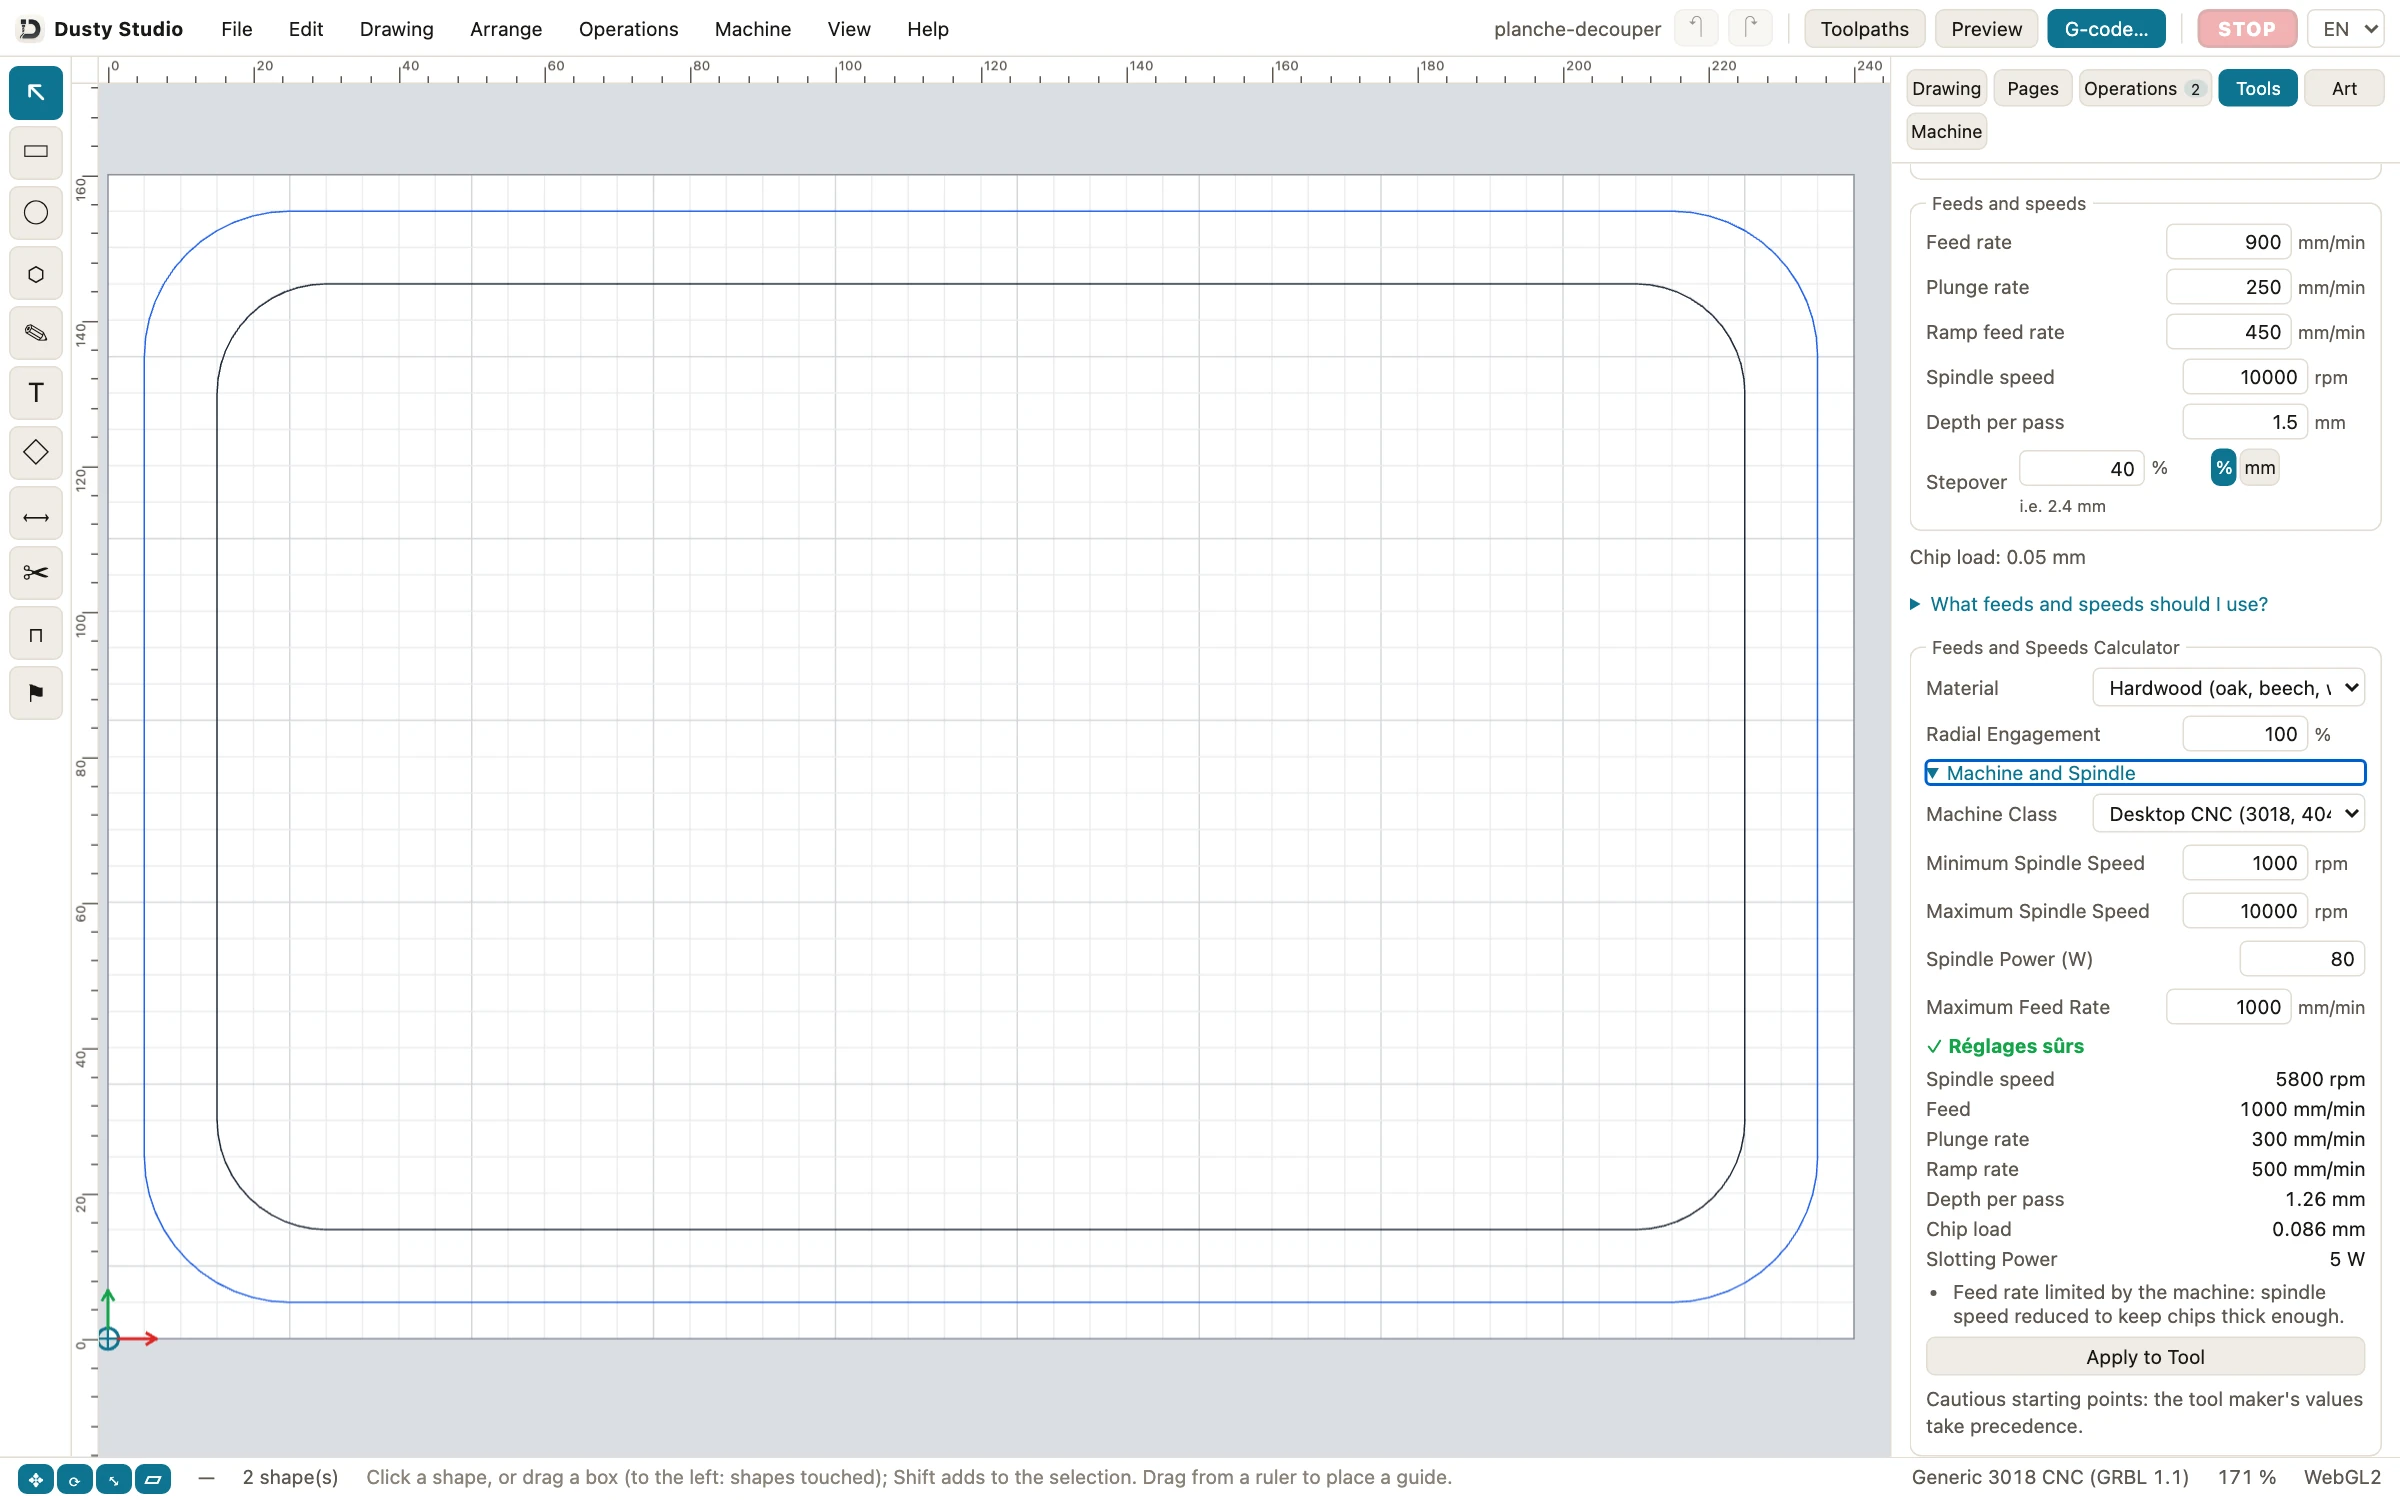
- Lesen Sie die Zahnvorschübe ab. Klicken Sie im Tab Tools (Werkzeuge) auf End mill Ø 6 mm: 2 Schneiden, Feed rate (Vorschub) 900 mm/min, Spindle speed (Spindeldrehzahl) 10.000 U/min, also ein Chip load (Zahnvorschub) von 0,05 mm. Im Tab Operations (Bearbeitungen) läuft Cut out with tabs (mit Haltestegen ausschneiden) mit 700 mm/min: 0,035 mm. Geben Sie für Ihren eigenen Fräser seinen genauen Durchmesser und seine Schneidenzahl ein (siehe Vorschub, Drehzahl und Zahnvorschub).
- Stellen Sie den Rechner ein. Wählen Sie weiter unten im Werkzeug-Editor unter Feeds and Speeds Calculator (Vorschub- und Drehzahlrechner) Hardwood (oak, beech, walnut) (Hartholz: Eiche, Buche, Nussbaum) und tippen Sie 100 in Radial Engagement (radialer Eingriff): Die Außenkontur wird als Nut in voller Breite geschnitten. Öffnen Sie Machine and Spindle (Maschine und Spindel): Dusty hat die generische 3018 des Projekts gelesen, eine Desktop CNC (3018, 4040) von 1.000 bis 10.000 U/min, 80 W, höchstens 1.000 mm/min. Wählen Sie für eine Fräse mit Oberfräse als Spindel Rigid hobby router (stabile Hobbyfräse) und geben Sie ihre Werte ein.
- Lesen Sie das Ergebnis ab. Dusty schlägt 5.800 U/min, 1.000 mm/min, 300 mm/min Eintauchvorschub, 1,26 mm pro Durchgang und einen Chip load (Zahnvorschub) von 0,086 mm vor und sagt auch, warum: Die Maschine begrenzt den Vorschub, also drosselt Dusty die Spindel, damit die Späne dick bleiben.
- Übernehmen Sie die Werte. Klicken Sie auf Apply to Tool (auf das Werkzeug anwenden). Eine Bearbeitung übernimmt die Vorschübe ihres Werkzeugs, wenn sie es wählt: Klicken Sie in Operations auf Cut out with tabs, wählen Sie unter Tool (Werkzeug) Ball mill Ø 6 mm und dann wieder End mill Ø 6 mm. Die Bearbeitung läuft jetzt mit 1.000 mm/min und 5.800 U/min, bei einem Chip load von 0,086 mm (siehe Gemeinsame Einstellungen).
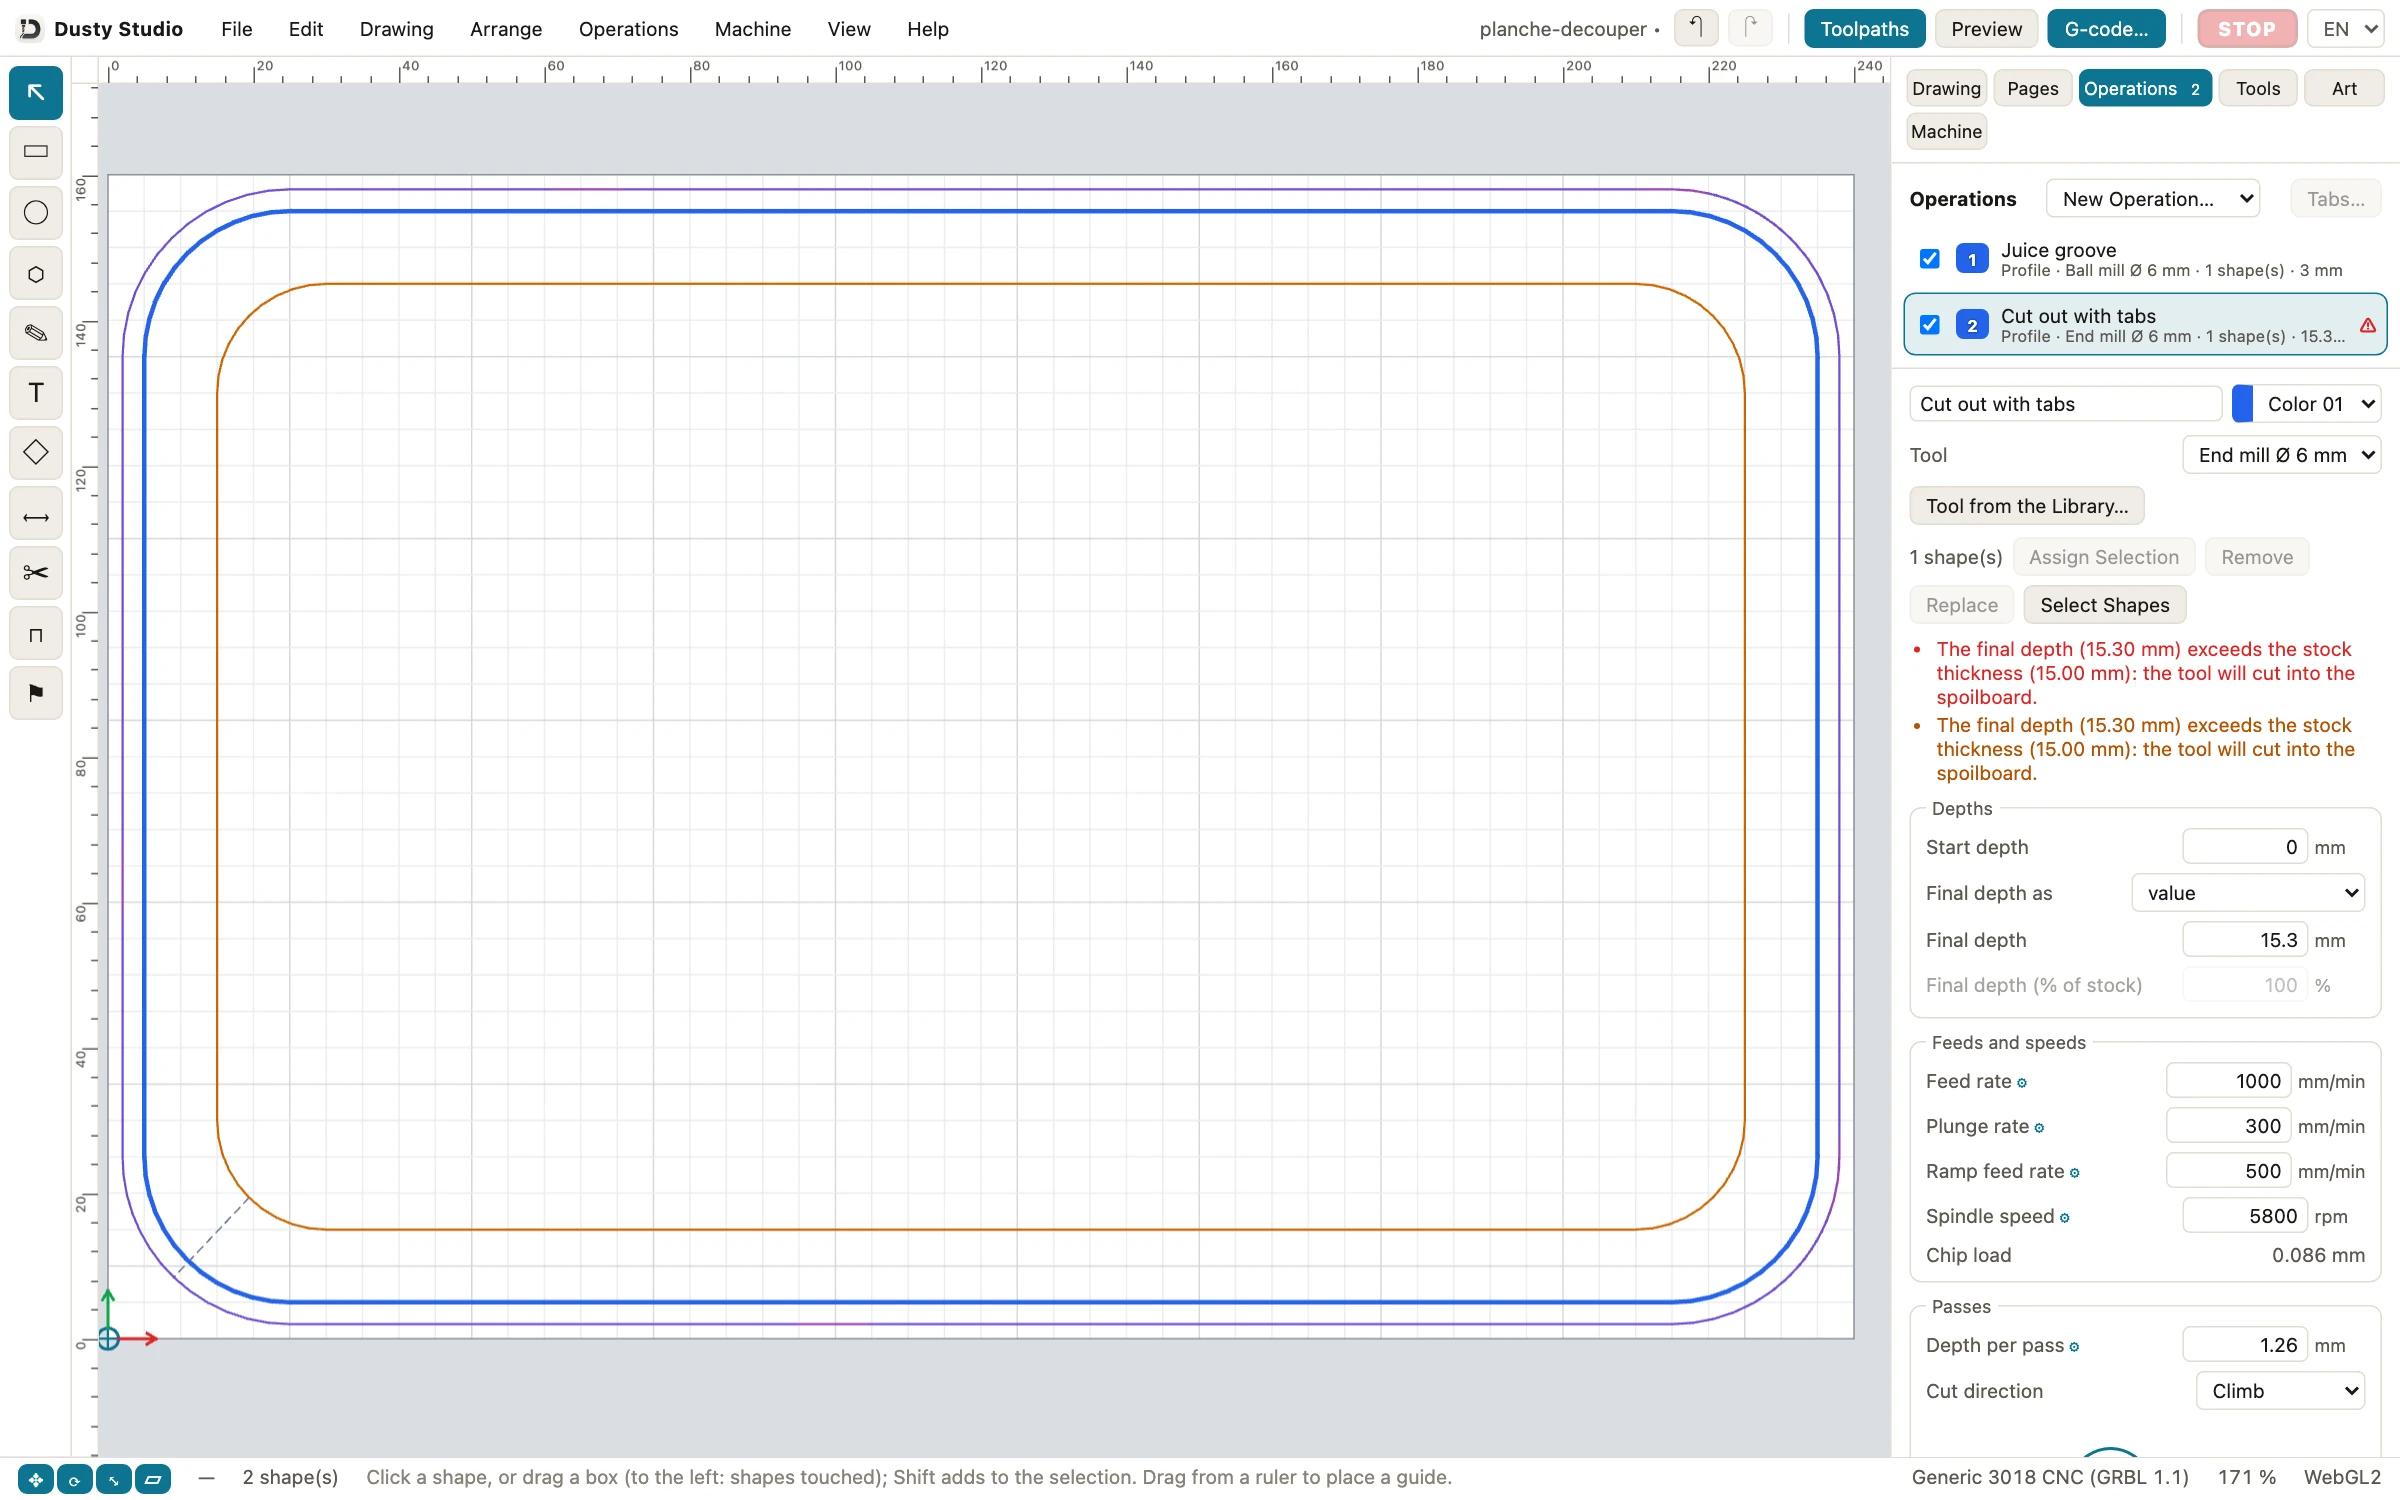
- Prüfen Sie den Job. Klicken Sie auf Preview (Vorschau): Die Schätzung sinkt von 20 min 20 s auf 13 min 02 s. Der 3D Check (3D-Prüfung) findet keine Kollision und kein Plunge too fast, die Warnung für einen Fräser, der schneller ins Holz eintaucht, als es sein Eintauchvorschub erlaubt (siehe 3D-Prüfung).
- Fräsen Sie einen Test. Auf einem Rest desselben Holzes, im Tab Machine (Maschine): Frame… (Umriss abfahren), Dry Run… (Probelauf), dann Send the Project… (Projekt senden); nichts startet, bevor Sie zustimmen, dass sich die Spindel drehen wird. Stellen Sie bei einer von Hand gestarteten Oberfräse das Drehrad selbst ein. Ändern Sie den Vorschub-Override in 10-%-Schritten, bis Späne und Geräusch stimmen, tragen Sie den Vorschub im Werkzeug nach, notieren Sie das Holz unter Notes (Notizen) und klicken Sie auf Copy to Library (in die Bibliothek kopieren; siehe Werkzeugbibliothek).
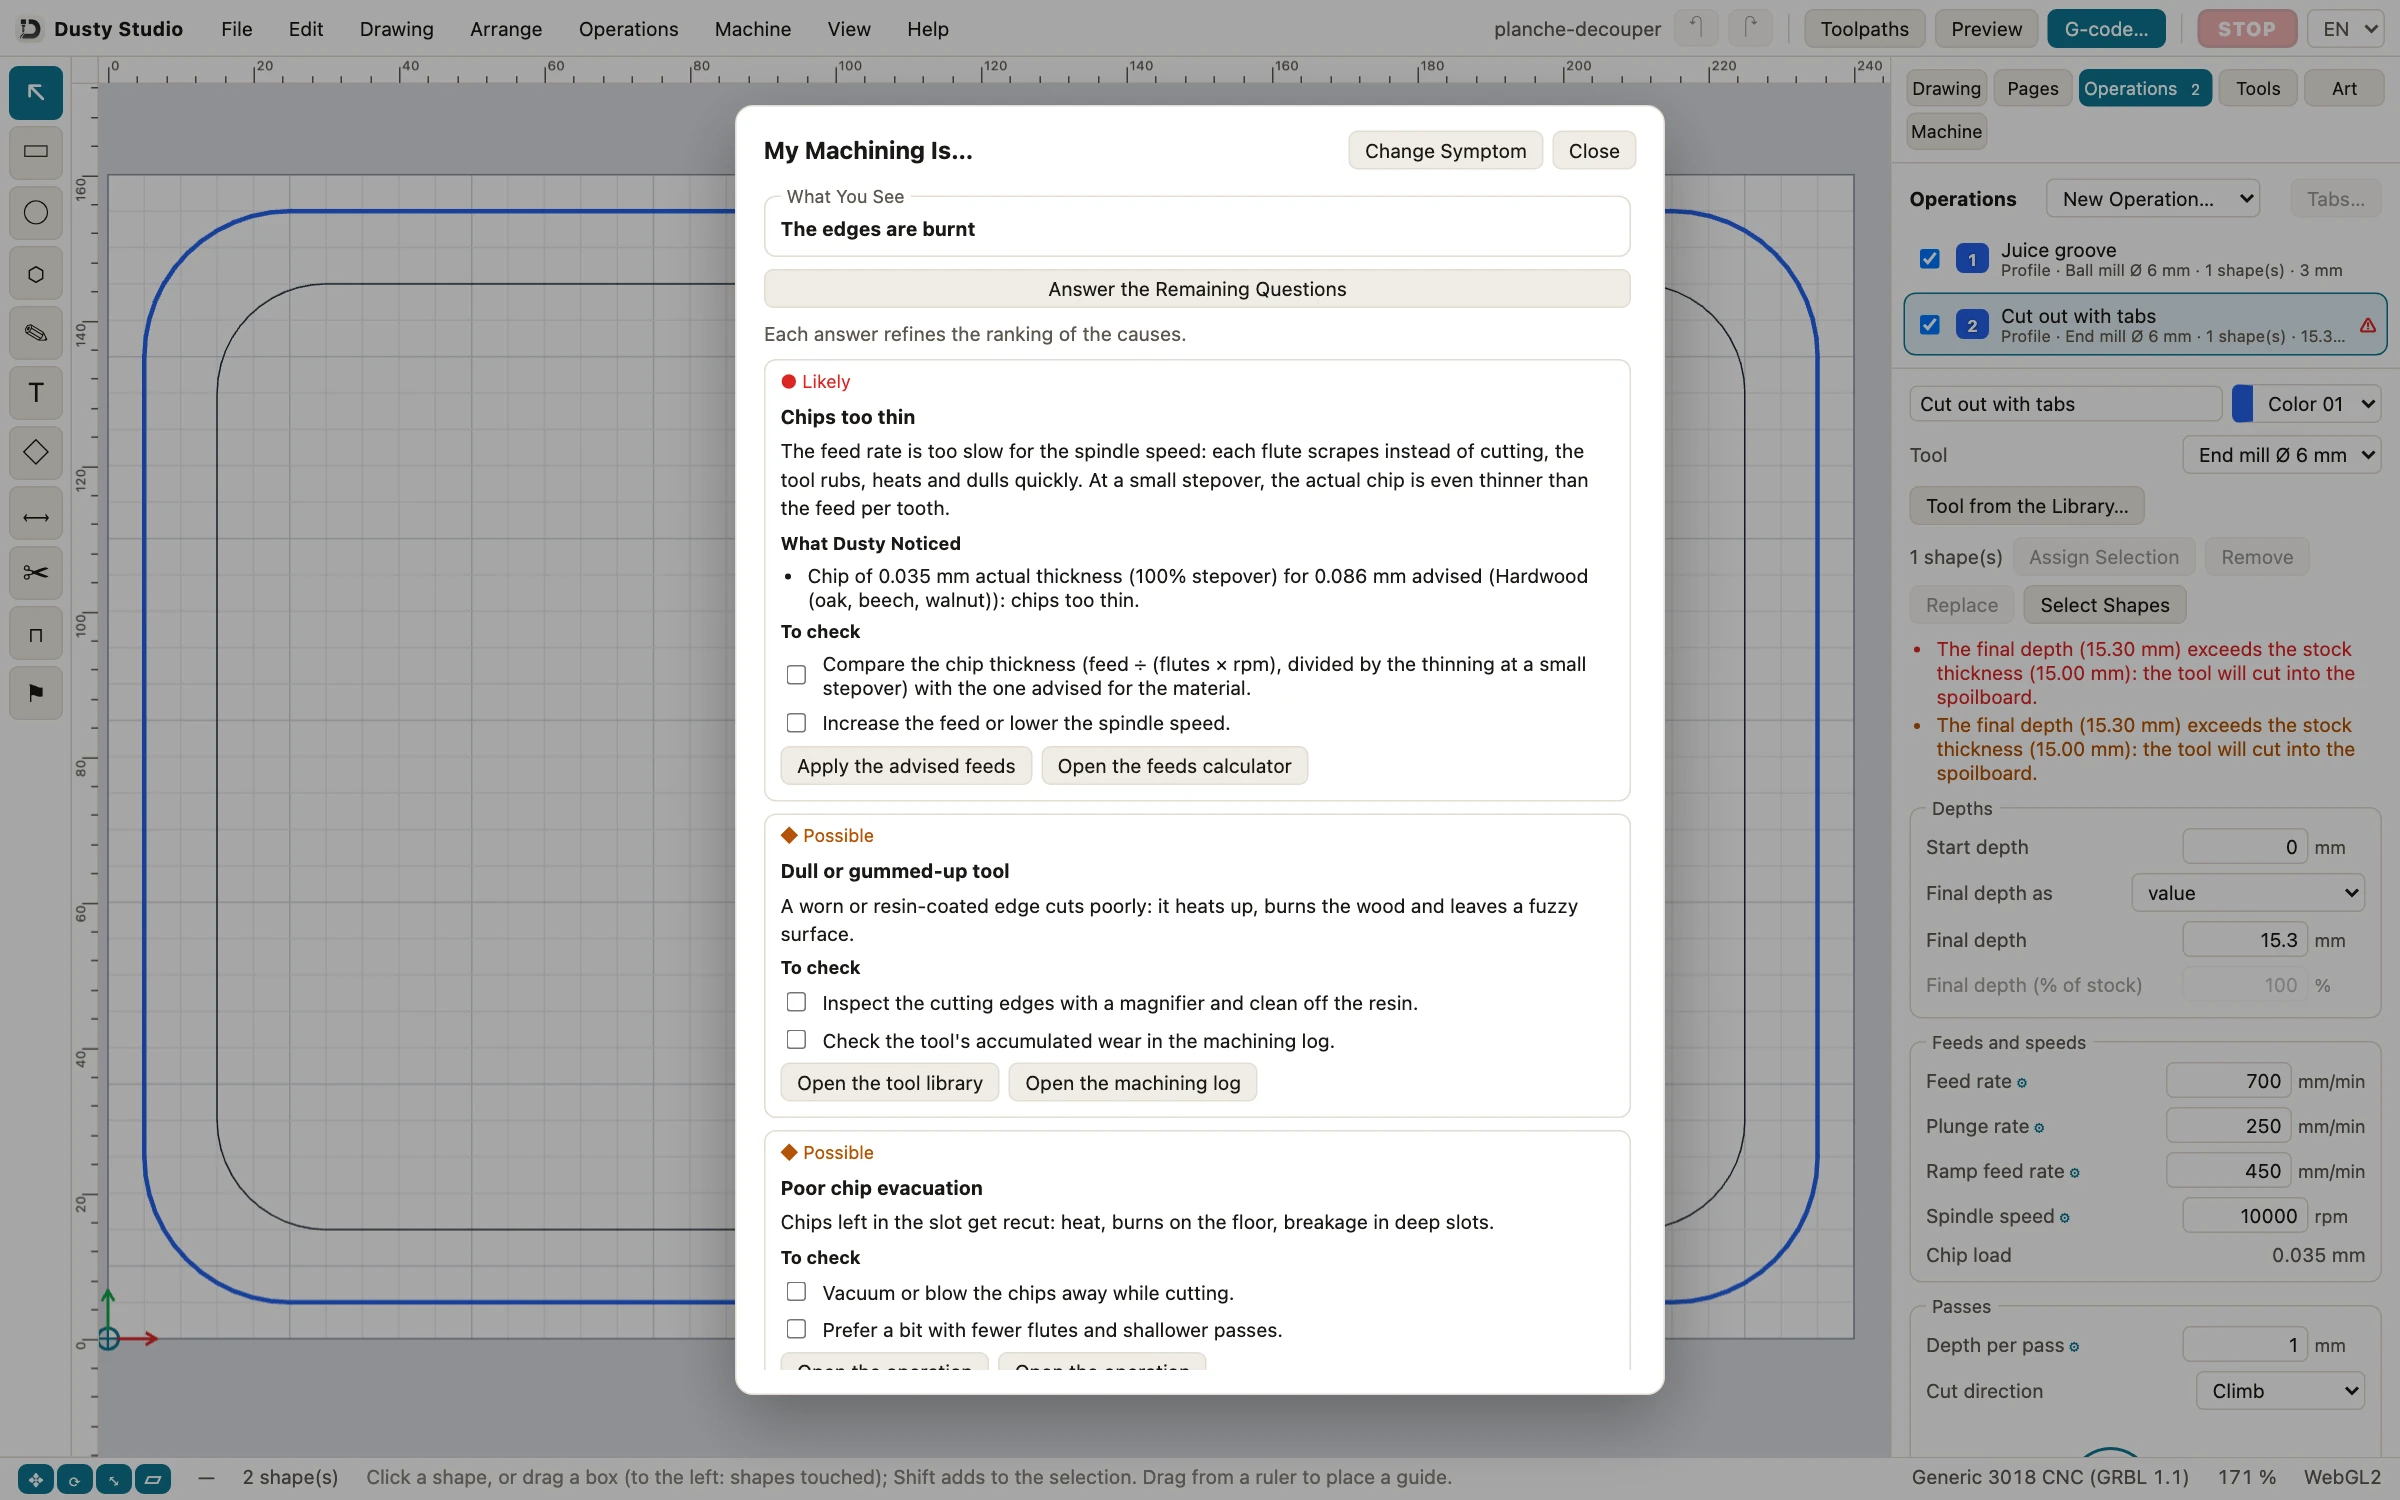
- Wenn der Schnitt misslingt, fragen Sie nach. Help › My Machining Is… (Hilfe › Meine Bearbeitung ist …): Wählen Sie unter What Dusty Knows (was Dusty weiß) die Bearbeitung und das Material, wählen Sie ein Symptom wie The edges are burnt (die Kanten sind verbrannt) und dann Show the Diagnosis Now (Diagnose jetzt anzeigen). Mit den ursprünglichen 700 mm/min des Beispiels stuft Dusty Chips too thin (Späne zu dünn) als wahrscheinlich ein: 0,035 mm statt der empfohlenen 0,086 mm (siehe My Machining Is…).
Probieren Sie diese Vorschübe und Drehzahlen aus, kostenlos
Installieren Sie Dusty auf Mac, Windows, Linux oder iPad, öffnen Sie das Beispiel „Cutting board“ (Schneidebrett) und vergleichen Sie seinen Zahnvorschub mit dem Rechner, bevor der erste Span fällt. Kein Konto, kein Abonnement.
Vor einem Probeschnitt
- Schutzbrille, Gehörschutz, Absaugung eingeschaltet: MDF erzeugt sehr feinen Staub.
- Rohteil fest gespannt, Spannpratzen außerhalb der Werkzeugwege und unterhalb der sicheren Höhe.
- Hände weg vom Fräser, sobald sich die Maschine bewegen kann; Not-Halt in Reichweite.
- Ein scharfer, sauberer Fräser, dessen Durchmesser und Schneidenzahl genau eingegeben sind.
- Erster Schnitt auf einem Rest desselben Materials, Vorschub-Override bereit zum Absenken.
- Lassen Sie die Maschine nie unbeaufsichtigt laufen: Ein reibender Fräser versengt Holz, und heiße Späne können Feuer fangen.
Ihre eigene Tabelle für Vorschub und Drehzahl anlegen
Die beste Tabelle ist die, die Sie selbst schreiben: für jeden Fräser, jedes Material und jede Maschine den Vorschub, die Drehzahl und die Zustellung, die saubere Späne und einen ruhigen Schnitt ergeben haben. In Dusty bewahrt die Werkzeugbibliothek sie mit Ihren Notizen auf, und die Seite Werkzeuge und Vorschübe listet den Rest auf. Für V-Fräser nennt unser Ratgeber V-Carving CNC: Schild fräsen erprobte Werte. Laden Sie Dusty herunter; wenn es Ihnen einen Fräser oder ein Brett erspart, hält eine Spende es für alle kostenlos.
Häufige Fragen
Wie berechnet man Vorschub und Drehzahl für eine CNC-Fräse?
Multiplizieren Sie den Zahnvorschub mit der Anzahl der Schneiden und der Spindeldrehzahl: Vorschub = Zahnvorschub × Schneiden × U/min. Ein Zahnvorschub von 0,05 mm mit einem zweischneidigen Fräser bei 12.000 U/min ergibt 1.200 mm/min, etwa 47 IPM. Passen Sie dann nach einem Probeschnitt an.
Welcher Zahnvorschub ist für Holz an einer Hobby-CNC gut?
Beginnen Sie bei etwa 0,02 bis 0,05 mm pro Schneide mit einem 1/8-Zoll-Fräser und 0,05 bis 0,10 mm mit einem 1/4-Zoll-Fräser, in Hartholz niedriger. Die Tabellen der Fräserhersteller nennen höhere Werte, die für steife Industriemaschinen gedacht sind.
Welche Spindeldrehzahl sollte ich für Holz verwenden?
An einer Hobbymaschine oft das untere Ende der Oberfräse, 10.000 bis 18.000 U/min. Eine leichte Maschine erreicht für 30.000 U/min keinen ausreichend hohen Vorschub, daher werden die Späne dünn und der Fräser reibt.
Warum verbrennt meine CNC das Holz?
Meist, weil der Fräser reibt: Der Vorschub ist für die Spindeldrehzahl zu langsam, der Fräser ist stumpf oder harzverklebt, oder die Späne werden in einer tiefen Nut erneut geschnitten. Erhöhen Sie den Vorschub oder senken Sie die Drehzahl und reinigen Sie den Fräser.
Welche Vorschübe und Drehzahlen für Acryl und Aluminium?
Einschneidige Fräser, ein kräftiger Zahnvorschub und Luft zum Abführen der Späne: zum Beispiel 80 IPM bei 18.000 U/min für einen 1/8-Zoll-O-Flute-Fräser in Acryl (ToolsToday), 1.200 mm/min bei etwa 13.000 U/min und 0,5 mm pro Durchgang in Aluminium (Stepcraft).
Gibt es einen kostenlosen Rechner für Vorschub und Drehzahl beim CNC-Fräsen?
Ja. Dusty, kostenlos auf Mac, iPad, Windows und Linux, hat in jedem Werkzeug einen Rechner für Vorschub und Drehzahl für acht Materialien und die aktive Maschine und zeigt den Zahnvorschub jedes Werkzeugs und jeder Bearbeitung an.