So funktioniert V-Carving CNC bei einem Schild: Sie tippen oder zeichnen die Buchstaben, wählen einen V-Fräser (60° oder 90° für die meisten Schilder), lassen die Software einen Werkzeugweg berechnen, dessen Tiefe der Breite jedes Strichs folgt, setzen den Z-Nullpunkt genau auf die Oberseite des Bretts und fräsen. Danach füllen Sie die Buchstaben mit Farbe oder fräsen durch eine lackierte Oberfläche, sodass das Holz sichtbar wird. Ein kleines Schild dauert auf einer Hobby-CNC nur wenige Minuten.
Im Folgenden: wie V-Carving funktioniert, der Fräser, das Holz und die Schriften, Tiefen und vorsichtige Vorschübe, die Oberflächenbehandlung, die häufigsten Fehler und der ganze Job in Dusty, einer kostenlosen CNC-App, vom Beispielschild bis zum Fräsen.
Was ist V-Carving?
Ein V-Fräser ist ein Kegel. Beim V-Carving führt die Software seine Spitze entlang der Mitte jedes Strichs und senkt sie ab, bis beide Flanken des Kegels die beiden Kanten des Buchstabens berühren. Breite Striche werden tief, dünne bleiben flach, und die Ecken werden scharf, weil die Spitze an jeder Ecke zur Oberfläche hochfährt. Dieser gemeißelte Look ist der Grund, warum V-Carving der klassische Weg ist, ein Schild zu beschriften.
Die Tiefe ist reine Geometrie: Tiefe = Strichbreite ÷ (2 × tan(halber Fräserwinkel)). Mit einem 90°-Fräser ist die Nut halb so tief wie breit; mit einem 60°-Fräser das 0,87-Fache ihrer Breite.
| Winkel des V-Fräsers | Tiefe bei einem Strich von 3 mm (0,12 Zoll) | Breite der Nut bei 3 mm Tiefe | Typischer Einsatz |
|---|---|---|---|
| 90° | 1,5 mm | 6 mm | Große, fette Buchstaben; flache, verzeihende Nuten |
| 60° | 2,6 mm | 3,5 mm | Die meisten Haus- und Ladenschilder, scharfe Details |
| 30° | 5,6 mm | 1,6 mm | Kleine Schrift und feine Details |
Maximale Tiefe und flache Böden
Ein breiter Strich würde den Fräser sehr tief führen. Deshalb legen Sie eine maximale Tiefe fest: Wo der Buchstabe breiter ist, als der Kegel in dieser Tiefe zulässt, wird der Boden flach ausgeräumt, und die Wände bleiben schräg. Manche Programme überlassen diese Flächen einem Schaftfräser mit flachem Ende (Vectric nennt ihn „flat area clearance tool“); Dusty räumt sie mit dem V-Fräser selbst aus, mit der seitlichen Zustellung.
Den V-Fräser für Schilder wählen
- 60°: der Allround-Fräser für Schilder, tief und scharf. Dustys Beispiel fräst damit 30-mm-Buchstaben (1,2 Zoll) bei einer maximalen Tiefe von 3 mm.
- 90°: breitere, flachere Nuten für große Schriftzüge; weniger Material pro Strich, also weniger Belastung für eine leichte Maschine.
- 30° und 20°: kleine Schrift, feine Rahmen und Gravur mit Einlinienschriften. Die feine Spitze ist zerbrechlich.
Zwei weitere Werte zählen: der Durchmesser, der die breiteste Nut begrenzt, die der Kegel schneiden kann, und die Spitze. Viele V-Fräser haben eine kleine flache oder runde Spitze, die Ihre Software kennen muss, sonst stimmt jede Tiefe nicht.
Holz und Schriften, die sich gut für V-Carving eignen
Welches Holz für ein CNC-Schild?
- Ahorn, Kirsche, Nussbaum: Harthölzer, die in gefrästem Text scharfe Details halten, wie der Maschinenhersteller Makera anmerkt. Kirsche und Nussbaum sehen auch unbehandelt gut aus.
- Kiefer, Linde: leicht zu bearbeiten, aber Weichhölzer fasern entlang der Maserung aus, besonders mit einem stumpfen Fräser, und bekommen unter Spannpratzen Druckstellen.
- MDF: ohne Maserung, glatt, günstig, ideal für lackierte Schilder. Versiegeln Sie es vor dem Lackieren und saugen Sie den Staub ab: MDF erzeugt viel Feinstaub.
- Sperrholz: in Ordnung für Werkstattschilder, aber das Deckfurnier ist dünn, die Kanten splittern, und billige Platten verbergen Hohlräume.
Schriften für V-Carving
Fette Schriften mit Strichen von ziemlich gleichmäßiger Stärke lassen sich am besten fräsen: Sie werden tief genug, um Farbe zu halten. Sehr dünne Haarlinien und spitze Serifenenden bleiben flach, sie wirken daher blass. Schreibschrift mit sich berührenden Buchstaben vereinigen Sie am besten zu einer Kontur. Einlinienschriften sind eine andere Aufgabe: Der Fräser folgt der Linie in einer Tiefe (Gravur), es ist kein V-Carving.
Tiefe, Durchgänge und sichere Vorschübe an einer Hobby-CNC
Eine 3018, eine Shapeoko oder eine LongMill fräsen alle Schilder, aber leichte Maschinen mögen leichte Durchgänge. Dustys Beispiel eines Schilds in V-Carving ist für eine CNC vom Typ 3018 eingerichtet, mit Werten, von denen Sie ausgehen können:
| Einstellung | Beispielwert | Warum |
|---|---|---|
| Maximale Tiefe | 3 mm (0,12 Zoll) | Tief genug, um Farbe zu halten; fette Striche bekommen einen flachen Boden |
| Zustellung pro Durchgang | 1 mm (0,04 Zoll) | So weit geht die Spitze bei jedem Durchgang höchstens nach unten |
| Vorschub | 600 mm/min (etwa 24 IPM) | Vorsichtig für eine leichte Maschine und einen Fräser mit 2 Schneiden |
| Eintauchvorschub | 200 mm/min (etwa 8 IPM) | Sanftes Eintauchen |
| Spindeldrehzahl | 10.000 U/min | Zahnvorschub 600 ÷ (10.000 × 2) = 0,03 mm pro Schneide |
Das sind Startwerte für eine kleine Spindel: Die Werte Ihres Fräserherstellers haben Vorrang. Verbrennt das Holz, reibt der Fräser (Vorschub erhöhen oder Drehzahl senken); rattert er, nehmen Sie leichtere Durchgänge. Fräsen Sie zuerst ein Testwort auf einem Rest desselben Bretts. Unser Ratgeber Vorschub und Drehzahl CNC Holz zeigt, wie Sie diese Werte für jeden Fräser berechnen.
Ein Schild mit V-Carving fertigstellen
Die sauberste Farbfüllung gelingt mit einer Maske. Der Maschinenhersteller Laguna Tools beschreibt es so:
- Die Oberfläche mit selbstklebender Schablonenfolie bekleben und glatt anwalzen.
- Mit dem V-Fräser durch die Folie fräsen (Laguna verwendet einen 90°-Fräser).
- Die Buchstaben mit Schellack besprühen: Er versiegelt das Hirnholz, das der V-Schnitt freilegt, damit die Farbe nicht in das umgebende Holz läuft.
- Die Buchstaben lackieren, die Folie abziehen, leicht schleifen und dann das ganze Schild mit einem Decklack überziehen.
Zwei weitere Wege: das Brett zuerst lackieren oder beizen und durch die Farbe fräsen, sodass die Buchstaben das nackte Holz zeigen; oder über die Gravur lackieren und die Oberfläche sauber abschleifen. Schleifen Sie behutsam: Mit einem 60°-Fräser verengen 0,1 mm Abtrag jeden Strich um etwa 0,12 mm.
Häufige Fehler beim V-Carving
- Zu dünne Buchstaben. Ein Strich von 1 mm wird mit einem 60°-Fräser nur 0,87 mm tief, und Schleifen nimmt davon noch etwas weg. Verwenden Sie eine fettere Schrift, größere Buchstaben oder einen spitzeren Fräser.
- Ein falscher Z-Nullpunkt. Jeder Millimeter Breite kommt von der Tiefe: Mit einem 60°-Fräser verbreitert ein um 0,1 mm zu tiefer Z-Nullpunkt jeden Strich um etwa 0,12 mm, und dünne Buchstaben laufen zusammen. Tasten Sie die Oberseite des Bretts an.
- Ein Brett, das nicht eben ist. Ein gewölbtes Brett liefert Buchstaben, die an einer Stelle fett und an einer anderen blass sind. Fräsen Sie es zuerst plan.
- Ein verschlissener oder falscher Fräser. Eine stumpfe Spitze lässt die Fasern ausfransen; ein 90°-Fräser, der eingespannt ist, wo der Werkzeugweg 60° erwartet, schneidet jeden Buchstaben zu breit. Geben Sie Winkel, Durchmesser und Spitze des Fräsers ein, den Sie tatsächlich einspannen.
- Spannpratzen im Weg. Das Schild wird nicht ausgeschnitten, die Spannpratzen sitzen also an seinen Kanten: Halten Sie sie vom gefrästen Rand fern und unterhalb der sicheren Höhe.
V-Carving CNC Software: Was Sie brauchen
Jedes CAM mit einem V-Carving-Werkzeugweg genügt. Vectric VCarve, der Klassiker der Schilderbauer, ist ein kostenpflichtiges Windows-Programm; laut Vectric lässt es sich auf Macs über Parallels betreiben, mit eingeschränktem technischem Support. Für eine native Mac-App verkauft Vectric inzwischen Spark für Macs mit Apple Silicon, mit V-Carving und einer kostenlosen Testversion. Carbide Create Core kann kostenlos V-Carving, aber nur für Carbide-3D-Maschinen; in Easel braucht V-Carving den Pro-Tarif (24 $ im Monat). Dusty beherrscht V-Carving kostenlos auf Mac, iPad, Windows und Linux und steuert GRBL-, grblHAL- und FluidNC-Maschinen selbst; den umfassenderen Vergleich finden Sie in unserem Ratgeber zu kostenloser CNC-Software.
So fräsen Sie ein Schild mit V-Carving in Dusty
Dustys zweites Beispielprojekt, „V-carved sign“ (Schild in V-Carving), ist ein Schild von 160 × 60 mm mit einem Wort in V-Carving und einem Rand, alles mit einem einzigen 60°-V-Fräser. Hier ändern wir seinen Text in PATIO und lassen es auf der virtuellen CNC laufen. Die Namen sind die der Windows- und Linux-App; einige weichen auf dem Mac und dem iPad ab.
- Öffnen Sie das Beispiel. Installieren Sie Dusty von der Download-Seite, dann File › Open Example (Datei › Beispiel öffnen) und Open neben V-carved sign (Mac: File › Open Example…; iPad: More › Example Projects…). Das Rohteil misst 160 × 60 × 12 mm (6,3 × 2,4 × 0,47 Zoll), der Ursprung liegt an der Ecke unten links, der Z-Nullpunkt oben; die Notizen nennen das Material (12 mm Hartholz oder MDF), den Fräser und das Spannen.
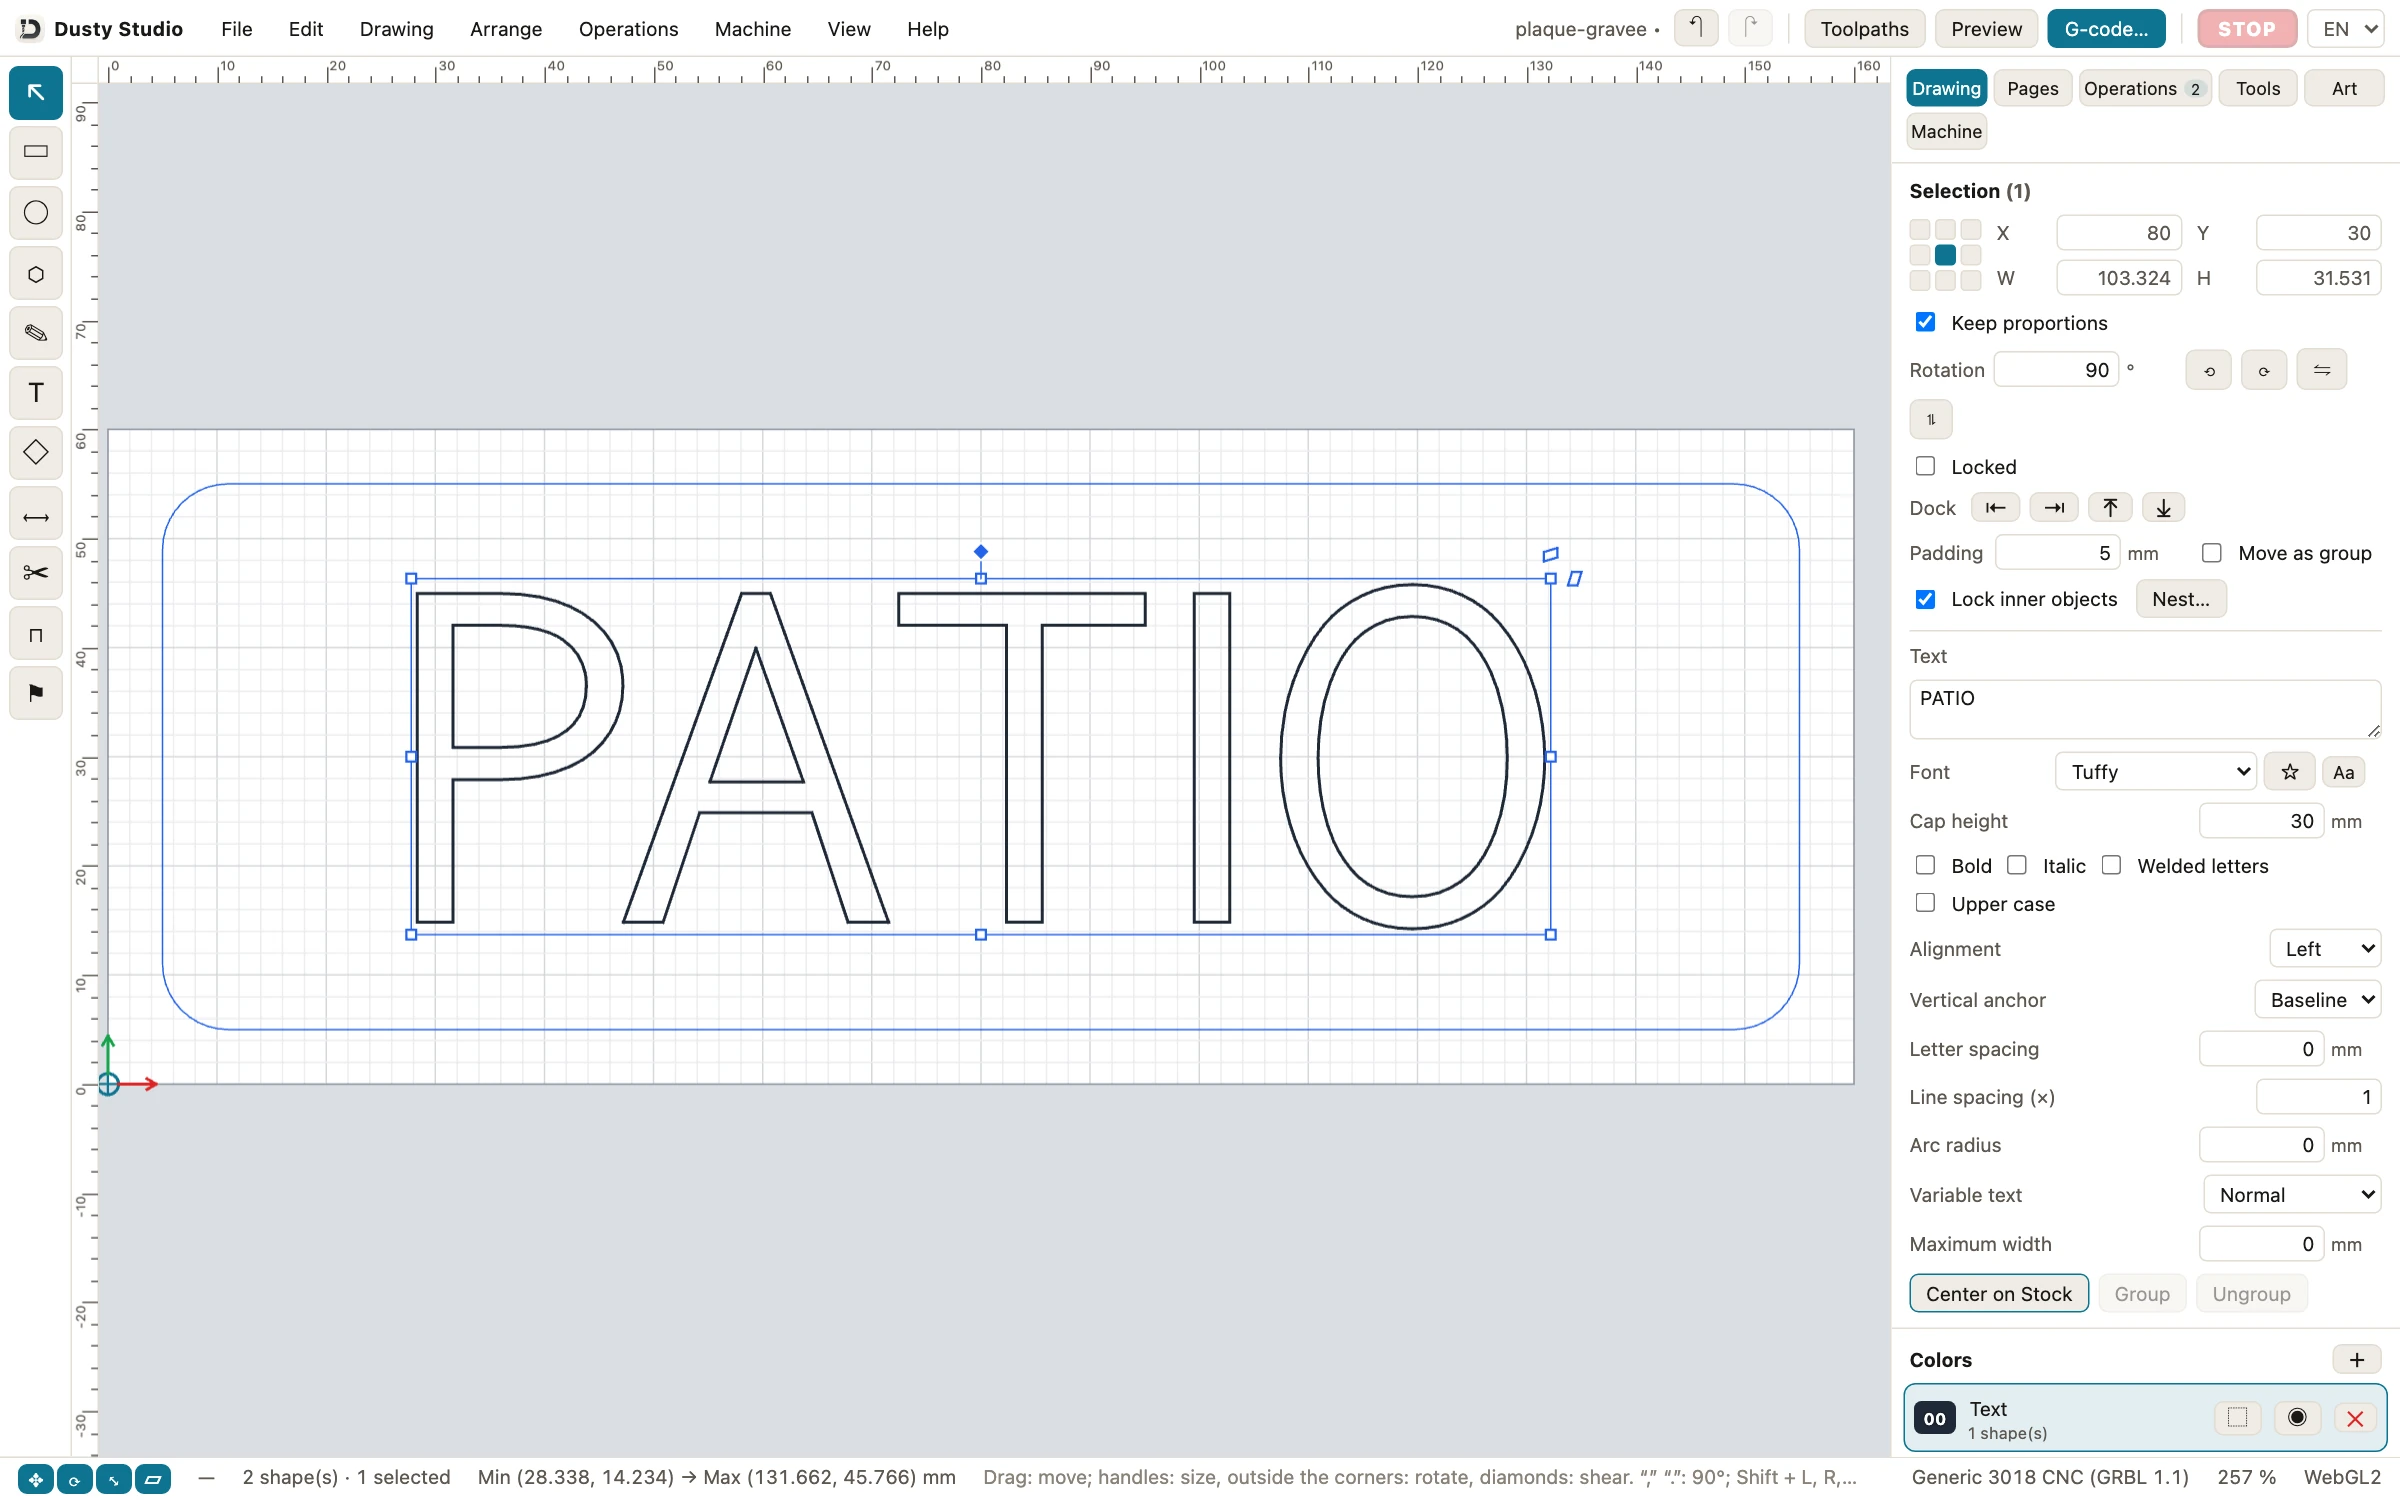
- Ändern Sie den Text. Klicken Sie mit dem Auswahlwerkzeug auf einen Buchstaben. Tippen Sie im Tab Drawing (Zeichnen) Ihr Wort in das Feld Text, behalten Sie die Schrift Tuffy und eine Cap height (Versalhöhe) von 30 mm bei und klicken Sie dann auf Center on Stock (auf dem Rohteil zentrieren). Senken Sie bei einem längeren Wort die Versalhöhe oder legen Sie eine Maximum width (maximale Breite) fest, damit das Wort innerhalb des Rands bleibt (siehe Texteinstellungen).
- Prüfen Sie den Fräser. Klicken Sie im Tab Tools (Werkzeuge) auf V-bit Ø 12.7 mm 60° (V-Fräser): Diameter (Durchmesser) 12,7 mm, Included angle (Öffnungswinkel) 60°, Tip radius (Spitzenradius) 0 mm. Geben Sie die genauen Werte Ihres Fräsers ein: Jede Tiefe hängt von ihnen ab.
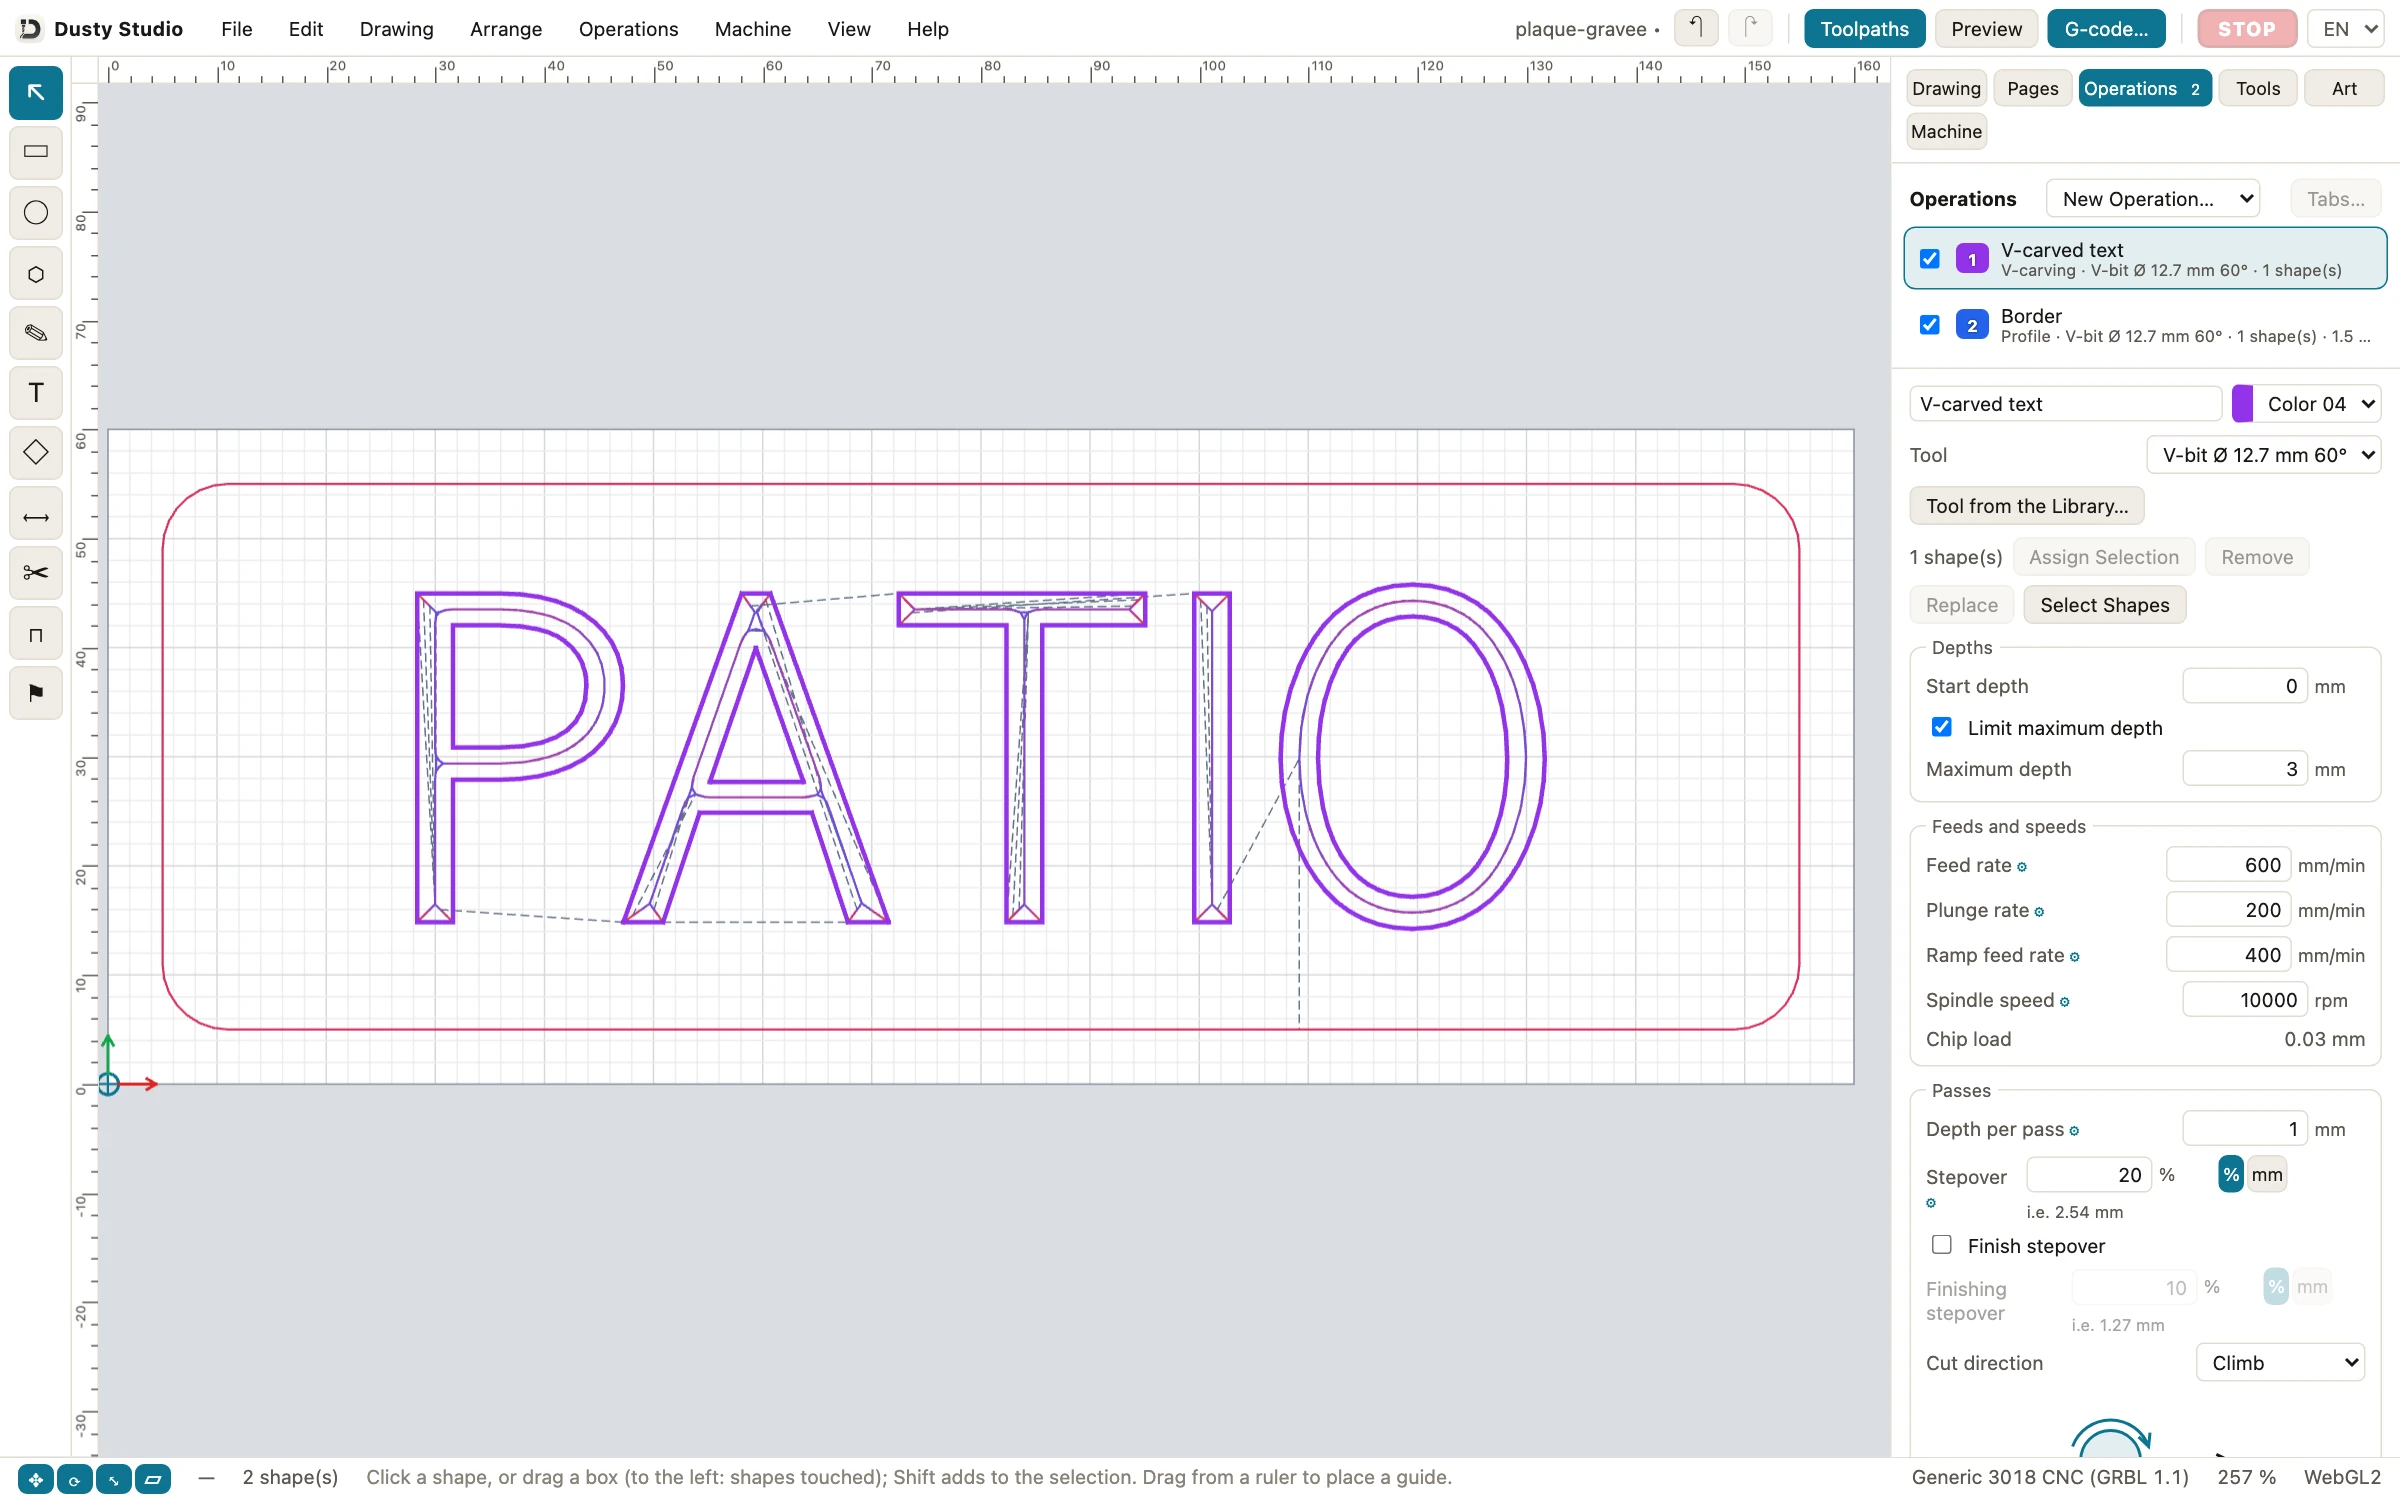
- Stellen Sie das V-Carving ein. Klicken Sie im Tab Operations (Bearbeitungen) auf V-carved text (Text in V-Carving). Lassen Sie Limit maximum depth (maximale Tiefe begrenzen) angehakt, mit Maximum depth (maximale Tiefe) 3 mm, Depth per pass (Zustellung pro Durchgang) 1 mm, Feed rate (Vorschub) 600 mm/min, Plunge rate (Eintauchvorschub) 200 mm/min und Spindle speed (Spindeldrehzahl) 10.000 U/min (Dusty zeigt dazu einen Chip load (Zahnvorschub) von 0,03 mm). Die flachen Böden werden bei Stepover (seitliche Zustellung) 20 % (2,54 mm) ausgeräumt; haken Sie Finish stepover (Schlichtzustellung) für einen glatteren Boden an (siehe V-Carving).
- Behalten Sie den Rand. Die Bearbeitung Border (Rand) ist eine Kontur auf der Linie, 1,5 mm tief, mit demselben V-Fräser: kein Werkzeugwechsel. Klicken Sie in der oberen Leiste auf Toolpaths (Werkzeugwege): Der Fräser folgt der Mitte jedes Strichs, in Durchgängen von höchstens 1 mm.
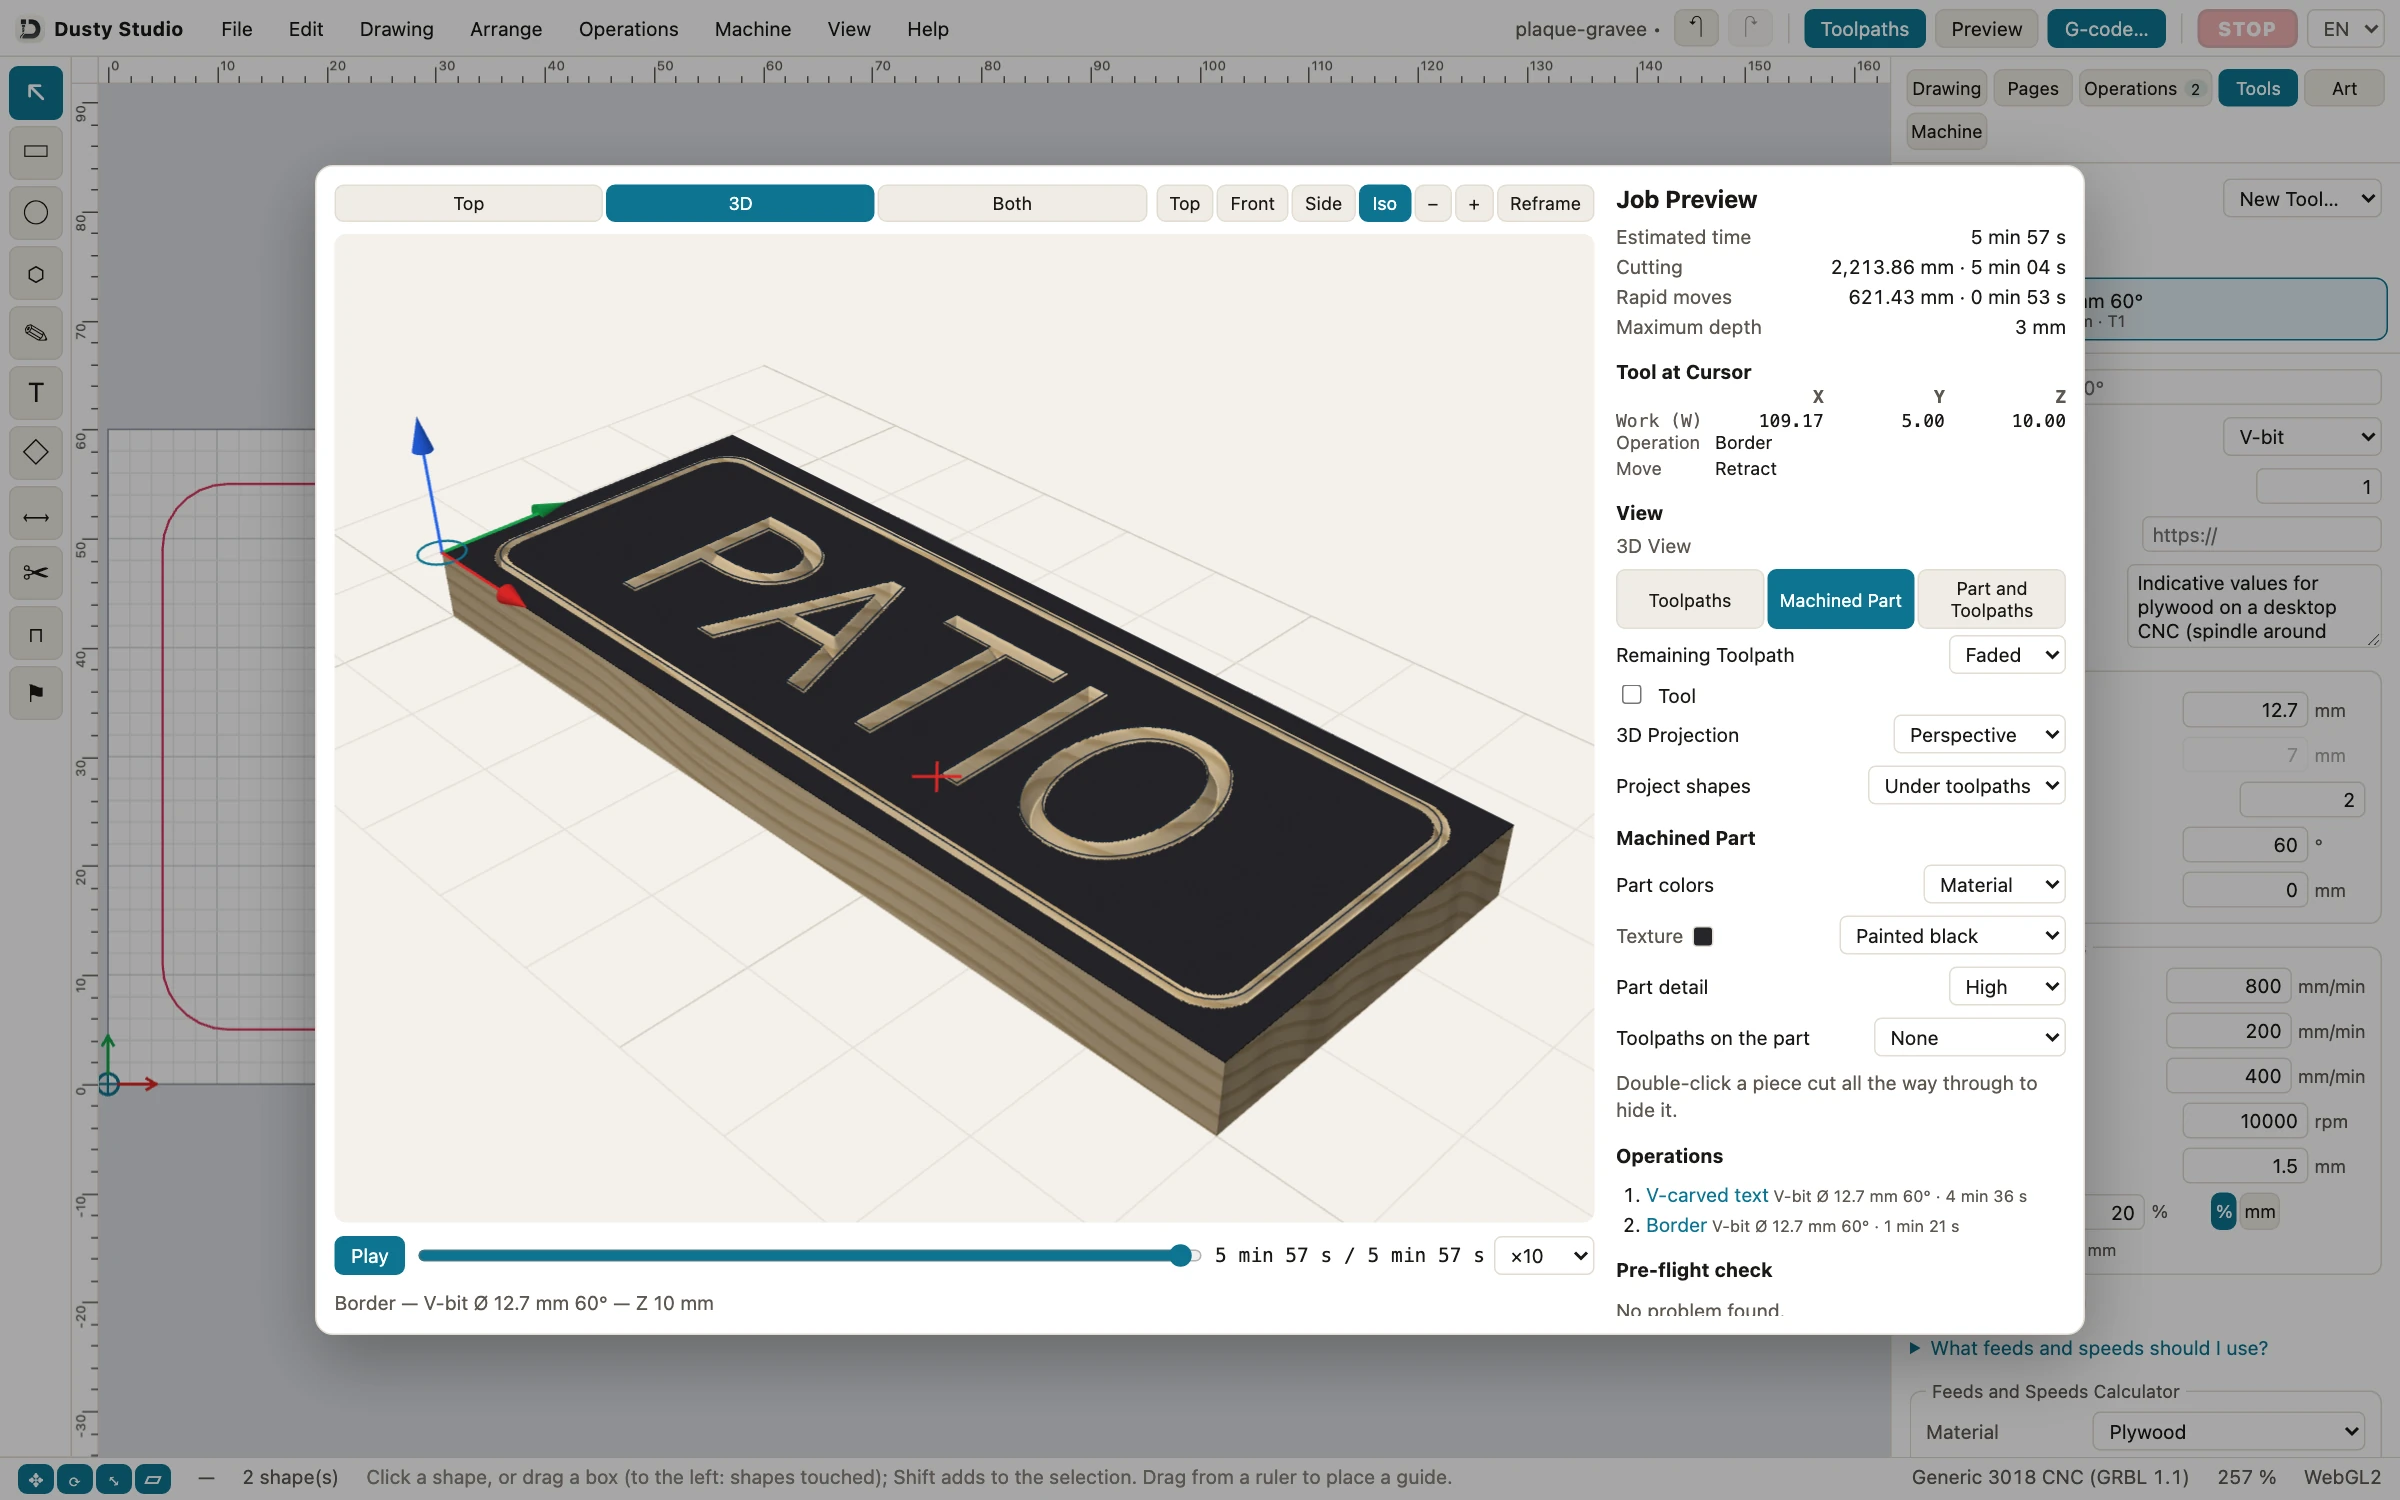
- Sehen Sie sich das Fräsen in der Vorschau an. Klicken Sie auf Preview (Vorschau), dann auf Machined Part (gefrästes Werkstück): Dusty schätzt für das Schild PATIO auf einer 3018 5 min 57 s, bei einer Maximum depth (maximale Tiefe) von 3 mm. Wählen Sie die Textur Painted black (schwarz lackiert), um ein vorlackiertes Brett zu sehen. Der Pre-flight check (Vorabprüfung) meldet No problem found (kein Problem gefunden); der 3D Check (3D-Prüfung) findet keine Kollision und keinen Eilgang durchs Material und listet Plunge too fast-Warnungen (zu schnelles Eintauchen) dort auf, wo der Fräser schneller in einen Buchstaben eintaucht, als es sein Eintauchvorschub von 200 mm/min erlaubt: Klicken Sie auf eine, um zu sehen, wo (siehe gefrästes Werkstück und Prüfung vor dem Senden).
- Speichern Sie den G-Code, falls ihn ein anderes Programm sendet: G-code… öffnet Export G-code (G-Code exportieren); behalten Sie die Voreinstellung Single file (eine einzelne Datei) und klicken Sie auf Export… (Exportieren). Der G-Code richtet sich nach der aktiven Maschine: standardmäßig eine generische 3018 mit GRBL 1.1.
- Spannen Sie das Brett und setzen Sie den Nullpunkt. Spannen Sie das Brett an seinen Kanten, fern vom gefrästen Rand und unterhalb der sicheren Höhe von 10 mm (siehe Spannen). Wählen Sie im Tab Machine (Maschine) Virtual CNC (virtuelle CNC; oder USB port, USB-Anschluss), klicken Sie auf Connect (Verbinden), dann auf Homing (Referenzfahrt). Fahren Sie die Spitze über die vordere linke Ecke und klicken Sie auf Zero XY (XY-Nullpunkt); setzen Sie Z auf der Oberseite des Bretts mit Probing… (Antasten) oder mit einem Blatt Papier und Z zero (siehe Werkstücknullpunkt).
- Umriss abfahren, Probelauf, Fräsen. Frame… (Umriss abfahren) fährt um den Job herum, Dry Run… (Probelauf) spielt ihn über dem Brett ab, Spindel aus. Dann zeigt Send the Project… (Projekt senden) die Prüfung vor dem Senden und fragt, ob Sie zustimmen, dass sich die Spindel drehen wird (auf dem Mac: Start Job…). Senken Sie den Vorschub-Override für ein erstes Schild auf 50 % und halten Sie eine Hand nahe bei STOP.
Fräsen Sie dieses Schild, kostenlos
Installieren Sie Dusty auf Mac, Windows, Linux oder iPad, öffnen Sie das Beispiel „V-carved sign“ (Schild in V-Carving), tippen Sie Ihr Wort und lassen Sie es vor dem ersten Span auf der virtuellen CNC laufen. Kein Konto, kein Abonnement.
Bevor Sie fräsen
- Schutzbrille auf, Gehörschutz bei langen Jobs, Absaugung eingeschaltet (MDF erzeugt sehr feinen Staub).
- Brett fest gespannt, Spannpratzen außerhalb der Werkzeugwege und unterhalb der sicheren Höhe.
- Hände weg vom Fräser, sobald sich die Maschine bewegen kann; Not-Halt in Reichweite.
- Z-Nullpunkt auf der Oberseite des Bretts geprüft, mit dem Fräser, den Sie tatsächlich verwenden.
- Umriss abgefahren und Probelauf gemacht, erstes Fräsen mit dem Vorschub-Override auf 50 %.
- Lassen Sie die Maschine nie unbeaufsichtigt laufen: Ein stumpfer Fräser kann das Holz versengen, und heiße Späne können Feuer fangen.
Vom ersten Schild zu den nächsten
Sobald das Beispiel sauber gefräst wird, funktionieren dieselben Schritte für Ihren eigenen Entwurf: Text tippen oder eine SVG- oder DXF-Datei importieren und dann mit Ihrem Fräser ein V-Carving hinzufügen. Die Seite Werkzeugwege listet auf, was Dusty sonst noch fräst, und die Seite 3D-Vorschau und Prüfungen, was es prüft. Laden Sie Dusty herunter; wenn Ihr erstes Schild gelingt, hält eine Spende es für alle kostenlos.
Häufige Fragen
Was ist V-Carving?
V-Carving fräst Buchstaben und Formen mit einem kegelförmigen V-Fräser, dessen Tiefe der Breite jedes Strichs folgt: Breite Striche werden tief, dünne bleiben flach, und die Ecken werden scharf. Es ergibt den gemeißelten Look handgeschnitzter Schilder.
Welcher V-Fräser-Winkel ist für Schilder am besten?
Ein 60°-V-Fräser passt für die meisten Schilder, mit tiefen, scharfen Buchstaben. Ein 90°-Fräser macht flachere, breitere Nuten für große Buchstaben, und 30°- oder 20°-Fräser eignen sich für kleine Schrift und feine Details.
Wie tief sollte ein Schild im V-Carving sein?
Die Tiefe folgt der Strichbreite; Sie legen ein Maximum fest. Dustys Beispielschild hört bei 3 mm auf (etwa 1/8 Zoll): Mit einem 60°-Fräser bekommen Striche, die breiter als etwa 3,5 mm sind, dort einen flachen Boden, dünnere bleiben flacher.
Gibt es VCarve für den Mac?
Vectric VCarve ist ein Windows-Programm; laut Vectric lässt es sich auf Macs über Parallels betreiben, mit eingeschränktem technischem Support. Vectrics Spark ist eine kostenpflichtige native App für Macs mit Apple Silicon mit V-Carving, und Dusty beherrscht V-Carving kostenlos im Mac App Store.
Welches Holz ist für ein Schild im V-Carving am besten?
Harthölzer wie Ahorn, Kirsche und Nussbaum halten scharfe Buchstaben. MDF ist günstig und glatt für lackierte Schilder, sobald es versiegelt ist; Kiefer und andere Weichhölzer lassen sich leicht fräsen, fasern aber stärker aus.
Gibt es kostenlose V-Carving-Software?
Ja. Dusty beherrscht V-Carving kostenlos auf Mac, iPad, Windows und Linux und steuert GRBL-, grblHAL- und FluidNC-Maschinen. Carbide Create Core kann kostenlos V-Carving, aber nur auf Carbide-3D-Maschinen, und Easel behält V-Carving seinem Pro-Tarif vor.