Per fare un intaglio a V CNC su un’insegna con una fresatrice CNC, scrivi o disegni le lettere, scegli una fresa a V (da 60° o 90° per la maggior parte delle insegne), lasci che il software calcoli un percorso utensile la cui profondità segue la larghezza di ogni tratto, imposti lo zero Z esattamente sulla faccia superiore della tavola e intagli. Poi riempi le lettere di vernice, oppure intagli attraverso una faccia già verniciata in modo che il legno resti a vista. Un’insegna piccola richiede pochi minuti su una CNC da hobby.
Qui sotto: come funziona l’intaglio a V, la fresa, il legno e i font, profondità e avanzamenti prudenti, la finitura, gli errori più comuni e tutto il lavoro in Dusty, un’app CNC gratuita, dall’insegna di esempio all’intaglio.
Che cos’è l’intaglio a V?
Una fresa a V è un cono. Nell’intaglio a V il software muove la sua punta lungo il centro di ogni tratto e la abbassa finché i due fianchi del cono toccano i due bordi della lettera. I tratti larghi scendono in profondità, quelli sottili restano superficiali, e gli angoli escono netti, perché la punta risale in superficie quando arriva a ogni angolo. Quell’effetto a scalpello è il motivo per cui l’intaglio a V è il modo classico di scrivere le lettere di un’insegna.
La profondità è pura geometria: profondità = larghezza del tratto ÷ (2 × tan(metà dell’angolo della fresa)). Con una fresa a 90° la scanalatura è profonda la metà della sua larghezza; con una a 60°, 0,87 volte la sua larghezza.
| Angolo della fresa a V | Profondità di un tratto di 3 mm (0,12 pollici) | Larghezza della scanalatura a 3 mm di profondità | Uso tipico |
|---|---|---|---|
| 90° | 1,5 mm | 6 mm | Lettere grandi e marcate; scanalature poco profonde e tolleranti |
| 60° | 2,6 mm | 3,5 mm | La maggior parte delle insegne di casa e di negozio, dettagli nitidi |
| 30° | 5,6 mm | 1,6 mm | Testo piccolo e dettagli fini |
Profondità massima e fondi piatti
Un tratto largo manderebbe la fresa molto in profondità. Per questo imposti una profondità massima: dove la lettera è più larga di quanto il cono permetta a quella profondità, il fondo viene svuotato in piano e le pareti restano inclinate. Alcuni programmi affidano questi piani a una fresa piatta (Vectric la chiama flat area clearance tool); Dusty li svuota con la fresa a V stessa, al passo laterale.
Scegliere una fresa a V per fare insegne
- 60°: la fresa da insegne tuttofare, profonda e nitida. L’esempio di Dusty intaglia lettere da 30 mm (1,2 pollici) con una di queste, a una profondità massima di 3 mm.
- 90°: scanalature più larghe e meno profonde per lettere grandi; meno materiale per tratto, quindi meno carico su una macchina leggera.
- 30° e 20°: testo piccolo, bordi sottili e incisione con font a linea singola. La punta sottile è fragile.
Contano altri due numeri: il diametro, che limita la scanalatura più larga che il cono può tagliare, e la punta. Molte frese a V hanno una piccola punta piatta o arrotondata, che il tuo software deve conoscere, altrimenti ogni profondità risulta sbagliata.
Legno e font adatti all’intaglio a V
Quale legno per un’insegna CNC?
- Acero, ciliegio, noce: legni duri che mantengono dettagli nitidi nel testo intagliato, come osserva il costruttore di macchine Makera. Ciliegio e noce stanno bene anche al naturale.
- Pino, tiglio: facili da lavorare, ma i legni teneri sfilacciano lungo la fibra, soprattutto con una fresa consumata, e si segnano sotto i morsetti.
- MDF: senza venatura, liscio, economico, ideale per le insegne verniciate. Sigillalo prima di verniciare e aspira la polvere: l’MDF ne produce molta e finissima.
- Compensato: va bene per le insegne da officina, ma l’impiallacciatura della faccia è sottile, i bordi si scheggiano e i fogli economici nascondono dei vuoti.
Font per l’intaglio a V
I font marcati, con tratti di spessore abbastanza uniforme, si intagliano meglio: scendono abbastanza da trattenere la vernice. Le linee sottilissime e le punte aguzze delle grazie restano superficiali, quindi appaiono tenui. Le lettere corsive che si toccano conviene fonderle in un unico contorno. I font a linea singola sono un altro lavoro: la fresa segue la linea a una sola profondità (incisione), non fa intaglio a V.
Profondità, passate e avanzamenti sicuri su una CNC da hobby
Una 3018, una Shapeoko o una LongMill intagliano tutte le insegne, ma le macchine leggere preferiscono passate leggere. L’esempio di insegna intagliata a V di Dusty è impostato per una CNC di tipo 3018 con valori da cui partire:
| Impostazione | Valore dell’esempio | Perché |
|---|---|---|
| Profondità massima | 3 mm (0,12 pollici) | Abbastanza profonda da trattenere la vernice; i tratti marcati ricevono un fondo piatto |
| Profondità per passata | 1 mm (0,04 pollici) | La punta scende al massimo di tanto a ogni passata |
| Avanzamento | 600 mm/min (circa 24 IPM) | Prudente per una macchina leggera e una fresa a 2 taglienti |
| Velocità di affondamento | 200 mm/min (circa 8 IPM) | Ingressi dolci |
| Velocità del mandrino | 10.000 giri/min | Carico truciolo 600 ÷ (10.000 × 2) = 0,03 mm per tagliente |
Sono punti di partenza per un piccolo mandrino: prima di tutto contano i valori del produttore della tua fresa. Se il legno brucia, la fresa sfrega (alza l’avanzamento o abbassa la velocità); se vibra, fai passate più leggere. Prima intaglia una parola di prova su un ritaglio della stessa tavola. La nostra guida a avanzamento e velocità CNC per il legno mostra come calcolare questi numeri per qualsiasi fresa.
Finitura di un’insegna intagliata a V
Il riempimento con la vernice più pulito si ottiene con una maschera. Il costruttore di macchine Laguna Tools la descrive così:
- Copri la faccia con una pellicola stencil autoadesiva e passaci sopra un rullo per farla aderire.
- Intaglia attraverso la pellicola con la fresa a V (Laguna usa una fresa a 90°).
- Spruzza le lettere con gommalacca: sigilla il legno di testa messo a nudo dalla V, così la vernice non sbava nel legno intorno.
- Vernicia le lettere, stacca la pellicola, carteggia leggermente, poi dai una finitura trasparente a tutta l’insegna.
Altri due modi: verniciare o tingere prima la tavola e intagliare attraverso la vernice, così le lettere mostrano il legno nudo; oppure verniciare sopra l’intaglio e carteggiare la faccia fino a pulirla. Carteggia con delicatezza: ogni 0,1 mm che togli restringe ogni tratto di circa 0,12 mm con una fresa a 60°.
Errori comuni nell’intaglio a V
- Lettere troppo sottili. Un tratto di 1 mm è profondo solo 0,87 mm con una fresa a 60°, e la carteggiatura ne porta via un po’. Usa un font più marcato, lettere più grandi o una fresa più appuntita.
- Uno zero Z sbagliato. Ogni millimetro di larghezza nasce dalla profondità: con una fresa a 60°, uno zero Z più basso di 0,1 mm allarga ogni tratto di circa 0,12 mm e le lettere sottili si fondono. Esegui la tastatura sulla faccia superiore della tavola.
- Una tavola non piana. Una tavola imbarcata dà lettere grasse in un punto e tenui in un altro. Appianala o spianala prima.
- Una fresa consumata o sbagliata. Una punta smussata sfilaccia la fibra; una fresa a 90° montata dove il percorso utensile si aspetta 60° taglia ogni lettera troppo larga. Inserisci angolo, diametro e punta della fresa che monti davvero.
- Morsetti in mezzo. L’insegna non viene ritagliata, quindi i morsetti stanno sui suoi bordi: tienili lontani dalla cornice e sotto l’altezza di sicurezza.
Software per l’intaglio a V: che cosa serve
Va bene qualsiasi CAM con un percorso utensile per l’intaglio a V. Vectric VCarve, il classico di chi fa insegne, è un programma a pagamento per Windows; Vectric dice che i Mac lo eseguono tramite Parallels, con assistenza tecnica limitata. Per un’app nativa per Mac, Vectric ora vende Spark, per i Mac con Apple silicon, con intaglio a V e una prova gratuita. Carbide Create Core fa intaglio a V gratis, ma solo per le macchine Carbide 3D; in Easel l’intaglio a V richiede il piano Pro (24 $ al mese). Dusty fa intaglio a V gratis su Mac, iPad, Windows e Linux e pilota da solo le macchine GRBL, grblHAL e FluidNC; il confronto più ampio è nella nostra guida al software CNC gratis.
Come fare un intaglio a V CNC per un’insegna in Dusty
Il secondo progetto di esempio di Dusty, «V-carved sign» (insegna intagliata a V), è un’insegna di 160 × 60 mm con una parola intagliata a V e una cornice, tutto con un’unica fresa a V da 60°. Qui ne cambiamo il testo in PATIO e lo eseguiamo sulla CNC virtuale. I nomi (in inglese) sono quelli dell’app per Windows e Linux; alcuni cambiano su Mac e iPad.
- Apri l’esempio. Installa Dusty dalla pagina di download, poi File › Open Example e Open accanto a V-carved sign (Mac: File › Open Example…; iPad: More › Example Projects…). Il grezzo misura 160 × 60 × 12 mm (6,3 × 2,4 × 0,47 pollici), con l’origine nell’angolo in basso a sinistra e lo zero Z in alto; le note indicano il materiale (legno duro o MDF da 12 mm), la fresa e il bloccaggio.
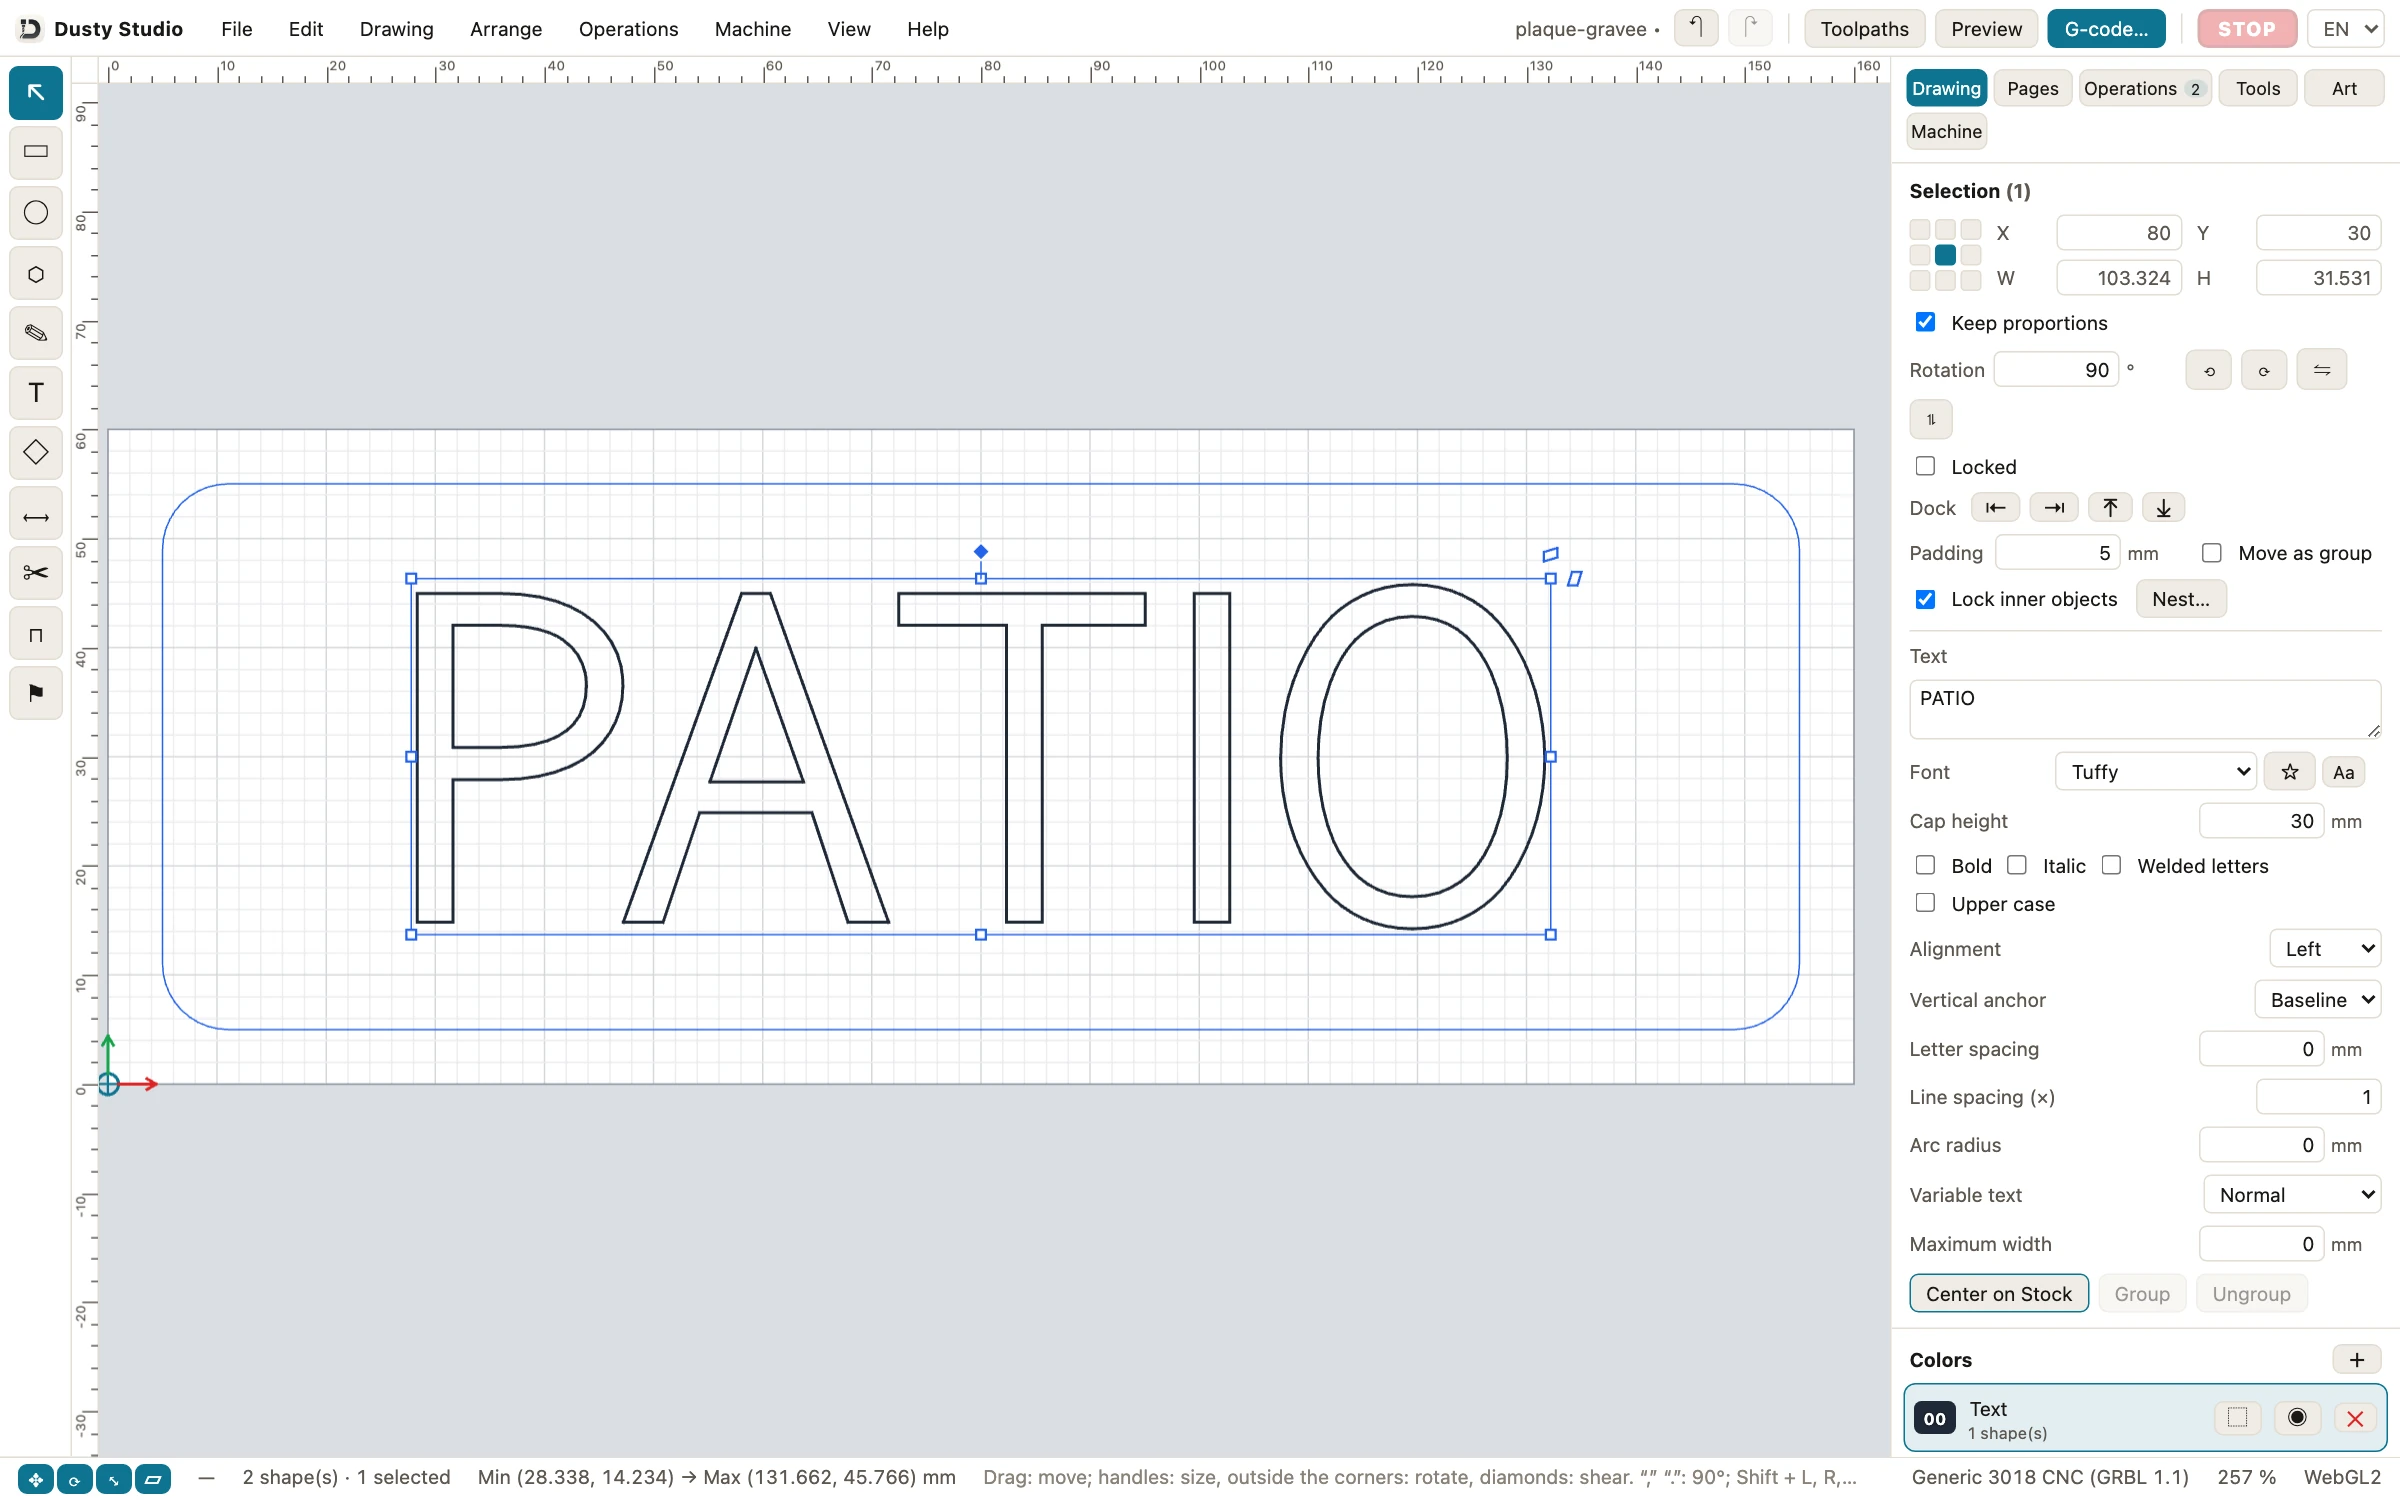
- Cambia il testo. Con lo strumento di selezione (Selection) fai clic su una lettera. Nella scheda Drawing (disegno) scrivi la tua parola nella casella Text (testo), tieni il font Tuffy e una Cap height (altezza delle maiuscole) di 30 mm, poi fai clic su Center on Stock (centra sul grezzo). Per una parola più lunga, riduci l’altezza delle maiuscole o imposta una Maximum width (larghezza massima), così la parola resta dentro la cornice (vedi impostazioni del testo).
- Controlla la fresa. Nella scheda Tools (utensili) fai clic su V-bit Ø 12.7 mm 60°: Diameter (diametro) 12,7 mm, Included angle (angolo incluso) 60°, Tip radius (raggio della punta) 0 mm. Inserisci i valori esatti della tua fresa: ogni profondità dipende da loro.
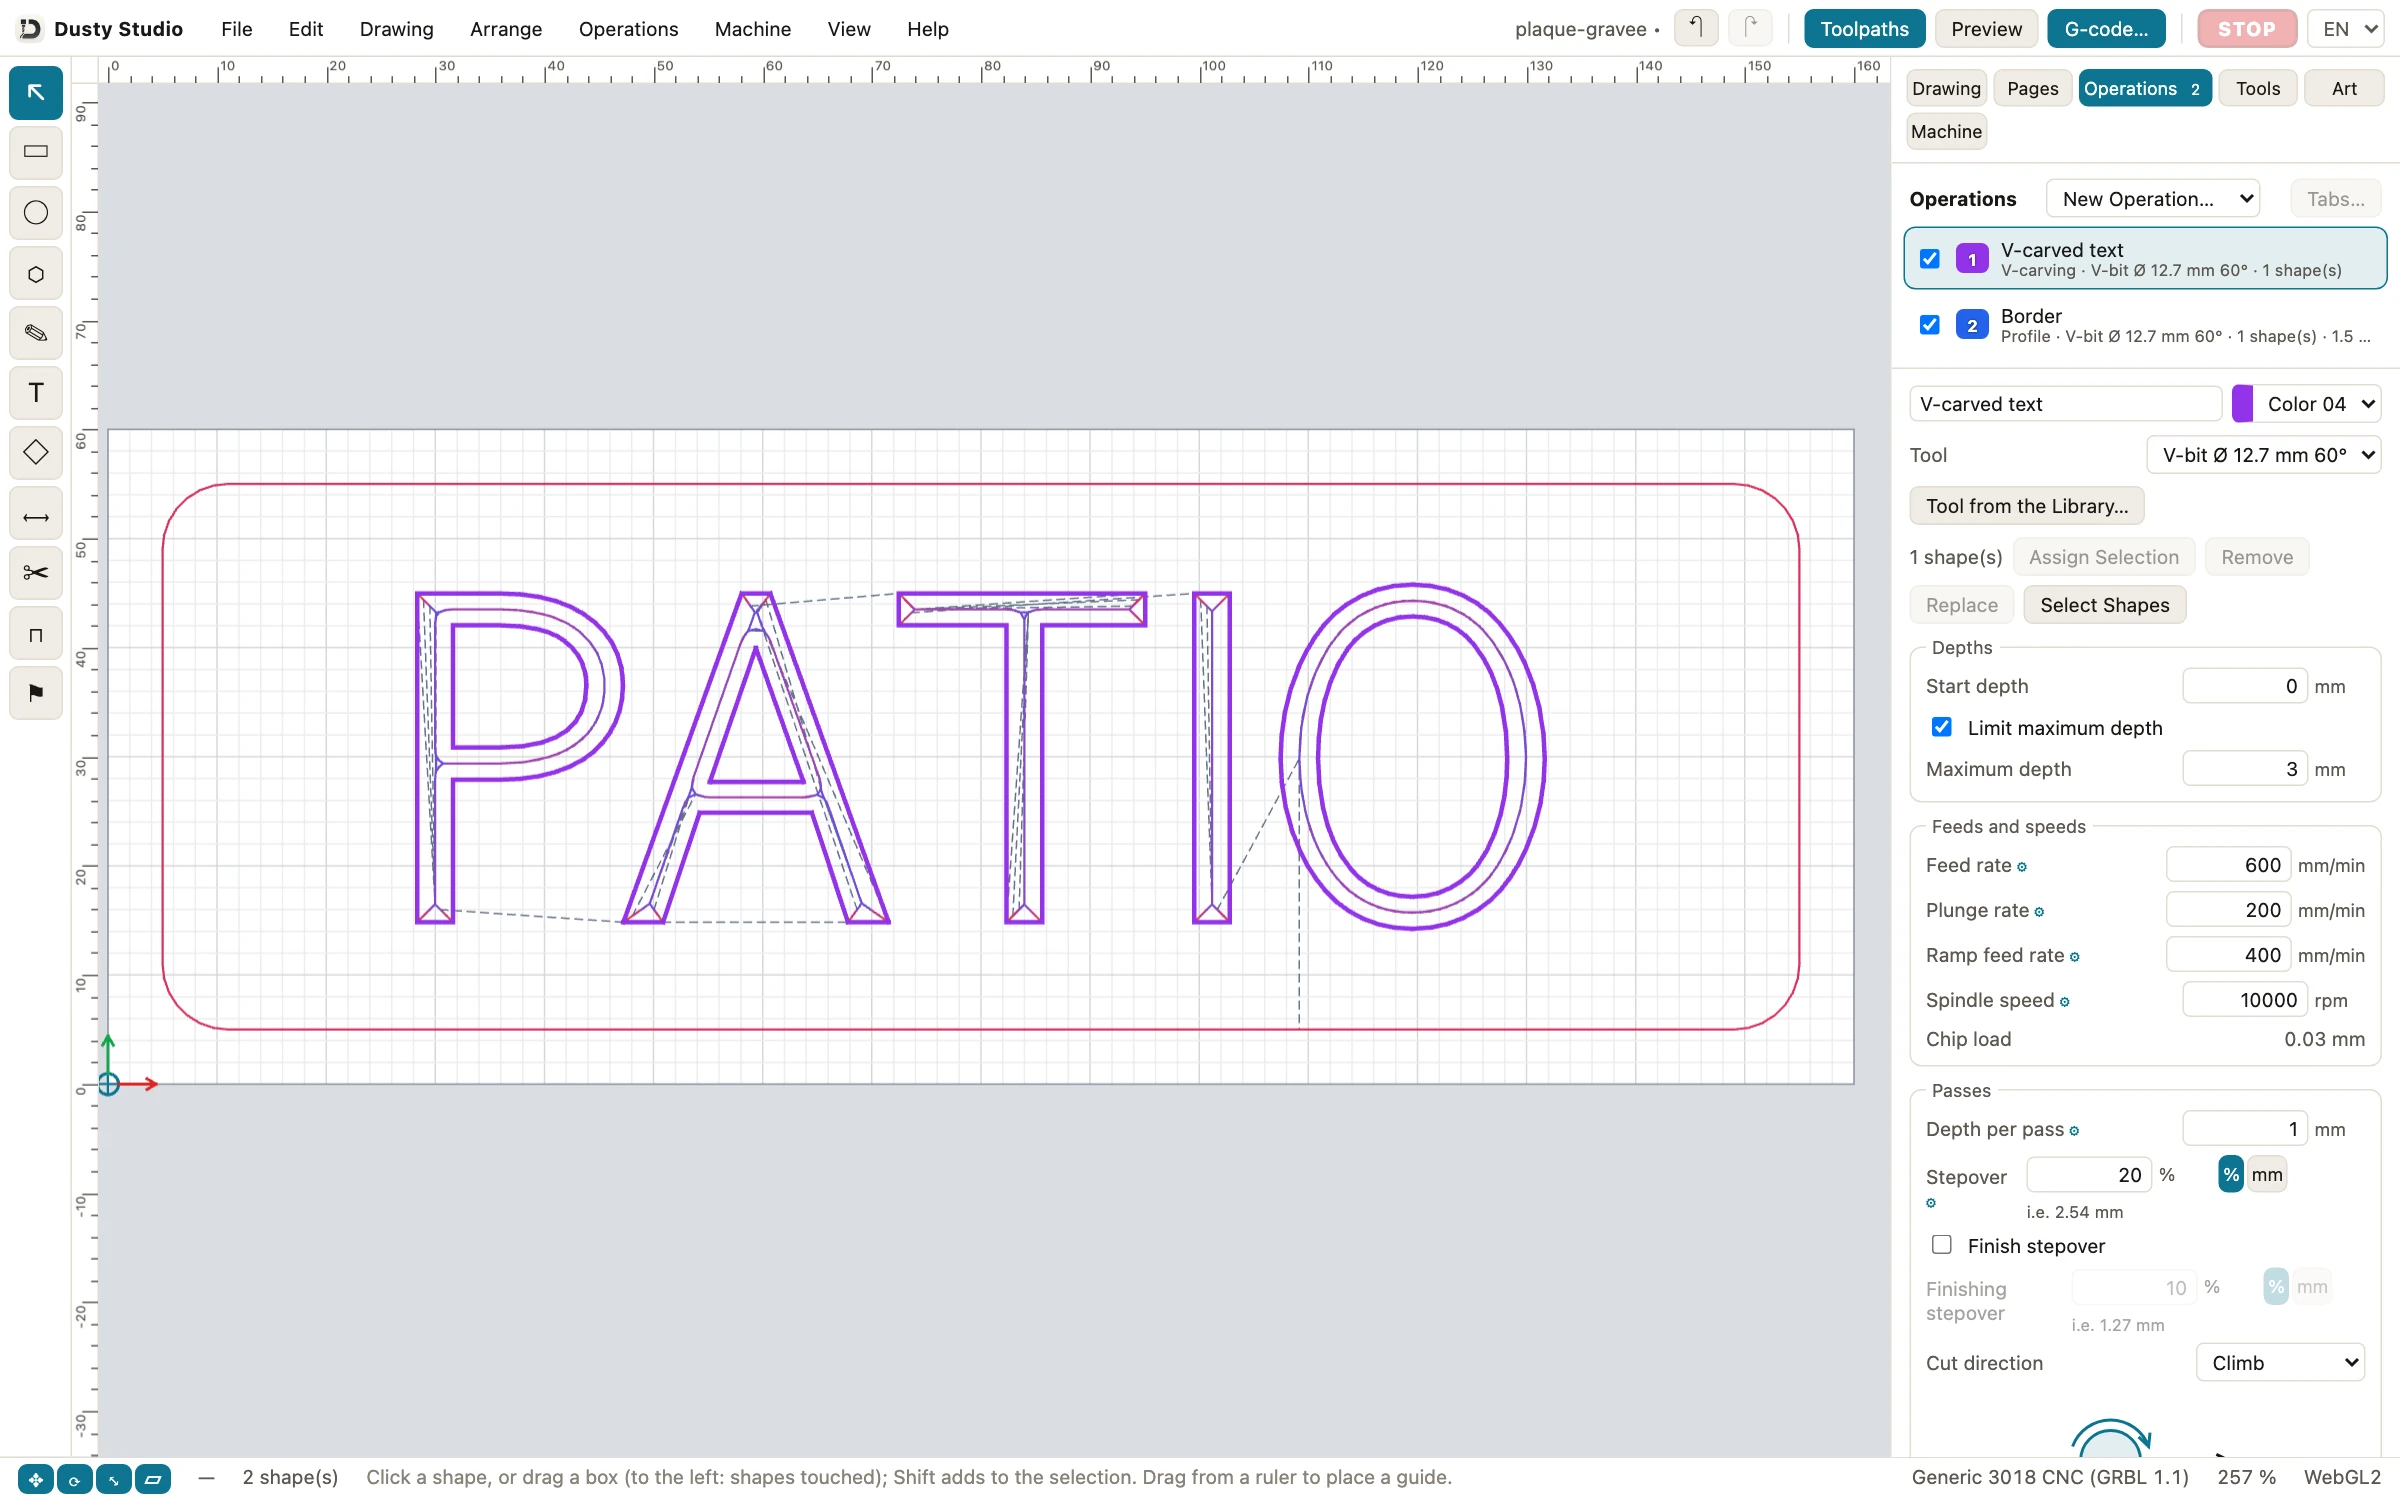
- Imposta l’intaglio a V. Nella scheda Operations (operazioni) fai clic su V-carved text (testo intagliato a V). Tieni spuntato Limit maximum depth (limita la profondità massima) con una Maximum depth di 3 mm, una Depth per pass (profondità per passata) di 1 mm, un Feed rate (avanzamento) di 600 mm/min, un Plunge rate (velocità di affondamento) di 200 mm/min e una Spindle speed (velocità del mandrino) di 10000 rpm (Dusty mostra un Chip load (carico truciolo) di 0,03 mm). I fondi piatti vengono svuotati con lo Stepover (passo laterale) del 20% (2,54 mm); spunta Finish stepover per un fondo più liscio (vedi intaglio a V).
- Mantieni la cornice. L’operazione Border (cornice) è un profilo sulla linea, profondo 1,5 mm, con la stessa fresa a V: nessun cambio utensile. Fai clic su Toolpaths nella barra in alto: la fresa segue il centro di ogni tratto, in passate di 1 mm al massimo.
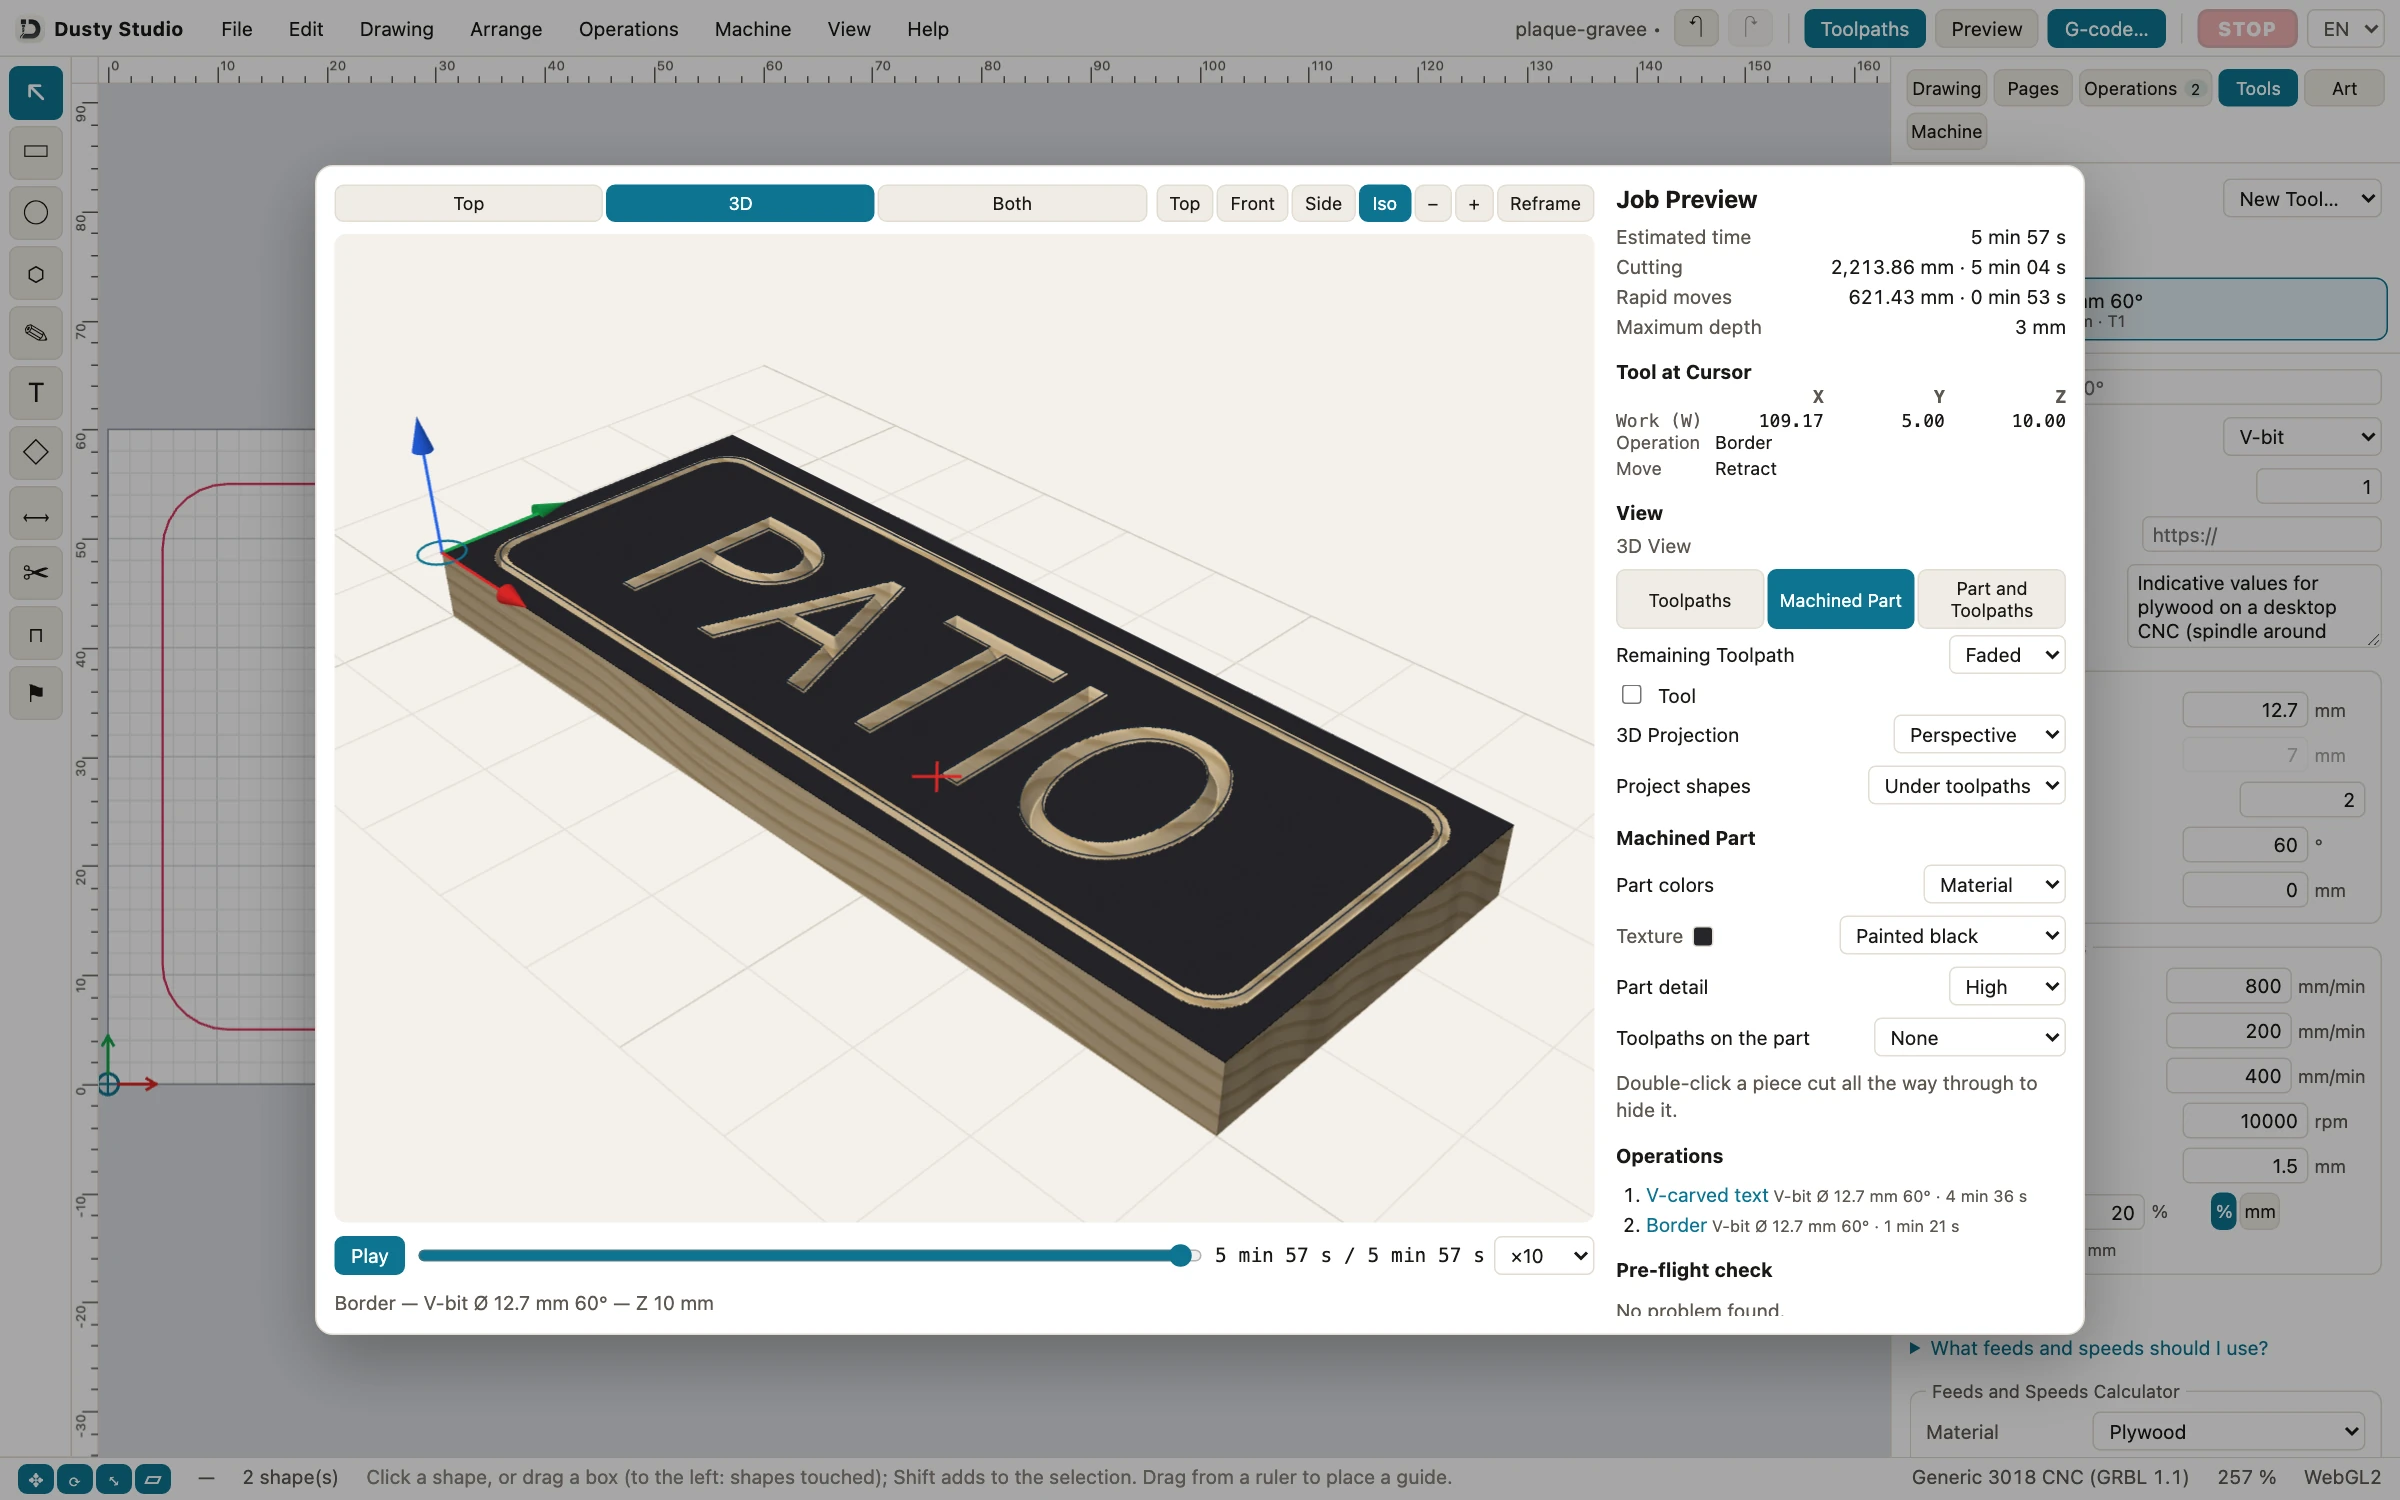
- Guarda l’anteprima dell’intaglio. Fai clic su Preview (anteprima), poi su Machined Part (pezzo lavorato): Dusty stima 5 min 57 s su una 3018 per l’insegna PATIO, con una Maximum depth di 3 mm. Scegli la texture Painted black (verniciato di nero) per vedere una tavola già verniciata. Il Pre-flight check (verifica preliminare) dice No problem found (nessun problema trovato); il 3D Check (verifica 3D) non trova collisioni né rapidi attraverso il materiale ed elenca avvisi Plunge too fast (affondamento troppo veloce) dove la fresa si tuffa in una lettera più in fretta della sua velocità di affondamento di 200 mm/min: fai clic su uno per vedere dove (vedi pezzo lavorato e verifica prima dell’invio).
- Salva il G-code, se a inviarlo è un altro programma: G-code… apre Export G-code; tieni il preset Single file e fai clic su Export…. Il G-code segue la macchina attiva: per impostazione predefinita, una 3018 generica con GRBL 1.1.
- Fissa la tavola e imposta lo zero. Fissa la tavola dai bordi, lontano dalla cornice e sotto l’altezza di sicurezza di 10 mm (vedi bloccaggio). Nella scheda Machine scegli Virtual CNC (oppure USB port), fai clic su Connect, poi su Homing. Sposta (jog) la punta sopra l’angolo anteriore sinistro e fai clic su Zero XY; imposta Z sulla faccia superiore della tavola con Probing… (tastatura), oppure con un foglio di carta e Z zero (vedi zero pezzo).
- Perimetro, prova a vuoto, intaglio. Frame… (perimetro) percorre il contorno del lavoro, Dry Run… (prova a vuoto) lo esegue sopra la tavola, a mandrino spento. Poi Send the Project… (invia il progetto) mostra la verifica prima dell’invio e chiede di confermare che il mandrino girerà (su Mac: Start Job…). Abbassa l’override dell’avanzamento al 50% per una prima insegna e tieni una mano vicino a STOP.
Intaglia questa insegna, gratis
Installa Dusty su Mac, Windows, Linux o iPad, apri l’esempio V-carved sign, scrivi la tua parola ed eseguilo sulla CNC virtuale prima del primo truciolo. Nessun account, nessun abbonamento.
Prima di intagliare
- Occhiali di protezione indossati, protezioni per l’udito per i lavori lunghi, aspirazione della polvere accesa (l’MDF produce polvere finissima).
- Tavola ben fissata, morsetti fuori dai percorsi utensile e sotto l’altezza di sicurezza.
- Mani lontane dalla fresa appena la macchina può muoversi; arresto di emergenza a portata di mano.
- Zero Z controllato sulla faccia superiore della tavola, con la fresa che userai davvero.
- Perimetro e prova a vuoto fatti, primo intaglio con l’override dell’avanzamento al 50%.
- Non lasciare mai la macchina in funzione senza sorveglianza: una fresa consumata può bruciacchiare il legno e trucioli roventi possono prendere fuoco.
Dalla prima insegna alle prossime
Quando l’esempio intaglia pulito, gli stessi passaggi valgono per il tuo disegno: scrivi il testo, oppure importa un SVG o un DXF, poi aggiungi un intaglio a V con la tua fresa. La pagina dei percorsi utensile elenca che cos’altro lavora Dusty, e quella di anteprima 3D e verifiche che cosa controlla. Scarica Dusty; se la tua prima insegna viene bene, una donazione lo mantiene gratuito per tutti.
Domande frequenti
Che cos’è l’intaglio a V?
L’intaglio a V taglia lettere e forme con una fresa conica a V la cui profondità segue la larghezza di ogni tratto: i tratti larghi scendono in profondità, quelli sottili restano superficiali e gli angoli escono netti. Dà l’effetto a scalpello delle insegne intagliate a mano.
Quale angolo di fresa a V è il migliore per le insegne?
Una fresa a V da 60° va bene per la maggior parte delle insegne, con lettere profonde e nitide. Una da 90° fa scanalature più larghe e meno profonde per lettere grandi, e quelle da 30° o 20° gestiscono testo piccolo e dettagli fini.
Quanto deve essere profonda un’insegna intagliata a V?
La profondità segue la larghezza del tratto; tu imposti un massimo. L’insegna di esempio di Dusty si ferma a 3 mm (circa 1/8 di pollice): con una fresa a 60°, i tratti più larghi di circa 3,5 mm ricevono lì un fondo piatto, quelli più sottili restano meno profondi.
Esiste VCarve per Mac?
Vectric VCarve è un programma per Windows; Vectric dice che i Mac possono eseguirlo tramite Parallels, con assistenza tecnica limitata. Spark di Vectric è un’app nativa a pagamento per i Mac con Apple silicon con intaglio a V, e Dusty fa intaglio a V gratis sul Mac App Store.
Qual è il legno migliore per un’insegna intagliata a V?
I legni duri come acero, ciliegio e noce mantengono lettere nitide. L’MDF è economico e liscio per le insegne verniciate, una volta sigillato; pino e altri legni teneri si lavorano facilmente ma sfilacciano di più.
Esiste un software gratis per l’intaglio a V?
Sì. Dusty fa intaglio a V gratis su Mac, iPad, Windows e Linux e pilota macchine GRBL, grblHAL e FluidNC. Carbide Create Core fa intaglio a V gratis solo sulle macchine Carbide 3D, ed Easel riserva l’intaglio a V al suo piano Pro.