Avanzamento e velocità CNC legno: la risposta breve sta in una formula. Scegli un carico truciolo (lo spessore di legno che ogni tagliente taglia), poi calcola l’avanzamento: avanzamento = carico truciolo × numero di taglienti × velocità del mandrino. Una fresa a due taglienti da 6 mm (1/4 di pollice) a 12.000 giri/min con un carico truciolo di 0,05 mm dà 1.200 mm/min (47 IPM). Parti basso, taglia un pezzo di prova e lascia che trucioli, suono e bordi ti dicano da che parte andare.
Qui sotto: la formula in metrico e in pollici, una tabella di partenza per quattro legni, la profondità per passata, che cosa ti dice il taglio, acrilico e alluminio, e lo stesso lavoro in Dusty, un’app CNC gratuita con un calcolatore di avanzamenti e velocità.
Avanzamento, velocità del mandrino e carico truciolo
L’avanzamento è la velocità con cui la fresa si muove nel materiale, in mm/min o in pollici al minuto (IPM); la velocità del mandrino è quella con cui gira, in giri/min. Ciò che decide il taglio è il carico truciolo: lo spessore del truciolo che ogni tagliente asporta a ogni giro.
- Truciolo troppo sottile: il tagliente sfrega invece di tagliare, la fresa si scalda, il legno brucia e il bordo si consuma. Freud spiega che un truciolo ridotto in polvere porta via troppo poco calore dal metallo duro.
- Truciolo troppo spesso: la fresa e la macchina faticano, le pareti vengono ruvide, una macchina leggera perde passi, una fresa piccola si rompe.
Rallentare l’avanzamento «per sicurezza» mentre il router urla a tutta velocità è quindi l’errore classico: il truciolo diventa più sottile, non più sicuro.
La formula per avanzamento e velocità CNC
| Da trovare | Formula | Esempio |
|---|---|---|
| Avanzamento | carico truciolo × taglienti × giri/min | 0,05 mm × 2 × 12.000 = 1.200 mm/min |
| Carico truciolo | avanzamento ÷ (taglienti × giri/min) | 1.200 ÷ (2 × 12.000) = 0,05 mm |
| Velocità del mandrino | avanzamento ÷ (taglienti × carico truciolo) | 1.000 ÷ (2 × 0,05) = 10.000 giri/min |
In pollici: 0,002 pollici × 2 taglienti × 12.000 giri/min = 48 IPM; dividi i mm/min per 25,4 per ottenere gli IPM. Onsrud, Freud e Amana Tool riportano queste stesse formule nelle loro tabelle, con carichi truciolo in pollici per dente.
Attenzione ai taglienti: a parità di avanzamento e velocità, una fresa a un solo tagliente prende un truciolo spesso il doppio di una a due taglienti, e una a tre taglienti un truciolo più sottile di un terzo. Cambi fresa, cambi avanzamento.
Tabella di avanzamento e velocità CNC legno: punti di partenza
I produttori di frese danno carichi truciolo per materiale e diametro, per una profondità di taglio pari al diametro. La tabella di Freud per le frese in metallo duro pieno indica da 0,010 a 0,012 pollici (da 0,25 a 0,30 mm) per tagliente per una fresa da 1/4 di pollice nel legno tenero, da 0,008 a 0,011 pollici nel legno duro. La tabella di Amana Tool per le sue frese elicoidali con affondamento (spiral plunge), etichettata «Industrial», indica 24.000 giri/min per le frese da 1/8 e 1/4 di pollice. ToolsToday, che vende frese Amana, osserva nella sua guida ad avanzamenti e velocità che una fresa data per 400 IPM nell’MDF può richiederne circa 120 su una CNC da tavolo più piccola.
Quindi su una CNC da hobby parti ben al di sotto delle tabelle. Punti di partenza prudenti per frese in metallo duro a due taglienti, da affinare con un taglio di prova:
| Materiale | Fresa | Carico truciolo per tagliente | Avanzamento a 10.000 giri/min | Avanzamento a 18.000 giri/min | Profondità per passata |
|---|---|---|---|---|---|
| Legno tenero (pino, abete) | 3,175 mm (1/8 di pollice) | 0,03 → 0,05 mm | 600 mm/min (24 IPM) | 1.080 mm/min (43 IPM) | 1,5 mm |
| Legno tenero | 6–6,35 mm (1/4 di pollice) | 0,06 → 0,10 mm | 1.200 mm/min (47 IPM) | 2.160 mm/min (85 IPM) | 3 mm |
| Legno duro (rovere, acero, noce) | 3,175 mm | 0,02 → 0,04 mm | 400 mm/min (16 IPM) | 720 mm/min (28 IPM) | 1 mm |
| Legno duro | 6–6,35 mm | 0,05 → 0,09 mm | 1.000 mm/min (39 IPM) | 1.800 mm/min (71 IPM) | 2 mm |
| MDF | 3,175 mm | 0,03 → 0,05 mm | 600 mm/min (24 IPM) | 1.080 mm/min (43 IPM) | 1,5 mm |
| MDF | 6–6,35 mm | 0,06 → 0,10 mm | 1.200 mm/min (47 IPM) | 2.160 mm/min (85 IPM) | 3 mm |
| Compensato | 3,175 mm | 0,03 → 0,04 mm | 600 mm/min (24 IPM) | 1.080 mm/min (43 IPM) | 1,5 mm |
| Compensato | 6–6,35 mm | 0,05 → 0,09 mm | 1.000 mm/min (39 IPM) | 1.800 mm/min (71 IPM) | 2,5 mm |
Gli avanzamenti usano il carico truciolo più basso; quello più alto arriva dopo un test pulito. Un solo tagliente: dimezza l’avanzamento; tre taglienti: ×1,5. Le profondità vanno bene per una Shapeoko, una LongMill o una Onefinity; su una 3018 parti da 1 mm, come fanno gli esempi di Dusty. Questi carichi truciolo sono da un quarto a metà delle cifre dei produttori, in linea con gli esempi e il calcolatore di Dusty. La nostra guida alla configurazione della CNC 3018 tratta il resto di ciò che una 3018 può tagliare.
Velocità del mandrino su una CNC da hobby
- CNC di tipo 3018: il mandrino 775 di serie gira a circa 10.000 giri/min ed è dato per circa 60 W (cifre di SainSmart per la Genmitsu 3018-PROVer): passate poco profonde.
- Makita RT0701C: da 10.000 a 30.000 giri/min; il suo manuale indica circa 10.000 giri/min sulla posizione 1 della manopola, 12.000 sulla 2, 17.000 sulla 3, 22.000 sulla 4, 27.000 sulla 5, 30.000 sulla 6.
- DeWalt DWP611: a velocità variabile, fino a 27.000 giri/min; i rivenditori indicano la sua impostazione più bassa a circa 16.000 giri/min.
Una macchina leggera non può avanzare molto in fretta, quindi alla massima velocità del router i suoi trucioli diventano sottili. Abbassa il router (posizione da 1 a 3 della manopola su un Makita) e mantieni il carico truciolo, come fa il calcolatore di Dusty. Makita avverte che lunghi periodi a bassa velocità sovraccaricano il motore: controlla la sua temperatura.
Profondità per passata, passo laterale e velocità di affondamento
- Profondità per passata: parti da metà del diametro della fresa nel legno tenero, nell’MDF e nel compensato, meno nel legno duro, nell’alluminio o con una fresa lunga (vedi passo laterale e profondità per passata). Freud e Onsrud riducono il carico truciolo del 25% a una profondità di 2 × il diametro, del 50% a 3 ×.
- Impegno radiale: un taglio di profilo o la prima passata di una tasca è una cava a tutta larghezza, il caso più duro; una tasca con un passo laterale del 40–50% carica meno la fresa. In una leggera passata di finitura il truciolo reale è più sottile di quanto dica la formula (assottigliamento del truciolo, chip thinning): l’avanzamento può salire un po’.
- Velocità di affondamento: la maggior parte delle frese taglia male con la punta. Affonda a circa metà dell’avanzamento o meno, o meglio ancora entra in rampa o a elica.
Leggere il taglio: trucioli, suono, bruciature e frese rotte
Cambia una cosa alla volta e annota che cosa hai cambiato.
| Cosa vedi o senti | Causa probabile | Cosa cambiare |
|---|---|---|
| Polvere fine invece di trucioli | Truciolo troppo sottile, o fresa consumata | Alza l’avanzamento o abbassa i giri/min |
| Bordi bruciati, fumo, odore di bruciato | Sfregamento: avanzamento troppo lento per i giri/min, fresa consumata o ricoperta di resina, trucioli tagliati più volte | Alza l’avanzamento o abbassa i giri/min; pulisci la fresa; sgombera i trucioli |
| Stridio, vibrazioni, pareti ondulate | Passata troppo profonda, passo laterale troppo largo, fresa troppo sporgente, grezzo non fissato bene | Riduci prima la profondità o il passo laterale; accorcia la fresa; fissa meglio |
| La fresa si spezza | Truciolo troppo spesso o passata troppo profonda | Abbassa l’avanzamento, fai passate meno profonde |
| Il resto del lavoro risulta spostato | Passi persi: macchina sovraccarica | Passate più leggere, avanzamento più basso |
| Bordi superiori sfilacciati | Fresa elicoidale positiva (upcut) che solleva le fibre, o fresa consumata | Fresa negativa (downcut) o a compressione, fresa affilata |
Carbide 3D aggiunge due controlli nella sua serie su avanzamenti e velocità: una fresa che si rompe all’improvviso, spesso nello stesso punto, significa che l’avanzamento è troppo alto; e una fresa dovrebbe uscire dal lavoro tiepida, non calda.
Acrilico e alluminio: cosa cambia
Acrilico: una fresa a un solo tagliente di tipo O-flute per plastiche. L’acrilico colato si lavora in modo più pulito di quello estruso, più sensibile al calore. Se fonde, il truciolo è troppo sottile oppure i trucioli non vengono evacuati: tieni alto l’avanzamento e soffia aria sulla fresa. La guida di ToolsToday all’acrilico usa una O-flute da 1/8 di pollice a 18.000 giri/min e 80 IPM (circa 2.000 mm/min), 0,03 pollici (0,76 mm) per passata.
Alluminio: uno o due taglienti, passate leggerissime, un getto d’aria. Stepcraft taglia il 6061 con una fresa a un tagliente da 1/8 di pollice a circa 13.000 giri/min, 1.200 mm/min e 0,5 mm (0,020 pollici) per passata, con aria anziché lubrificante abbondante. Su una macchina piccola, parti più leggero.
Come impostare avanzamento e velocità in Dusty
In Dusty ogni utensile e ogni operazione mostra il suo carico truciolo, il Feeds and Speeds Calculator (calcolatore di avanzamenti e velocità) suggerisce valori per un materiale e la macchina attiva, e My Machining Is… (la mia lavorazione è…) parte da ciò che vedi. Ecco l’esempio del tagliere, impostato per una 3018: legno duro da 15 mm, tagliato con una fresa a due taglienti da 6 mm. I nomi (in inglese) sono quelli dell’app per Windows e Linux; alcuni cambiano su Mac e iPad.
- Apri l’esempio. Installa Dusty dalla pagina di download, poi File › Open Example e Open accanto a Cutting board with juice groove (tagliere con scanalatura per i succhi): un grezzo di 240 × 160 × 15 mm, una Ball mill Ø 6 mm (fresa a punta sferica) per la scanalatura e una End mill Ø 6 mm (fresa a candela) per il contorno.
- Leggi i carichi truciolo. Nella scheda Tools (utensili) fai clic su End mill Ø 6 mm: 2 taglienti, Feed rate (avanzamento) 900 mm/min, Spindle speed (velocità del mandrino) 10000 rpm, quindi un Chip load (carico truciolo) di 0,05 mm. Nella scheda Operations (operazioni), Cut out with tabs funziona a 700 mm/min: 0,035 mm. Per la tua fresa, inserisci il suo diametro esatto e il numero di taglienti (vedi avanzamento, velocità e carico truciolo).
- Imposta il calcolatore. Più in basso nell’editor dell’utensile, sotto Feeds and Speeds Calculator, scegli Hardwood (oak, beech, walnut) (legno duro: rovere, faggio, noce) e digita 100 in Radial Engagement (impegno radiale): il contorno viene tagliato come una cava a tutta larghezza. Apri Machine and Spindle (macchina e mandrino): Dusty ha letto la 3018 generica del progetto, una Desktop CNC (3018, 4040) da 1000 a 10000 rpm, 80 W, 1000 mm/min al massimo. Per un router, scegli Rigid hobby router (router da hobby rigido) e inserisci i suoi valori.
- Leggi il risultato. Dusty suggerisce 5800 rpm, 1000 mm/min, un affondamento di 300 mm/min, 1,26 mm per passata e un Chip load di 0,086 mm, e spiega perché: la macchina limita l’avanzamento, quindi rallenta il mandrino per mantenere spessi i trucioli.
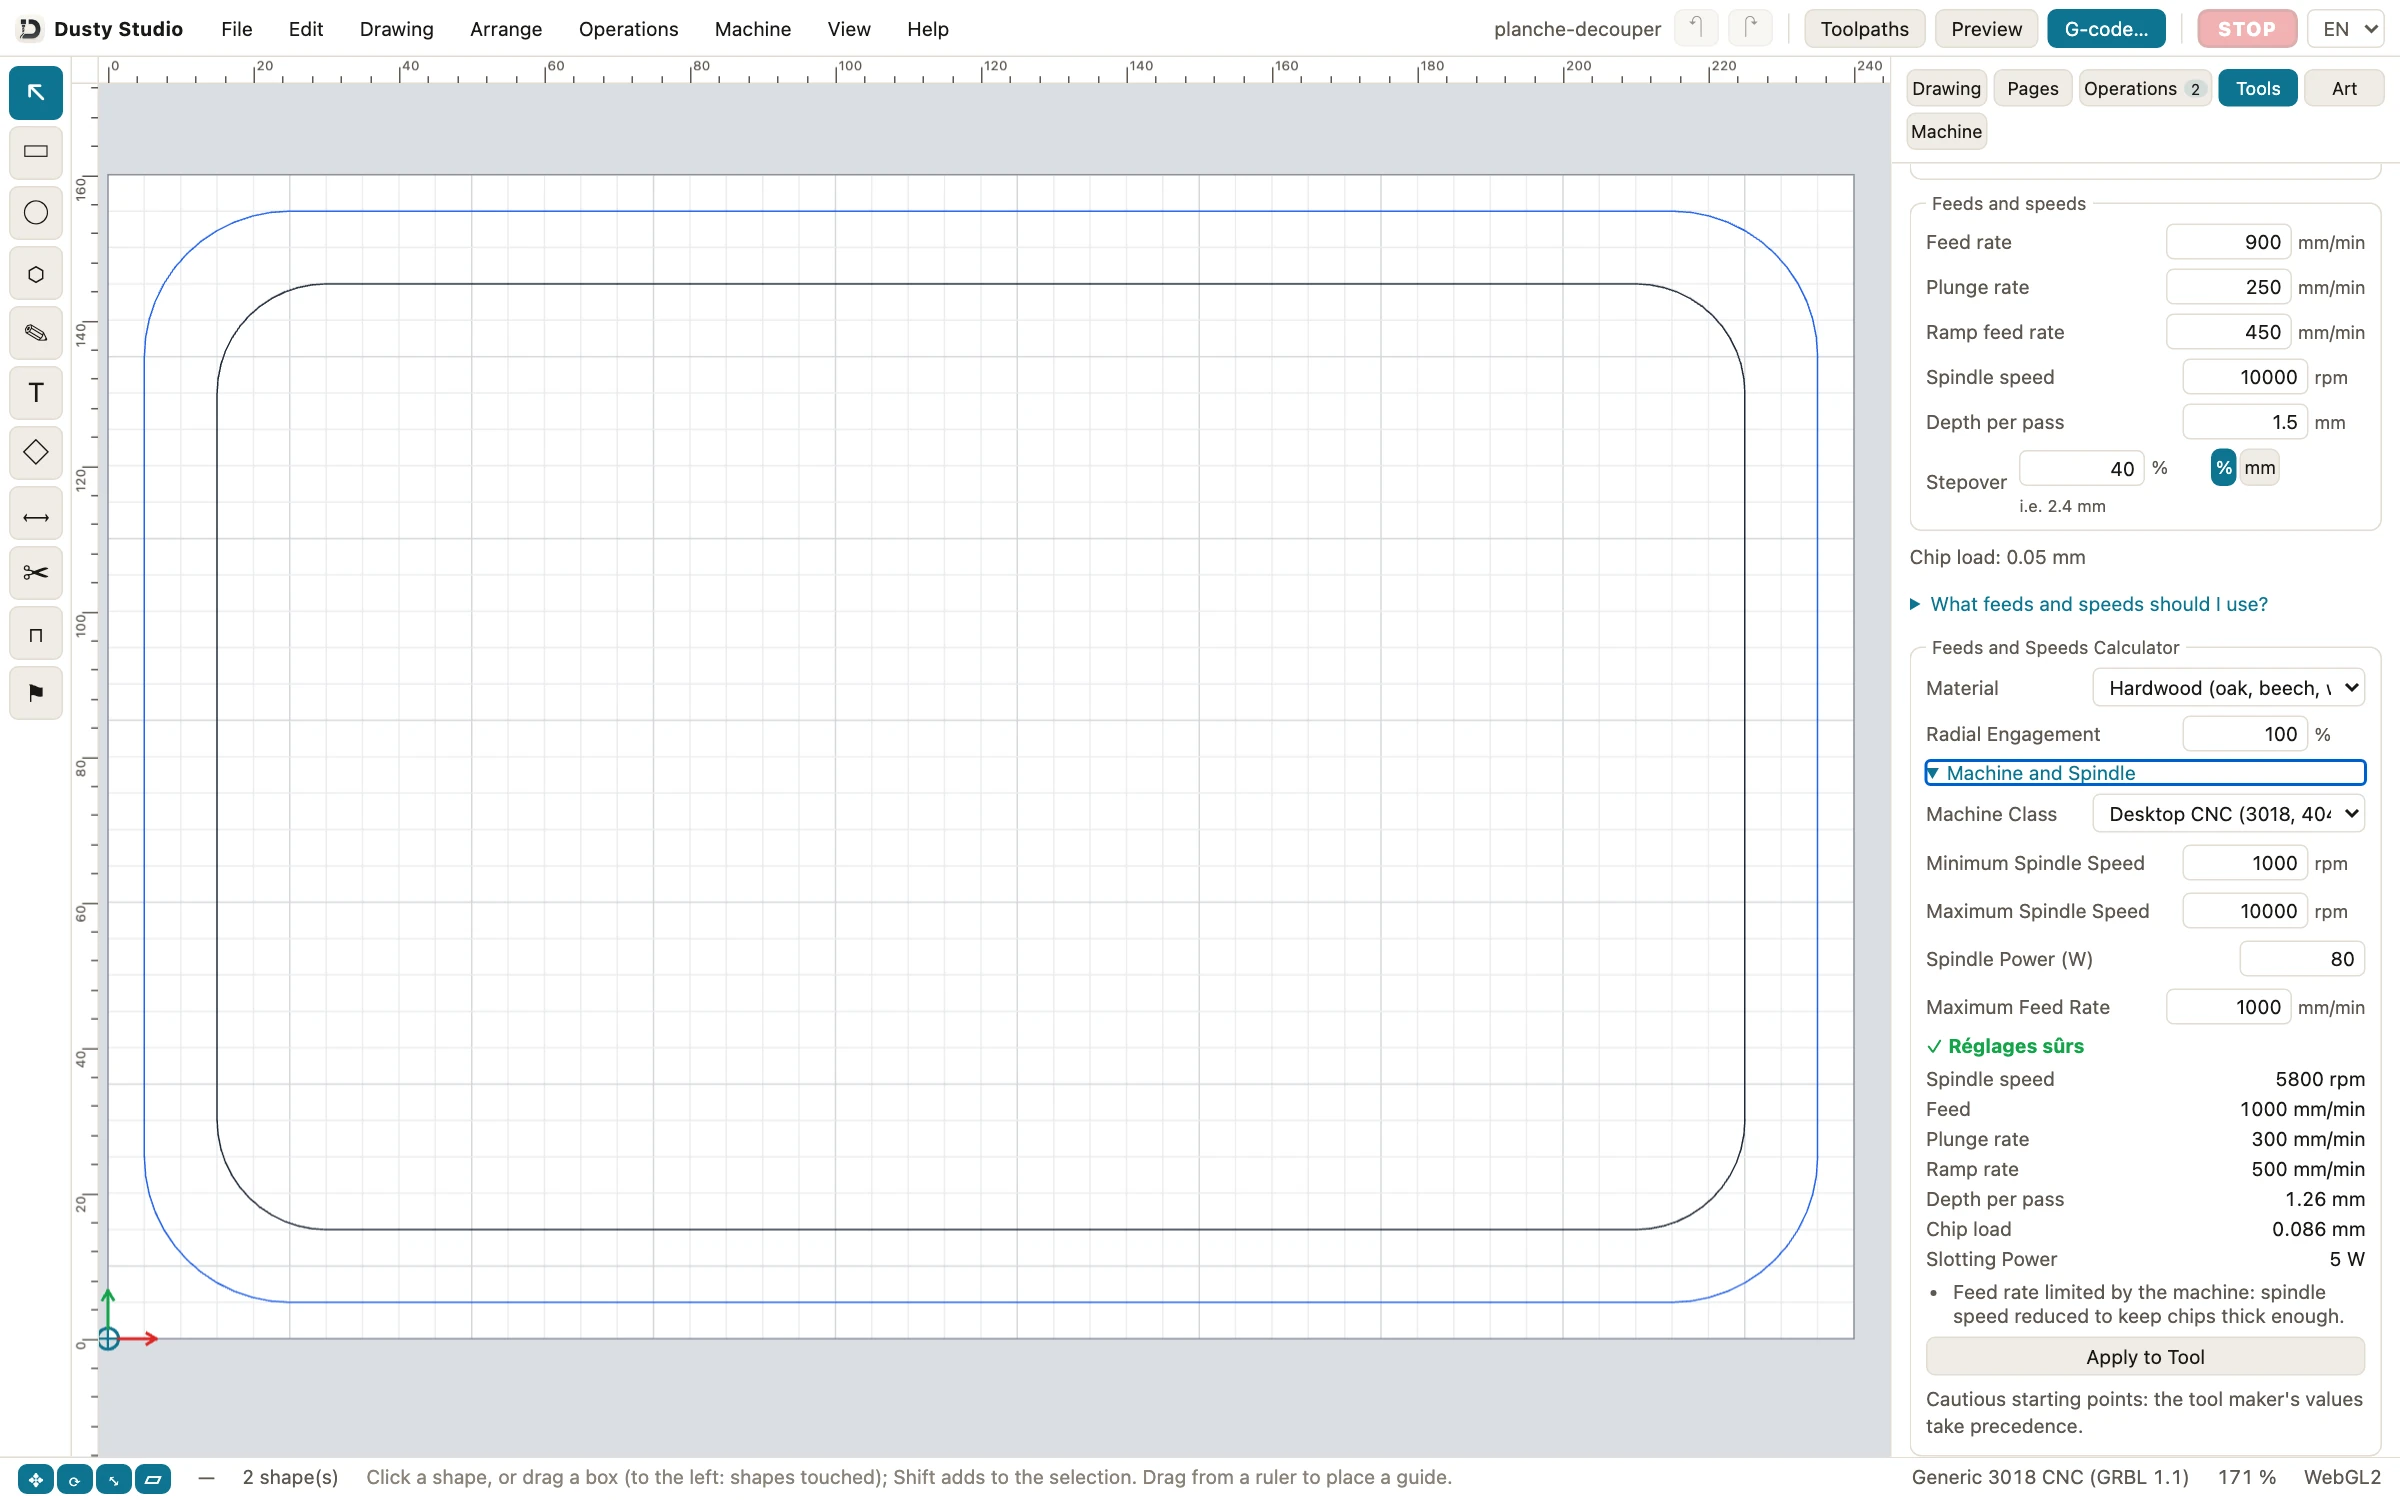
- Applica i valori. Fai clic su Apply to Tool (applica all’utensile). Un’operazione copia gli avanzamenti del suo utensile quando lo sceglie: in Operations fai clic su Cut out with tabs, scegli Ball mill Ø 6 mm in Tool, poi di nuovo End mill Ø 6 mm. L’operazione ora funziona a 1000 mm/min e 5800 rpm, con un Chip load di 0,086 mm (vedi impostazioni comuni).
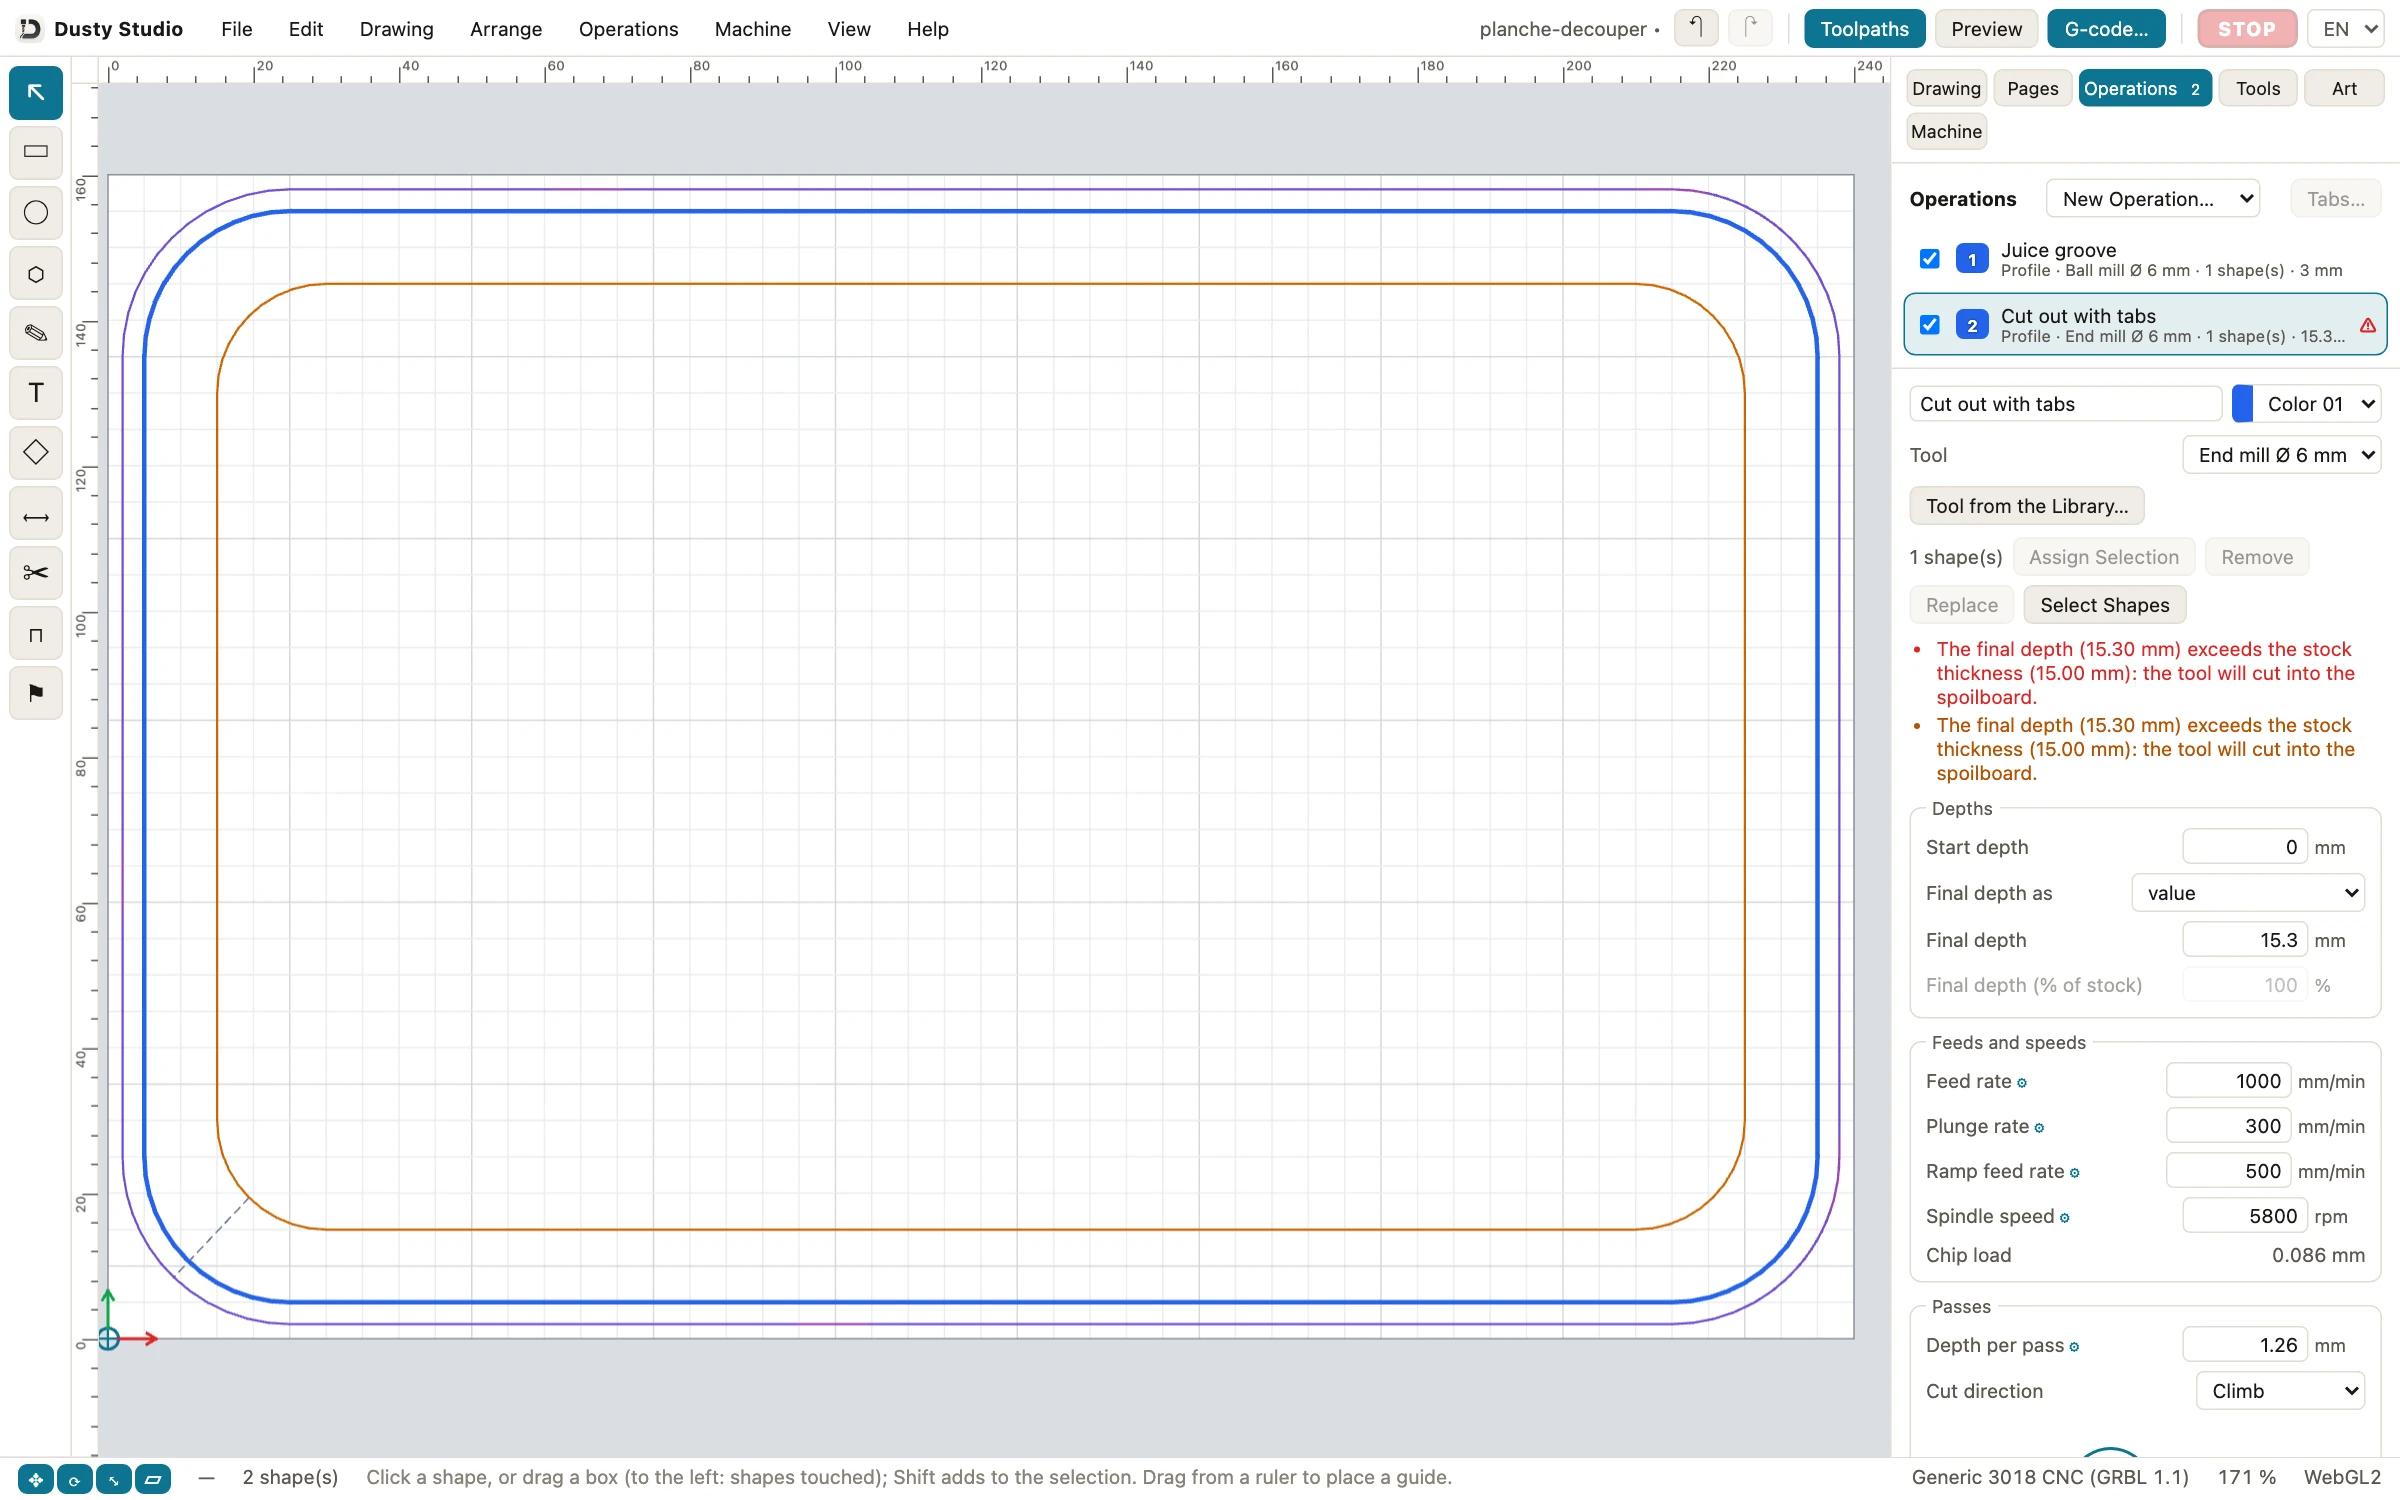
- Controlla il lavoro. Fai clic su Preview (anteprima): la stima scende da 20 min 20 s a 13 min 02 s. Il 3D Check (verifica 3D) non trova collisioni né Plunge too fast (affondamento troppo veloce), l’avviso per una fresa che si tuffa nel legno più in fretta della sua velocità di affondamento (vedi verifica 3D).
- Fai un taglio di prova. Su un ritaglio dello stesso legno, nella scheda Machine: Frame… (perimetro), Dry Run… (prova a vuoto), poi Send the Project… (invia il progetto); nulla parte finché non confermi che il mandrino girerà. Imposta tu stesso la manopola di un router avviato a mano. Regola l’override dell’avanzamento a passi del 10% finché trucioli e suono vanno bene, riscrivi l’avanzamento nell’utensile, annota il legno in Notes (note) e fai clic su Copy to Library (copia nella libreria; vedi libreria utensili).
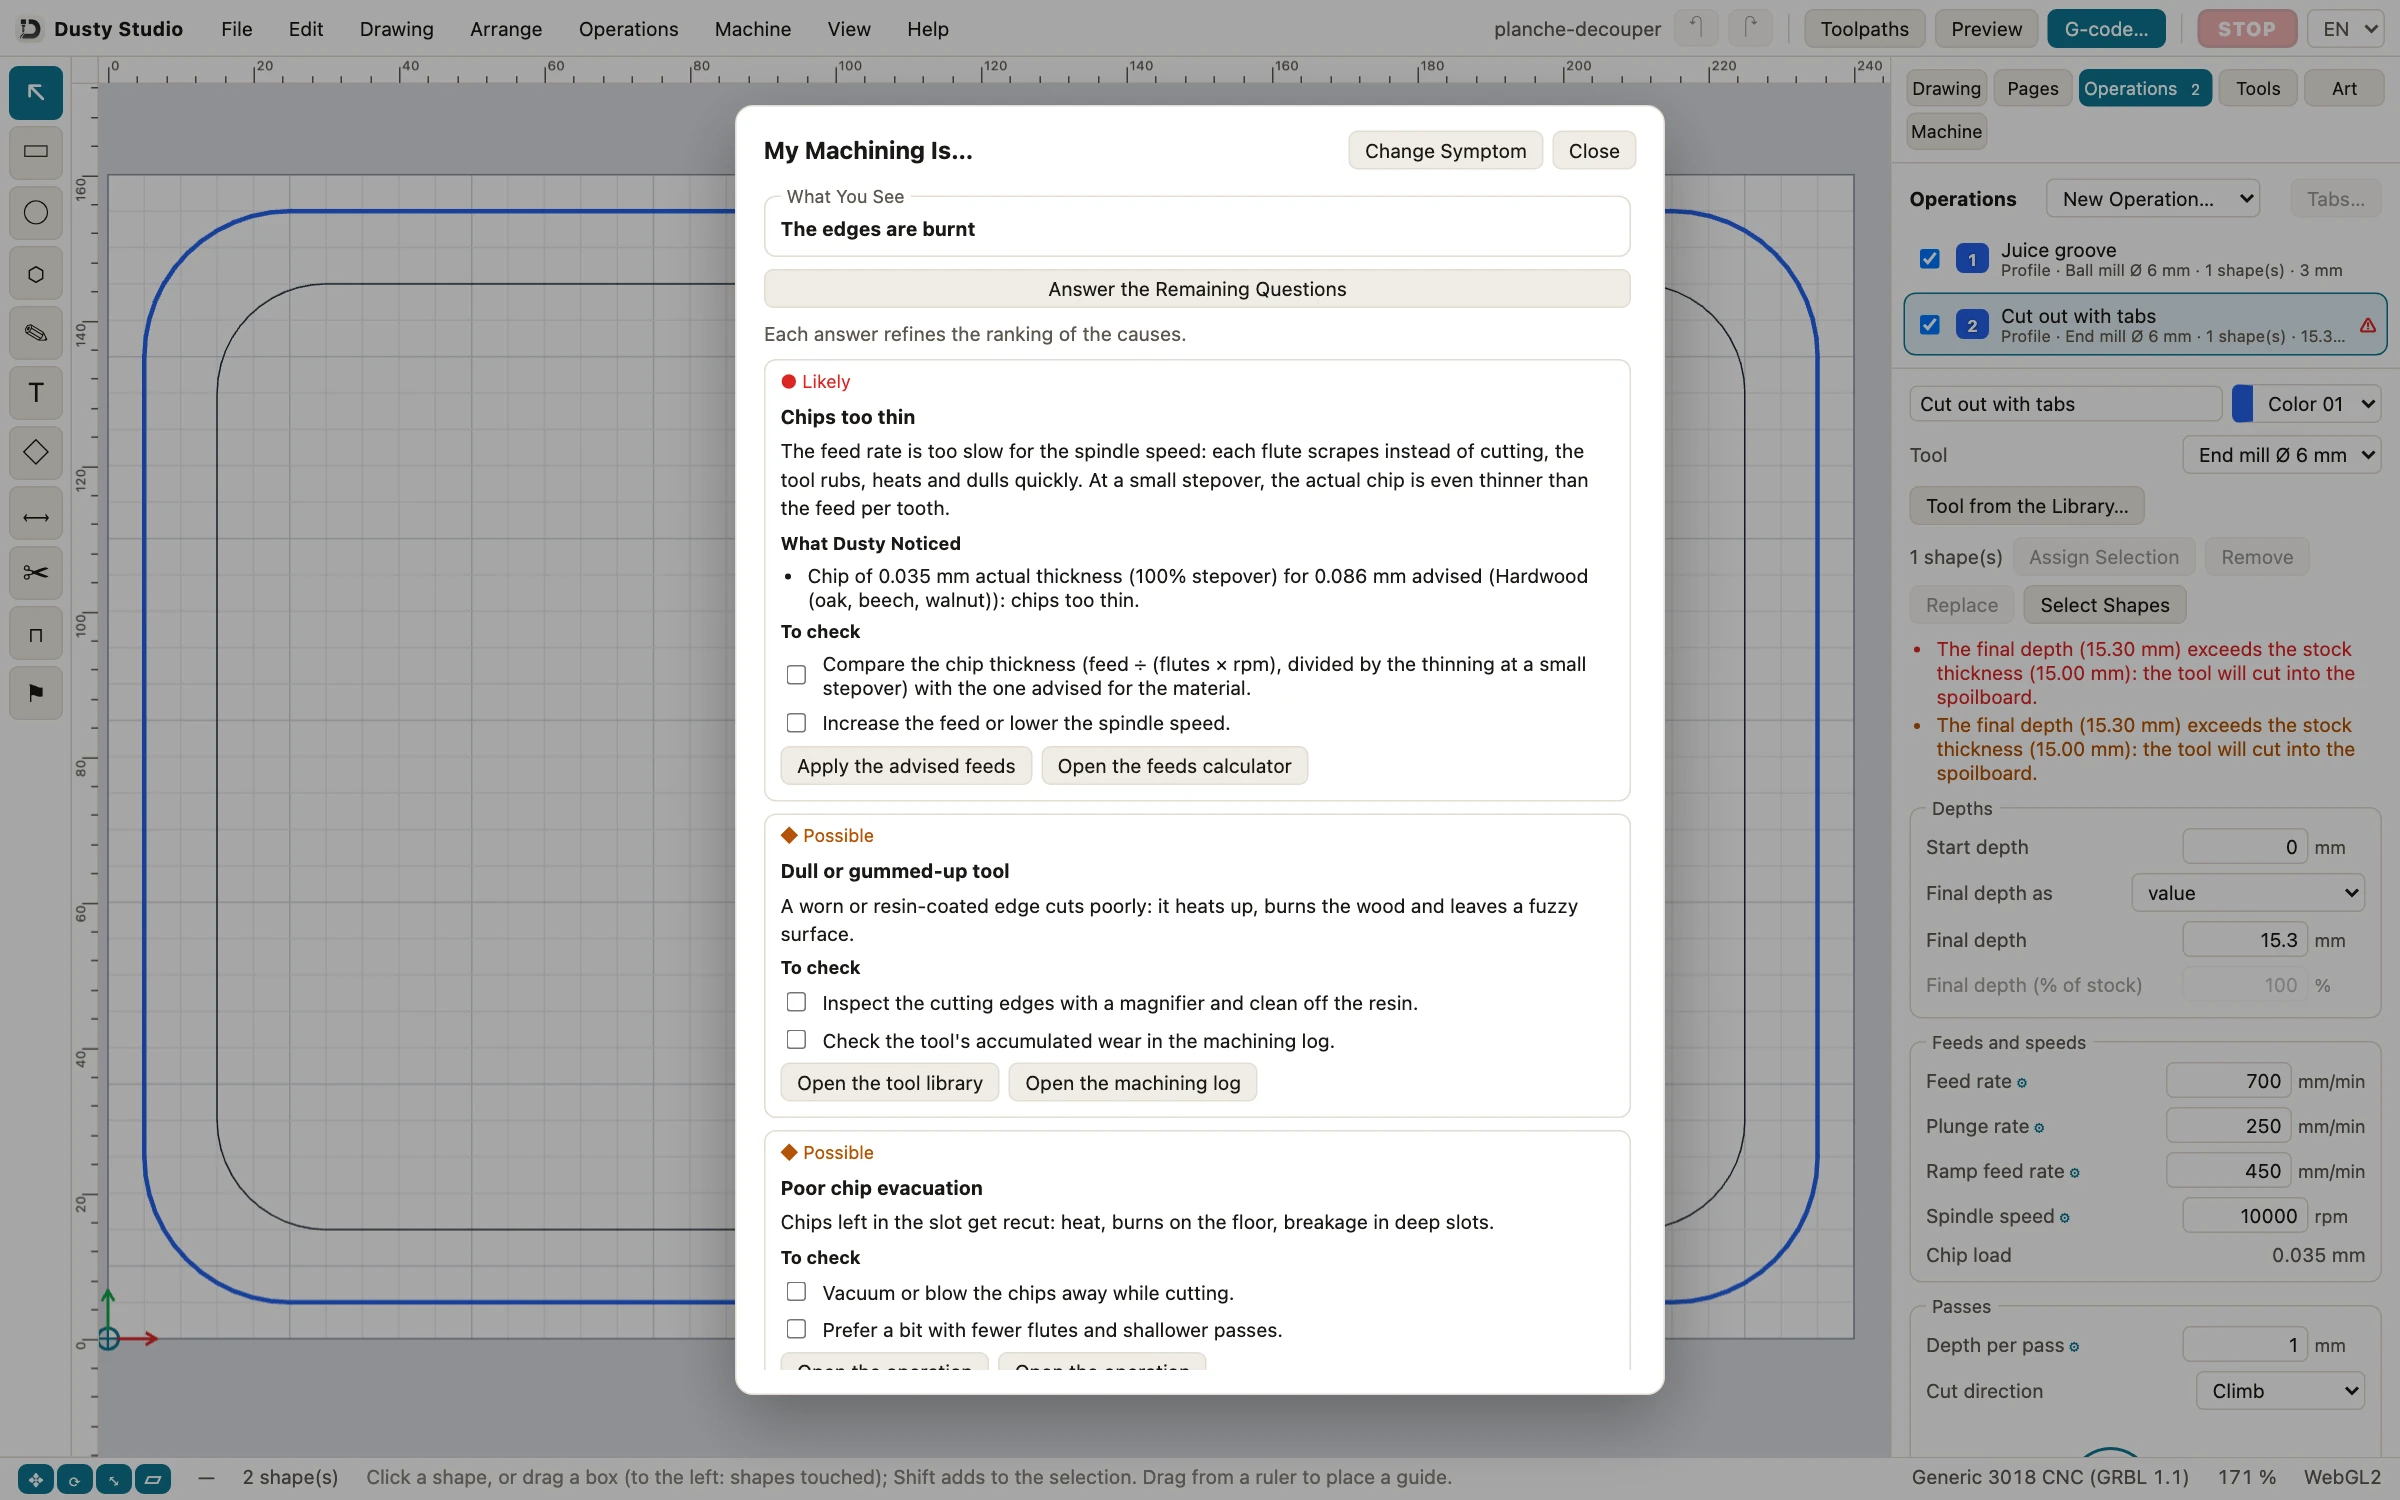
- Se il taglio va male, chiedi. Help › My Machining Is…: sotto What Dusty Knows (cosa sa Dusty) scegli l’operazione e il materiale, seleziona un sintomo come The edges are burnt (i bordi sono bruciati), poi Show the Diagnosis Now (mostra subito la diagnosi). Con i 700 mm/min originali dell’esempio, Dusty indica come probabile Chips too thin (trucioli troppo sottili): 0,035 mm contro 0,086 mm consigliati (vedi My Machining Is…).
Prova questi avanzamenti e velocità, gratis
Installa Dusty su Mac, Windows, Linux o iPad, apri l’esempio Cutting board e confronta il suo carico truciolo con il calcolatore prima del primo truciolo. Nessun account, nessun abbonamento.
Prima di un taglio di prova
- Occhiali di protezione, protezioni per l’udito, aspirazione della polvere accesa: l’MDF produce polvere finissima.
- Grezzo ben fissato, morsetti fuori dai percorsi utensile e sotto l’altezza di sicurezza.
- Mani lontane dalla fresa appena la macchina può muoversi; arresto di emergenza a portata di mano.
- Una fresa affilata e pulita, con diametro e numero di taglienti inseriti esattamente.
- Primo taglio su un ritaglio dello stesso materiale, con l’override dell’avanzamento pronto da abbassare.
- Non lasciare mai la macchina in funzione senza sorveglianza: una fresa che sfrega brucia il legno e trucioli roventi possono prendere fuoco.
Costruisci la tua tabella di avanzamento e velocità
La tabella migliore è quella che scrivi tu: per ogni fresa, materiale e macchina, l’avanzamento, la velocità e la profondità che hanno dato trucioli puliti e un taglio silenzioso. In Dusty la libreria utensili li conserva con le tue note, e la pagina utensili e avanzamenti elenca il resto. Per le frese a V, la nostra guida all’intaglio a V di un’insegna dà valori collaudati. Scarica Dusty; se ti fa risparmiare una fresa o una tavola, una donazione lo mantiene gratuito per tutti.
Domande frequenti
Come si calcolano avanzamento e velocità per una fresatrice CNC?
Moltiplica il carico truciolo per il numero di taglienti e per la velocità del mandrino: avanzamento = carico truciolo × taglienti × giri/min. Un carico truciolo di 0,05 mm con una fresa a due taglienti a 12.000 giri/min dà 1.200 mm/min, circa 47 IPM. Poi correggi dopo un taglio di prova.
Qual è un buon carico truciolo per il legno su una CNC da hobby?
Parti da circa 0,02–0,05 mm per tagliente con una fresa da 1/8 di pollice e da 0,05–0,10 mm con una da 1/4 di pollice, meno nel legno duro. Le tabelle dei produttori di frese danno valori più alti, pensati per macchine industriali rigide.
Quale velocità del mandrino devo usare per il legno?
Su una macchina da hobby, spesso la parte bassa della gamma del router, da 10.000 a 18.000 giri/min. Una macchina leggera non riesce ad avanzare abbastanza in fretta per 30.000 giri/min, quindi i trucioli diventano sottili e la fresa sfrega.
Perché la mia CNC brucia il legno?
Di solito perché la fresa sfrega: l’avanzamento è troppo lento per la velocità del mandrino, la fresa è consumata o ricoperta di resina, oppure i trucioli vengono tagliati più volte in una cava profonda. Alza l’avanzamento o abbassa i giri/min e pulisci la fresa.
Quali avanzamenti e velocità per acrilico e alluminio?
Frese a un solo tagliente, un buon carico truciolo e aria per evacuare i trucioli: per esempio 80 IPM a 18.000 giri/min per una O-flute da 1/8 di pollice nell’acrilico (ToolsToday), 1.200 mm/min a circa 13.000 giri/min e 0,5 mm per passata nell’alluminio (Stepcraft).
Esiste un calcolatore di avanzamento e velocità CNC gratis?
Sì. Dusty, gratuito su Mac, iPad, Windows e Linux, ha un calcolatore di avanzamenti e velocità in ogni utensile, per otto materiali e per la macchina attiva, e mostra il carico truciolo di ogni utensile e operazione.