Vitesse de coupe fraiseuse CNC bois : la réponse courte tient en une formule. Choisissez une charge par dent (l’épaisseur de bois que chaque dent enlève), puis calculez l’avance : avance = charge par dent × nombre de dents × vitesse de broche. Une fraise droite de 6 mm (1/4 po) à deux dents, à 12 000 tr/min avec une charge par dent de 0,05 mm, donne 1 200 mm/min (47 IPM). Partez bas, usinez une pièce d’essai, et laissez les copeaux, le bruit et les bords vous dire dans quel sens corriger.
Ci-dessous : la formule en métrique et en pouces, un tableau de départ pour quatre bois, la profondeur par passe, ce que la coupe vous dit, l’acrylique et l’aluminium, et le même travail dans Dusty, une app CNC gratuite avec un calculateur d’avances.
Avance, vitesse de broche et charge par dent
L’avance est la vitesse à laquelle la fraise traverse la matière, en mm/min ou en pouces par minute (IPM) ; la vitesse de broche, la vitesse à laquelle elle tourne, en tr/min. Ce qui décide de la coupe, c’est la charge par dent : l’épaisseur du copeau que chaque dent prélève à chaque tour.
- Copeau trop fin : la dent frotte au lieu de couper, la fraise chauffe, le bois brûle et l’arête s’émousse. Freud explique qu’un copeau réduit en poussière emporte trop peu de chaleur loin du carbure.
- Copeau trop épais : la fraise et la machine forcent, les parois deviennent rugueuses, une machine légère perd des pas, une petite fraise casse.
Ralentir l’avance « par prudence » pendant que la défonceuse hurle à pleine vitesse est donc l’erreur classique : le copeau devient plus fin, pas plus sûr.
La formule de la vitesse de coupe et de l’avance en CNC
| Pour trouver | Formule | Exemple |
|---|---|---|
| Avance | charge par dent × dents × tr/min | 0,05 mm × 2 × 12 000 = 1 200 mm/min |
| Charge par dent | avance ÷ (dents × tr/min) | 1 200 ÷ (2 × 12 000) = 0,05 mm |
| Vitesse de broche | avance ÷ (dents × charge par dent) | 1 000 ÷ (2 × 0,05) = 10 000 tr/min |
En pouces : 0,002 po × 2 dents × 12 000 tr/min = 48 IPM ; divisez les mm/min par 25,4 pour obtenir des IPM. Onsrud, Freud et Amana Tool impriment ces mêmes formules sur leurs tableaux, avec des charges par dent en pouces par dent.
Attention au nombre de dents : à la même avance et à la même vitesse, une fraise à une dent prélève un copeau deux fois plus épais qu’une fraise à deux dents, et une fraise à trois dents un copeau d’un tiers plus fin. Changer de fraise, c’est changer l’avance.
Vitesse de coupe fraiseuse CNC bois : tableau des valeurs de départ
Les fabricants de fraises donnent des charges par dent par matériau et par diamètre, pour une profondeur de coupe égale au diamètre. Le tableau de Freud pour ses fraises en carbure monobloc donne 0,010 à 0,012 po (0,25 à 0,30 mm) par dent pour une fraise de 1/4 po dans le bois tendre, 0,008 à 0,011 po dans le bois dur. Le tableau d’Amana Tool pour ses fraises hélicoïdales de plongée, qualifiées d’« Industrial », indique 24 000 tr/min pour des fraises de 1/8 et 1/4 po. ToolsToday, qui vend des fraises Amana, note dans son guide des avances et vitesses qu’une fraise donnée pour 400 IPM dans le MDF peut n’en demander qu’environ 120 sur une CNC de bureau plus petite.
Sur une CNC de loisir, partez donc nettement sous les valeurs des tableaux. Voici des points de départ prudents pour des fraises droites en carbure à deux dents, à affiner avec une coupe d’essai :
| Matériau | Fraise | Charge par dent | Avance à 10 000 tr/min | Avance à 18 000 tr/min | Profondeur par passe |
|---|---|---|---|---|---|
| Bois tendre (pin, sapin) | 3,175 mm (1/8 po) | 0,03 → 0,05 mm | 600 mm/min (24 IPM) | 1 080 mm/min (43 IPM) | 1,5 mm |
| Bois tendre | 6–6,35 mm (1/4 po) | 0,06 → 0,10 mm | 1 200 mm/min (47 IPM) | 2 160 mm/min (85 IPM) | 3 mm |
| Bois dur (chêne, érable, noyer) | 3,175 mm | 0,02 → 0,04 mm | 400 mm/min (16 IPM) | 720 mm/min (28 IPM) | 1 mm |
| Bois dur | 6–6,35 mm | 0,05 → 0,09 mm | 1 000 mm/min (39 IPM) | 1 800 mm/min (71 IPM) | 2 mm |
| MDF | 3,175 mm | 0,03 → 0,05 mm | 600 mm/min (24 IPM) | 1 080 mm/min (43 IPM) | 1,5 mm |
| MDF | 6–6,35 mm | 0,06 → 0,10 mm | 1 200 mm/min (47 IPM) | 2 160 mm/min (85 IPM) | 3 mm |
| Contreplaqué | 3,175 mm | 0,03 → 0,04 mm | 600 mm/min (24 IPM) | 1 080 mm/min (43 IPM) | 1,5 mm |
| Contreplaqué | 6–6,35 mm | 0,05 → 0,09 mm | 1 000 mm/min (39 IPM) | 1 800 mm/min (71 IPM) | 2,5 mm |
Les avances utilisent la charge par dent la plus basse ; la plus haute vient après un essai propre. Une dent : divisez l’avance par deux ; trois dents : multipliez-la par 1,5. Les profondeurs conviennent à une Shapeoko, une LongMill ou une Onefinity ; sur une 3018, commencez à 1 mm, comme le font les exemples de Dusty. Ces charges par dent représentent le quart à la moitié des valeurs des fabricants, en accord avec les exemples et le calculateur de Dusty. Notre guide de réglage d’une CNC 3018 traite du reste de ce qu’une 3018 peut usiner.
Vitesse de broche sur une CNC de loisir
- CNC de type 3018 : la broche 775 d’origine tourne à environ 10 000 tr/min et est donnée pour environ 60 W (chiffres de SainSmart pour la Genmitsu 3018-PROVer) : passes peu profondes.
- Makita RT0701C : 10 000 à 30 000 tr/min ; son manuel donne environ 10 000 tr/min sur la molette 1, 12 000 sur 2, 17 000 sur 3, 22 000 sur 4, 27 000 sur 5, 30 000 sur 6.
- DeWalt DWP611 : variable, jusqu’à 27 000 tr/min ; les revendeurs indiquent son réglage le plus bas à environ 16 000 tr/min.
Une machine légère ne peut pas avancer très vite : à pleine vitesse de la défonceuse, ses copeaux deviennent fins. Baissez la vitesse de la défonceuse (molette 1 à 3 sur une Makita) et gardez la charge par dent, comme le fait le calculateur de Dusty. Makita avertit que de longs usinages à basse vitesse surchargent le moteur : surveillez sa température.
Profondeur par passe, pas latéral et avance de plongée
- Profondeur par passe : partez de la moitié du diamètre de la fraise dans le bois tendre, le MDF et le contreplaqué, moins dans le bois dur, l’aluminium ou avec une fraise longue (voir pas latéral et profondeur de passe). Freud et Onsrud réduisent la charge par dent de 25 % à une profondeur de 2 × le diamètre, de 50 % à 3 ×.
- Engagement latéral : une coupe de profil ou la première passe d’une poche est une rainure en pleine largeur, le cas le plus dur ; une poche avec un pas latéral de 40 à 50 % charge moins la fraise. Dans une légère passe de finition, le copeau réel est plus fin que ne le dit la formule (amincissement du copeau) : l’avance peut monter un peu.
- Avance de plongée : la plupart des fraises coupent mal par la pointe. Plongez à environ la moitié de l’avance ou moins, ou mieux, entrez en rampe ou en hélice.
Lire la coupe : copeaux, bruit, brûlures et fraises cassées
Changez une seule chose à la fois et notez ce que vous avez changé.
| Ce que vous voyez ou entendez | Cause probable | Que changer |
|---|---|---|
| De la poussière fine au lieu de copeaux | Copeau trop fin, ou fraise émoussée | Augmentez l’avance ou baissez les tr/min |
| Bords brûlés, fumée, odeur de brûlé | Frottement : avance trop lente pour la vitesse de broche, fraise émoussée ou encrassée de résine, copeaux recoupés | Augmentez l’avance ou baissez les tr/min ; nettoyez la fraise ; évacuez les copeaux |
| Grincements, broutage, parois ondulées | Passe trop profonde, pas latéral trop large, porte-à-faux trop long, brut mal tenu | Réduisez d’abord la profondeur ou le pas latéral ; raccourcissez la fraise ; bridez mieux |
| La fraise casse | Copeau trop épais ou passe trop profonde | Baissez l’avance, faites des passes moins profondes |
| Le reste de l’usinage est décalé | Pas perdus : machine surchargée | Passes plus légères, avance plus basse |
| Arêtes supérieures pelucheuses | Fraise montante qui soulève les fibres, ou fraise émoussée | Fraise descendante ou compression, fraise bien affûtée |
Carbide 3D ajoute deux vérifications dans sa série sur les avances et vitesses : une fraise qui casse brusquement, souvent au même endroit, signifie que l’avance est trop élevée ; et une fraise doit sortir de l’usinage tiède, pas brûlante.
Acrylique et aluminium : ce qui change
Acrylique : une fraise à une dent de type O-flute pour les plastiques. L’acrylique coulé s’usine plus proprement que l’extrudé, plus sensible à la chaleur. Si l’acrylique fond, c’est que le copeau est trop fin ou que les copeaux ne s’évacuent pas : gardez l’avance élevée et soufflez de l’air sur la fraise. Le guide de ToolsToday sur l’acrylique fait tourner une fraise O-flute de 1/8 po à 18 000 tr/min et 80 IPM (environ 2 000 mm/min), à 0,03 po (0,76 mm) par passe.
Aluminium : une ou deux dents, des passes très légères, un jet d’air. Stepcraft usine de l’alliage 6061 avec une fraise à une dent de 1/8 po à environ 13 000 tr/min, 1 200 mm/min et 0,5 mm (0,020 po) par passe, avec de l’air plutôt qu’un lubrifiant épais. Sur une petite machine, partez plus léger.
Régler les avances et vitesses dans Dusty
Dans Dusty, chaque outil et chaque opération affiche sa charge par dent, le Calculateur d’avances propose des valeurs pour un matériau et la machine active, et Mon usinage est… part de ce que vous voyez. Voici l’exemple de la planche à découper, réglé pour une 3018 : du bois dur de 15 mm, découpé avec une fraise droite de 6 mm à deux dents. Les noms sont ceux de l’app Windows et Linux ; quelques-uns diffèrent sur Mac et iPad.
- Ouvrez l’exemple. Installez Dusty depuis la page de téléchargement, puis Fichier › Ouvrir un exemple et Ouvrir à côté de Planche à découper avec rainure de jus : un brut de 240 × 160 × 15 mm, une Fraise hémisphérique Ø 6 mm pour la rainure et une Fraise droite Ø 6 mm pour le contour.
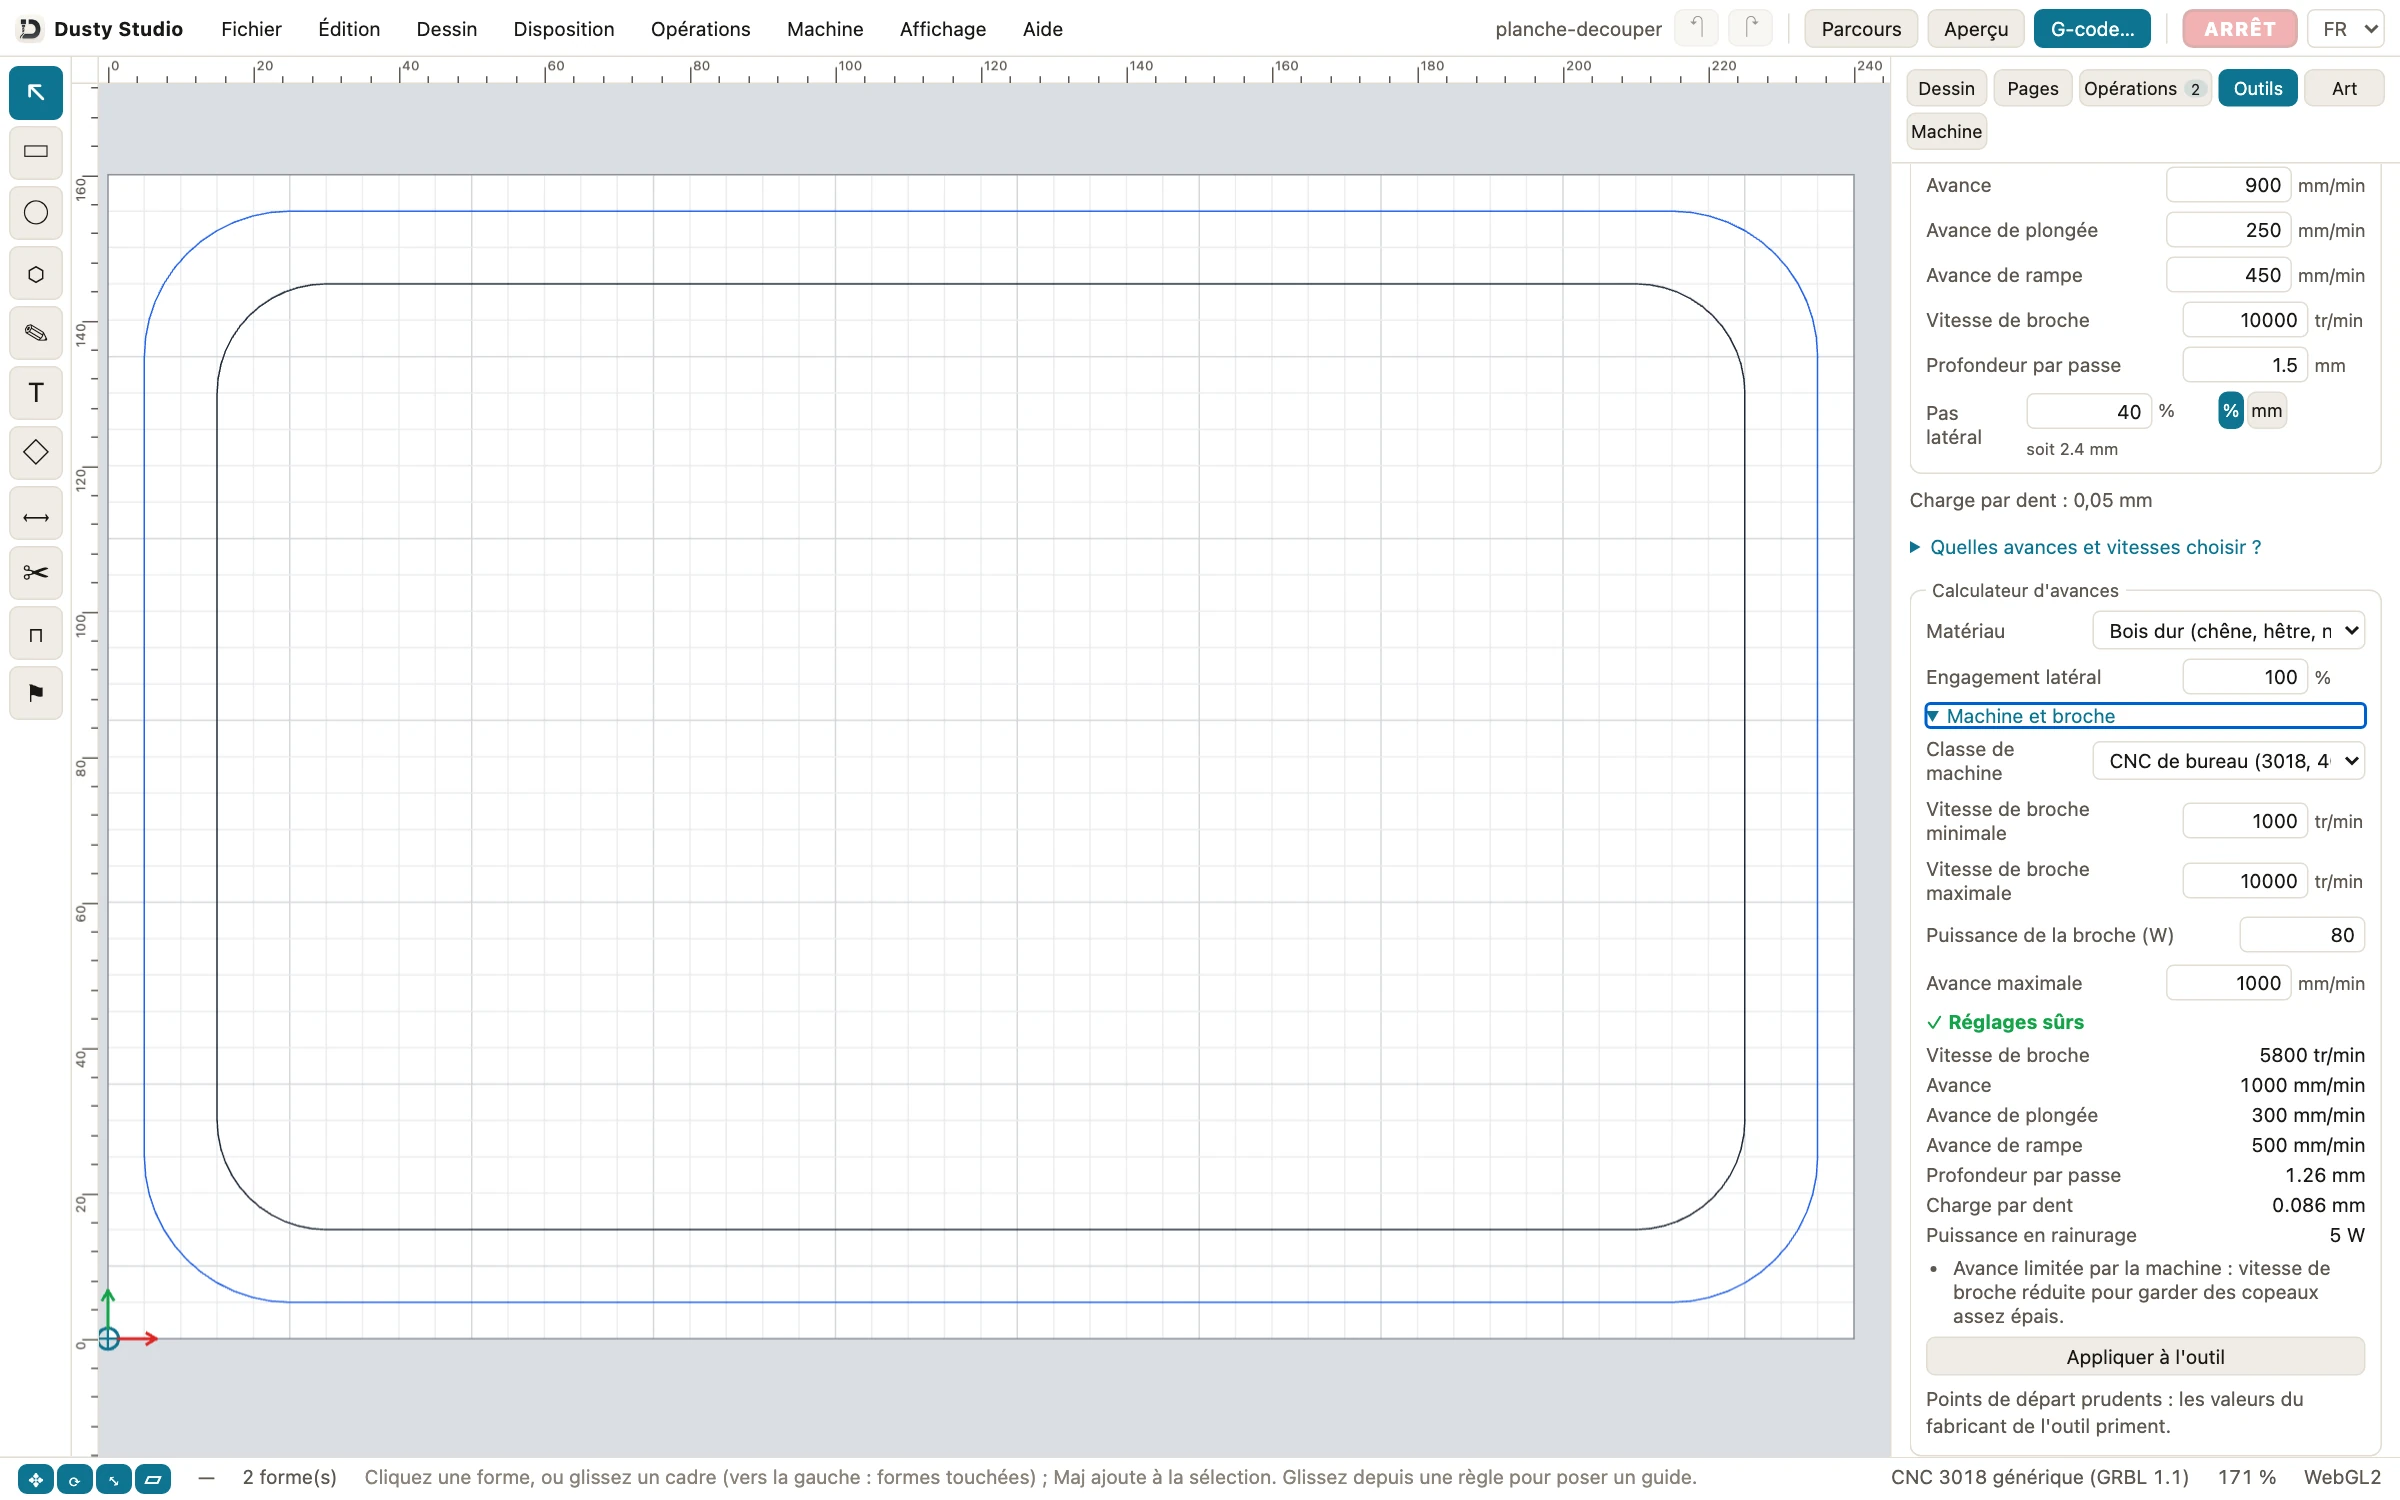
- Lisez les charges par dent. Dans l’onglet Outils, cliquez sur Fraise droite Ø 6 mm : 2 dents, Avance 900 mm/min, Vitesse de broche 10 000 tr/min, soit une Charge par dent de 0,05 mm. Dans l’onglet Opérations, Découpe avec tabs tourne à 700 mm/min : 0,035 mm. Pour votre propre fraise, saisissez son diamètre exact et son nombre de dents (voir avance, vitesse et charge par dent).
- Réglez le calculateur. Plus bas dans l’éditeur d’outil, sous Calculateur d’avances, choisissez Bois dur (chêne, hêtre, noyer) et tapez 100 dans Engagement latéral : le contour est coupé comme une rainure en pleine largeur. Ouvrez Machine et broche : Dusty a lu la 3018 générique du projet, une CNC de bureau (3018, 4040) de 1 000 à 10 000 tr/min, 80 W, 1 000 mm/min au maximum. Pour une fraiseuse équipée d’une défonceuse, choisissez Routeur amateur rigide et saisissez ses valeurs.
- Lisez le résultat. Dusty propose 5 800 tr/min, 1 000 mm/min, une plongée à 300 mm/min, 1,26 mm par passe et une Charge par dent de 0,086 mm, et explique pourquoi : la machine plafonne l’avance, donc il ralentit la broche pour garder des copeaux épais.
- Appliquez les valeurs. Cliquez sur Appliquer à l’outil. Une opération recopie les avances de son outil au moment où elle le choisit : dans Opérations, cliquez sur Découpe avec tabs, choisissez Fraise hémisphérique Ø 6 mm dans Outil, puis de nouveau Fraise droite Ø 6 mm. L’opération tourne maintenant à 1 000 mm/min et 5 800 tr/min, avec une Charge par dent de 0,086 mm (voir réglages communs).
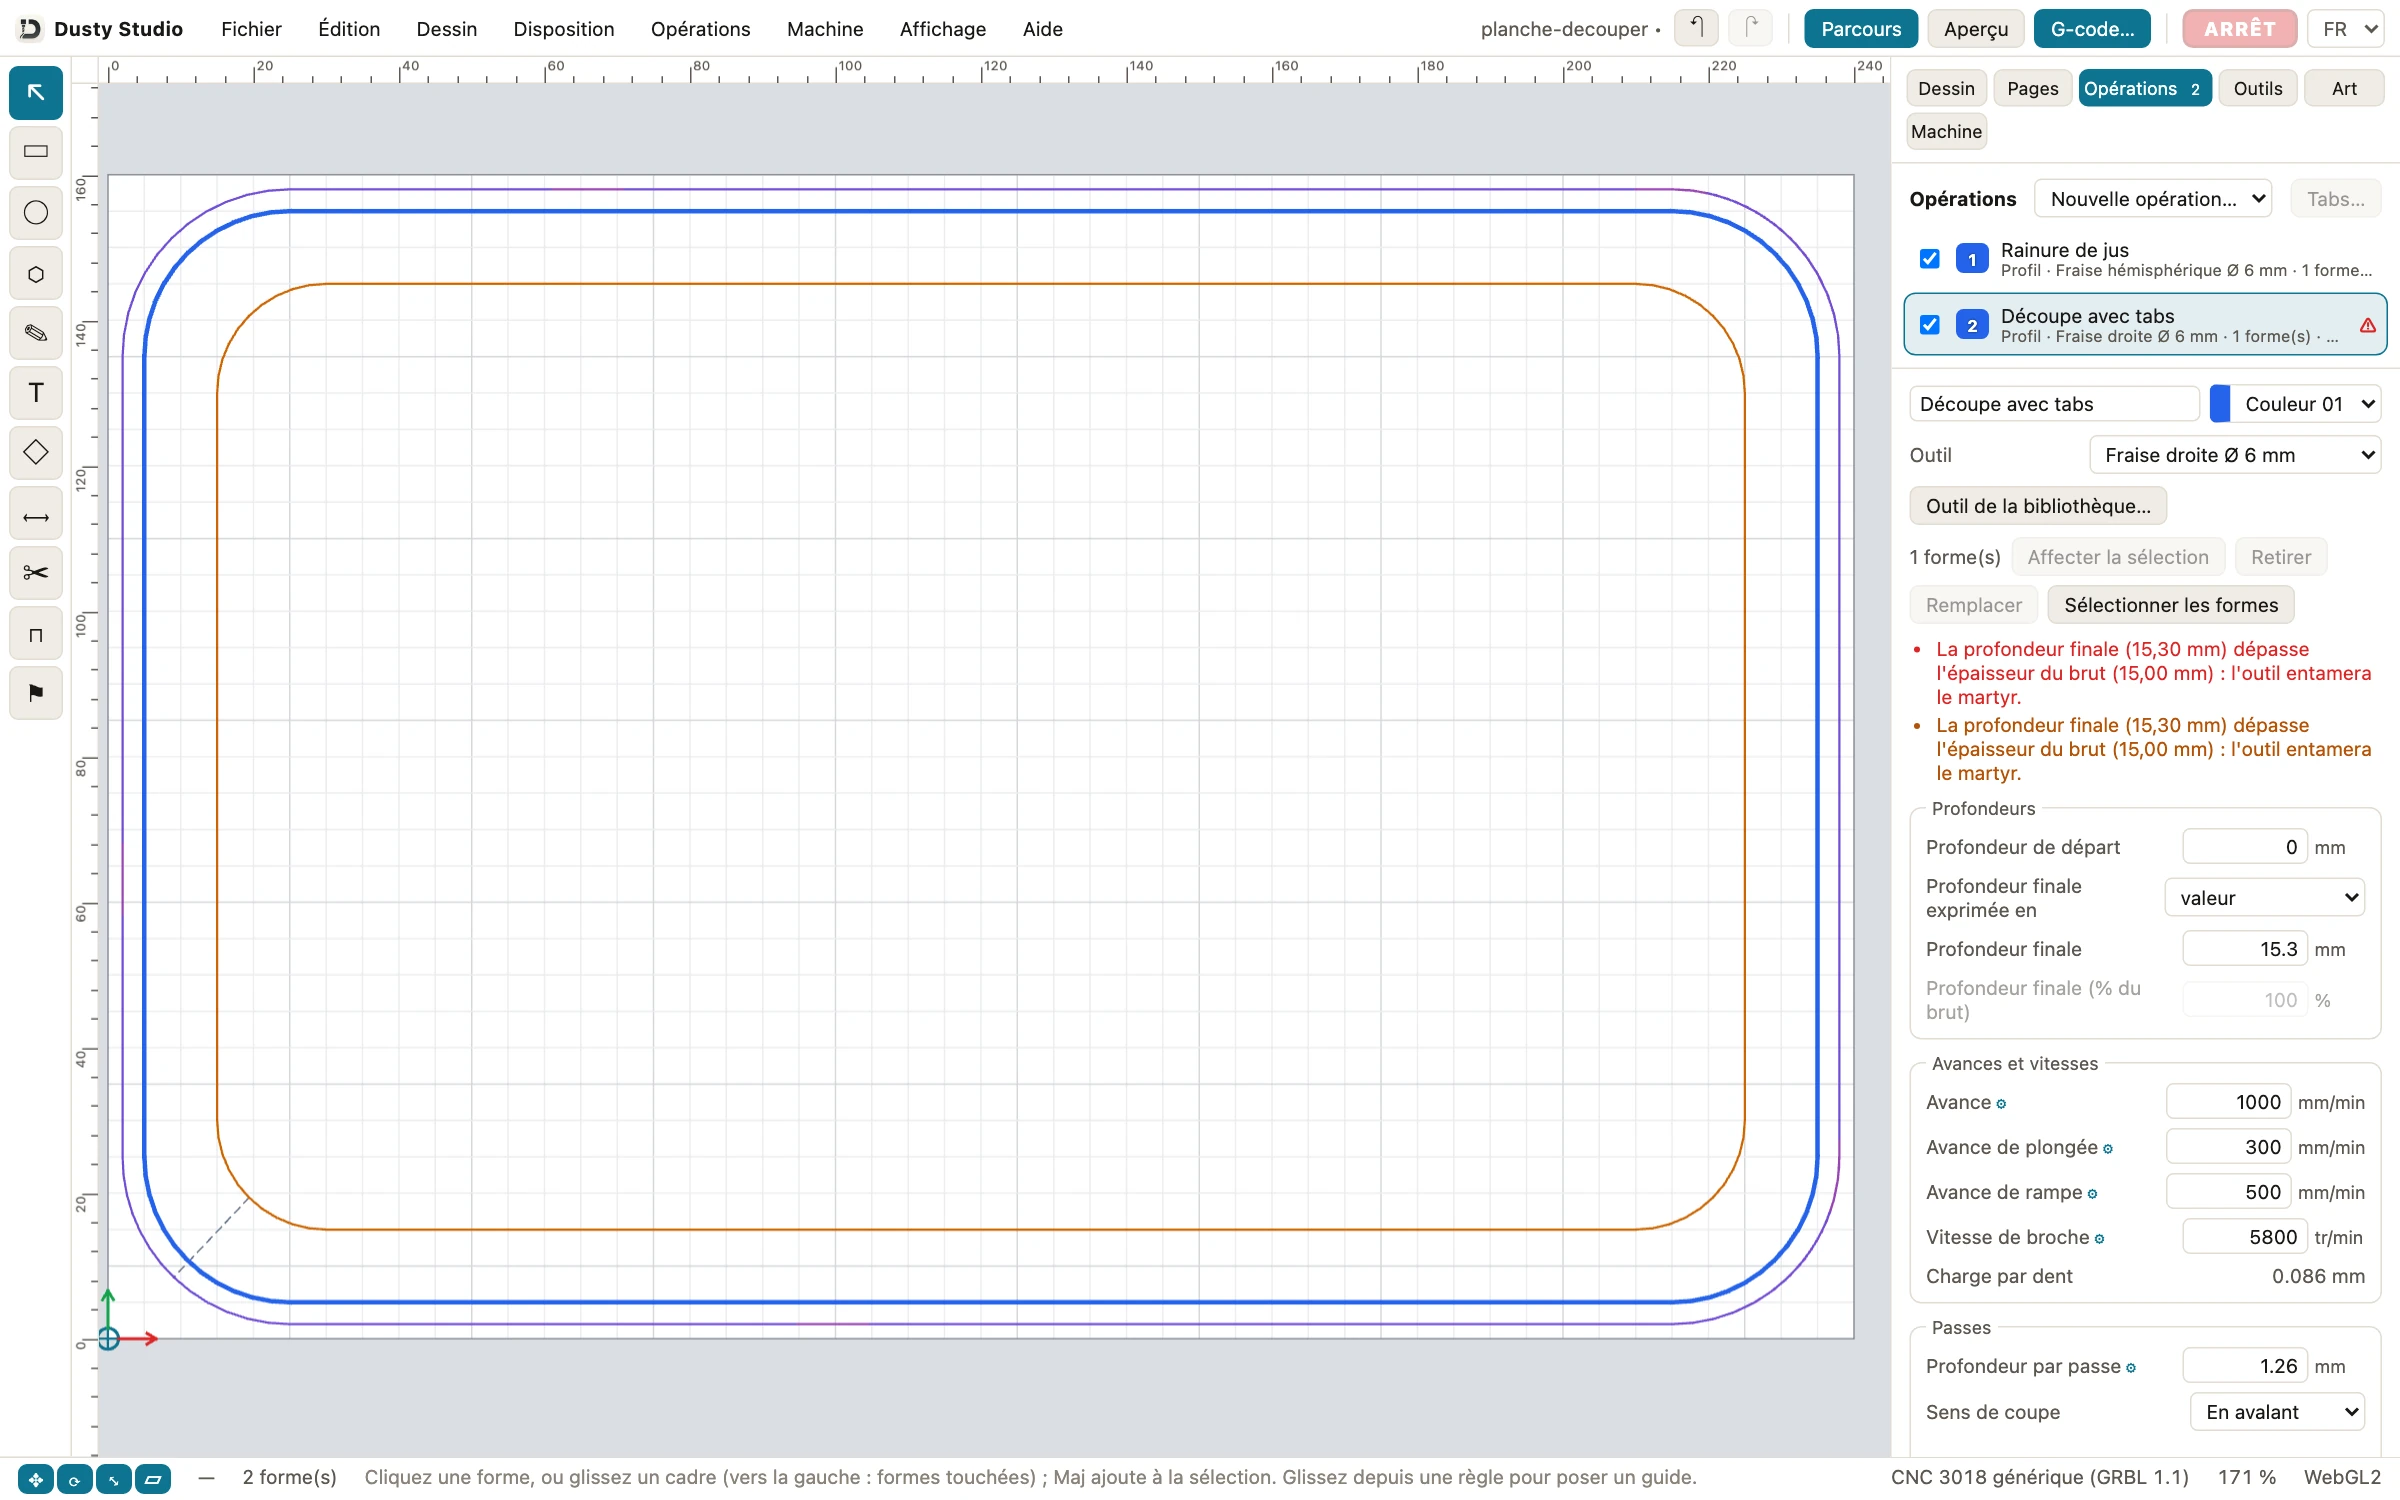
- Vérifiez l’usinage. Cliquez sur Aperçu : l’estimation passe de 20 min 20 s à 13 min 02 s. La Vérification 3D ne trouve ni collision ni Plongée trop rapide, l’avertissement pour une fraise qui plonge dans le bois plus vite que son avance de plongée (voir vérification 3D).
- Faites un essai de coupe. Sur une chute du même bois, dans l’onglet Machine : Cadrer…, Essai à blanc…, puis Envoyer le projet… ; rien ne démarre avant que vous acceptiez que la broche tourne. Réglez vous-même la molette d’une défonceuse démarrée à la main. Ajustez la correction d’avance par pas de 10 % jusqu’à ce que les copeaux et le bruit soient corrects, reportez l’avance dans l’outil, notez le bois dans Notes et cliquez sur Copier dans la bibliothèque (voir bibliothèque d’outils).
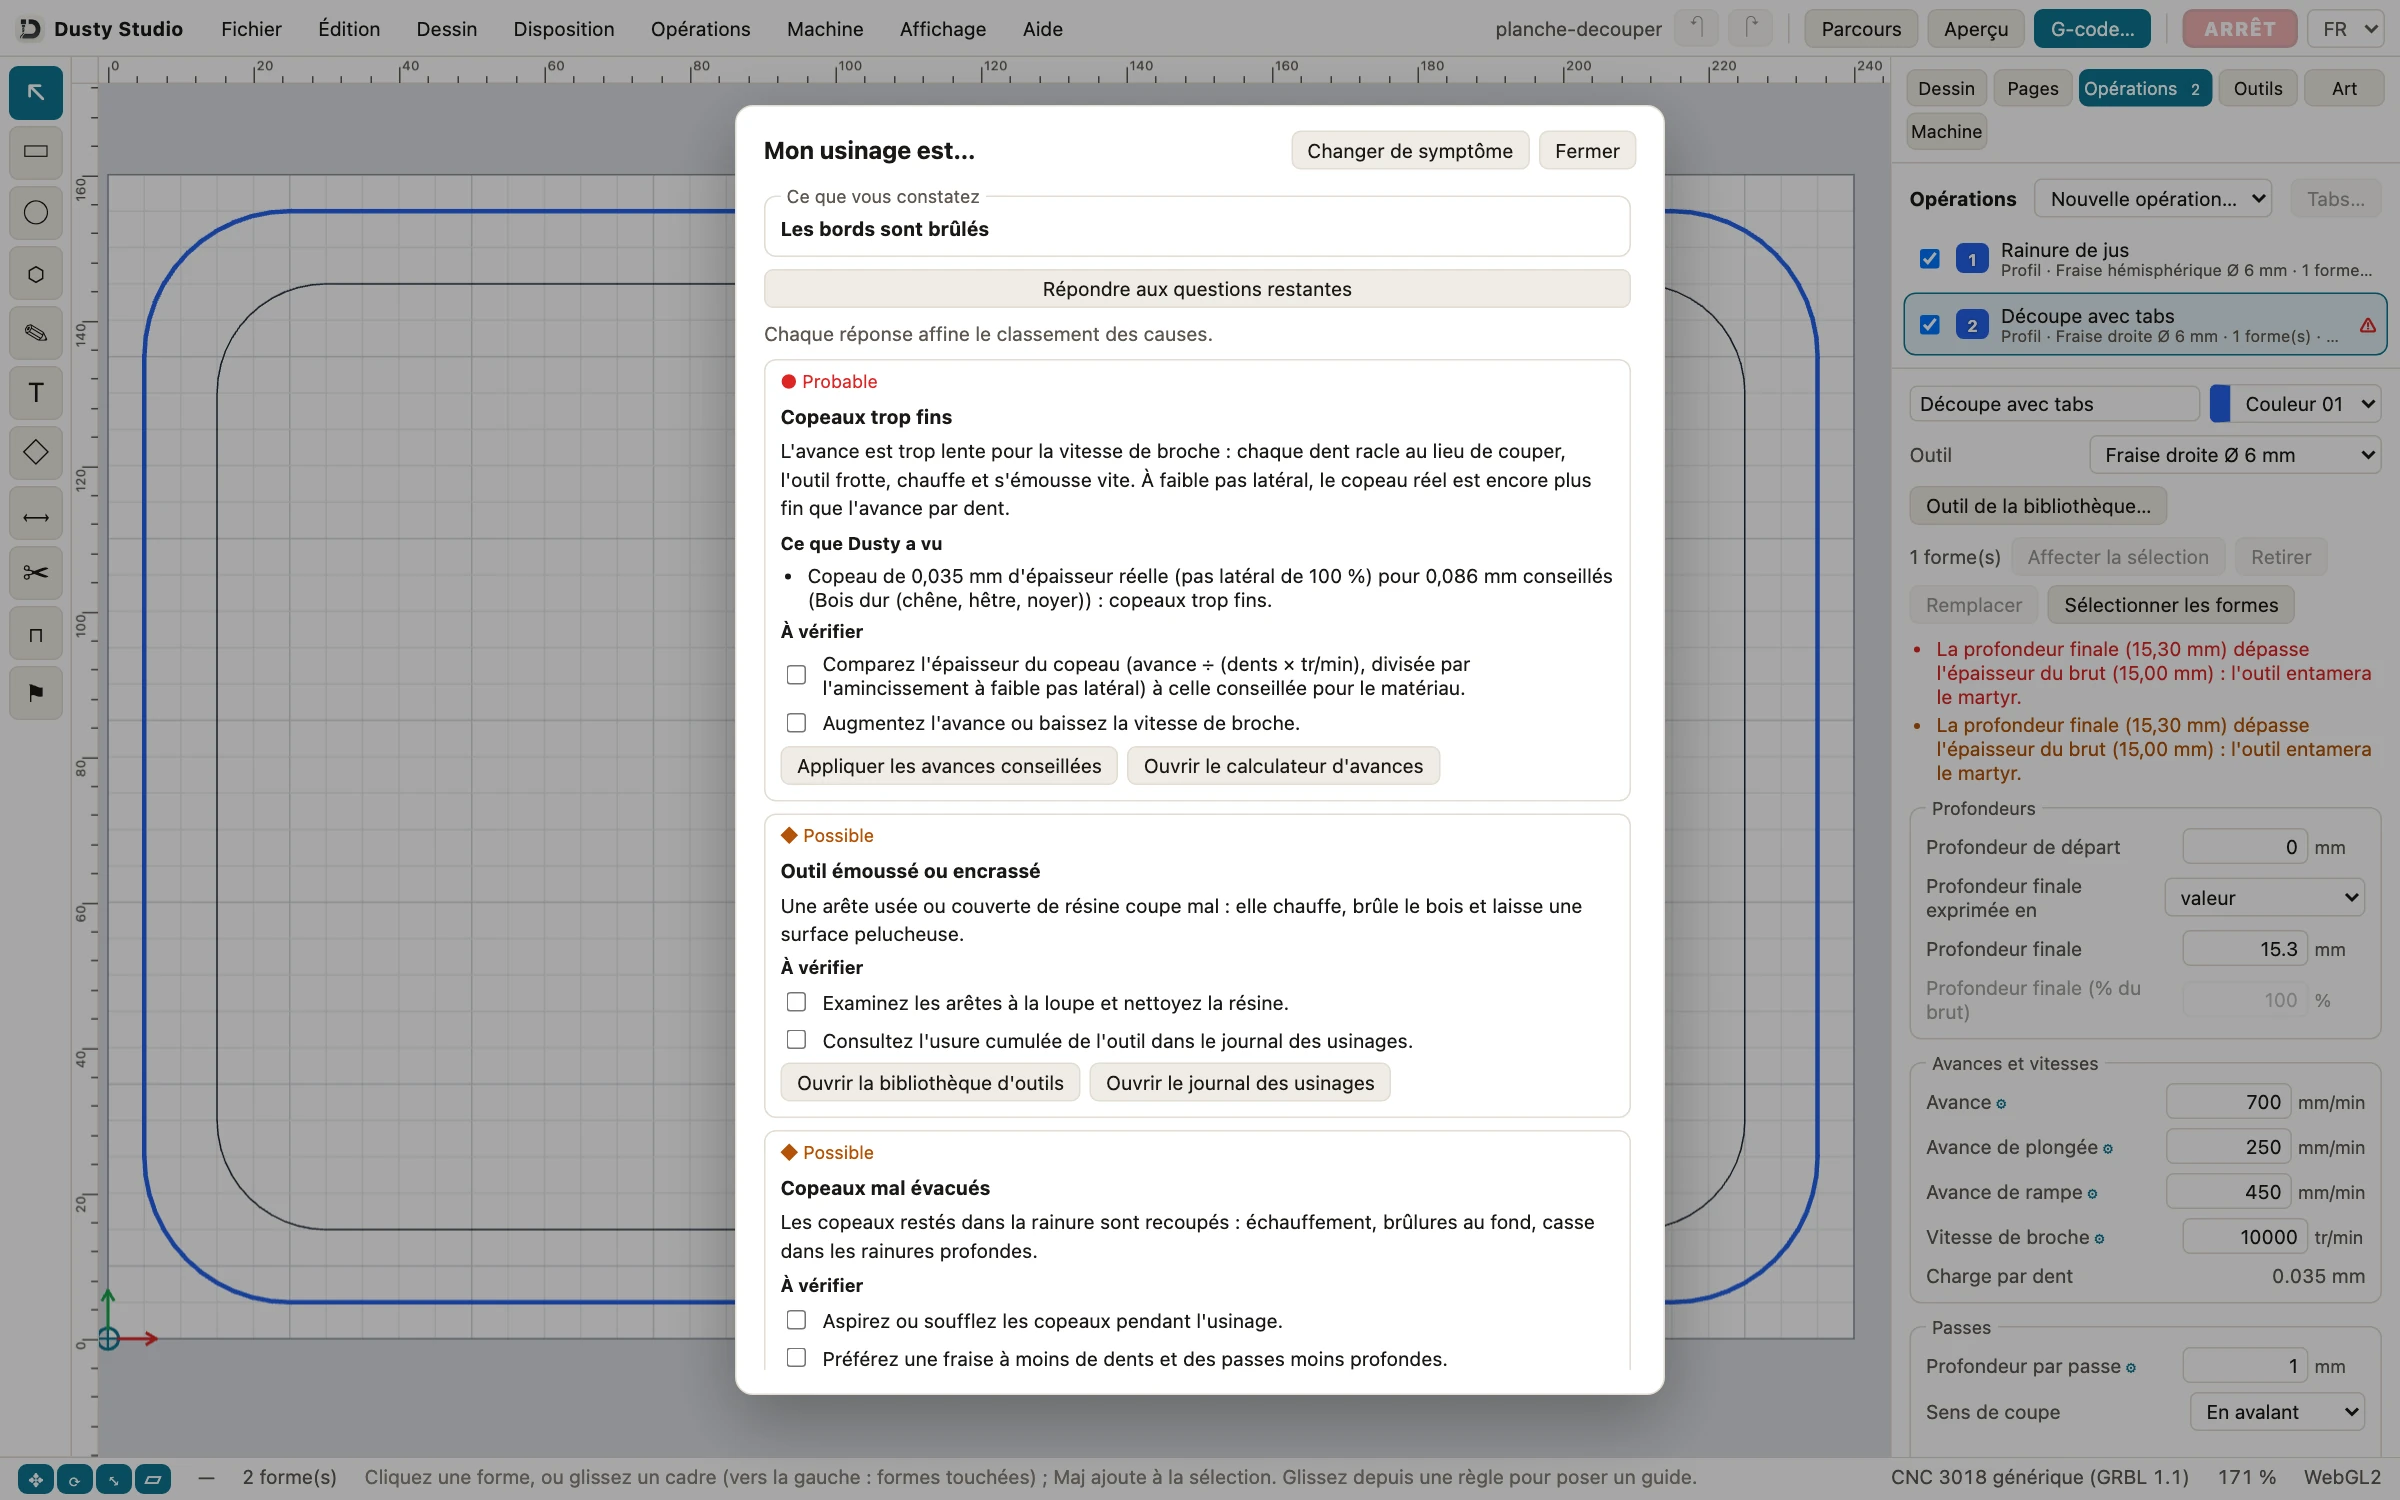
- Si la coupe tourne mal, demandez. Aide › Mon usinage est… : sous Ce que Dusty sait, choisissez l’opération et le matériau, choisissez un symptôme comme Les bords sont brûlés, puis Voir le diagnostic maintenant. Avec les 700 mm/min d’origine de l’exemple, Dusty classe Copeaux trop fins comme probable : 0,035 mm pour 0,086 mm conseillés (voir Mon usinage est…).
Essayez ces avances et vitesses, gratuitement
Installez Dusty sur Mac, Windows, Linux ou iPad, ouvrez l’exemple de la planche à découper et comparez sa charge par dent avec le calculateur avant le premier copeau. Sans compte, sans abonnement.
Avant une coupe d’essai
- Lunettes de protection, protection auditive, aspiration en marche : le MDF produit une poussière très fine.
- Brut bien bridé, brides hors des parcours d’outil et sous la hauteur de sécurité.
- Mains loin de la fraise dès que la machine peut bouger ; arrêt d’urgence à portée de main.
- Une fraise affûtée et propre, avec son diamètre et son nombre de dents saisis exactement.
- Première coupe sur une chute du même matériau, correction d’avance prête à être baissée.
- Ne laissez jamais la machine travailler sans surveillance : une fraise qui frotte roussit le bois, et des copeaux chauds peuvent prendre feu.
Construisez votre propre tableau d’avances et vitesses
Le meilleur tableau est celui que vous écrivez : pour chaque fraise, chaque matériau et chaque machine, l’avance, la vitesse et la profondeur qui ont donné de beaux copeaux et une coupe silencieuse. Dans Dusty, la bibliothèque d’outils les garde avec vos notes, et la page outils et avances liste le reste. Pour les fraises en V, notre guide de la gravure en V CNC d’une enseigne donne des valeurs éprouvées. Téléchargez Dusty ; s’il vous fait économiser une fraise ou une planche, un don le garde gratuit pour tout le monde.
Questions fréquentes
Comment calculer la vitesse de coupe et l’avance d’une fraiseuse CNC ?
Multipliez la charge par dent par le nombre de dents et par la vitesse de broche : avance = charge par dent × dents × tr/min. Une charge par dent de 0,05 mm avec une fraise à deux dents à 12 000 tr/min donne 1 200 mm/min, soit environ 47 IPM. Ajustez ensuite après une coupe d’essai.
Quelle charge par dent pour le bois sur une CNC de loisir ?
Partez autour de 0,02 à 0,05 mm par dent avec une fraise de 1/8 po et de 0,05 à 0,10 mm avec une fraise de 1/4 po, plus bas dans le bois dur. Les tableaux des fabricants de fraises donnent des valeurs plus élevées, prévues pour des machines industrielles rigides.
Quelle vitesse de broche pour le bois ?
Sur une machine de loisir, souvent le bas de la plage de la défonceuse, de 10 000 à 18 000 tr/min. Une machine légère ne peut pas avancer assez vite pour 30 000 tr/min : les copeaux deviennent fins et la fraise frotte.
Pourquoi ma CNC brûle-t-elle le bois ?
Généralement parce que la fraise frotte : l’avance est trop lente pour la vitesse de broche, la fraise est émoussée ou enduite de résine, ou les copeaux sont recoupés dans une rainure profonde. Augmentez l’avance ou baissez les tr/min, et nettoyez la fraise.
Quelles avances et vitesses pour l’acrylique et l’aluminium ?
Des fraises à une dent, une charge par dent suffisante et de l’air pour évacuer les copeaux : par exemple 80 IPM à 18 000 tr/min pour une fraise O-flute de 1/8 po dans l’acrylique (ToolsToday), 1 200 mm/min à environ 13 000 tr/min et 0,5 mm par passe dans l’aluminium (Stepcraft).
Existe-t-il un calculateur d’avances et vitesses CNC gratuit ?
Oui. Dusty, gratuit sur Mac, iPad, Windows et Linux, a un calculateur d’avances dans chaque outil, pour huit matériaux et la machine active, et affiche la charge par dent de chaque outil et de chaque opération.