La réponse courte : une CNC 3018 (Genmitsu 3018-PRO, 3018-PROVer et leurs nombreux clones) tourne sous GRBL 1.1, donc n’importe quel programme GRBL peut la piloter. Le logiciel CNC 3018 qu’il vous faut se résume à un pilote USB pour sa puce CH340, un logiciel de pilotage qui se connecte à 115 200 bauds, et une FAO qui transforme un dessin en G-code. La copie de Candle livrée dans la boîte ne fait qu’envoyer du G-code, et elle date souvent de plusieurs années. Dusty fait le dessin, les parcours d’outil et le pilotage de la machine gratuitement sur Mac, Windows, Linux et iPad, avec la 3018 dans son catalogue de machines.
Ci-dessous : le contenu de la boîte, les logiciels qui fonctionnent aujourd’hui, la connexion, les réglages GRBL, la sonde Z, les vraies limites d’une 3018, et un premier usinage dans Dusty. Les chiffres des machines viennent de SainSmart, fabricant des machines Genmitsu, et de la documentation de GRBL.
Ce que contient la boîte d’une CNC 3018
La plupart des kits 3018 partagent la même électronique : une carte de type Arduino sous GRBL 1.1f (la version que SainSmart et Inventables indiquent pour la 3018-PRO), avec les pilotes de moteurs pas à pas et la sortie broche sur la carte, et une puce USB-série CH340. La broche est un moteur à courant continu 775 avec une pince ER11 ; SainSmart situe la vitesse maximale de la plupart de ses broches d’origine autour de 10 000 tr/min.
| Machine | Zone de travail | Fins de course | Sonde Z |
|---|---|---|---|
| Genmitsu 3018-PRO | 300 × 180 × 45 mm | Non (des kits d’amélioration existent) | En option |
| Genmitsu 3018-PROVer V2 | 290 × 180 × 40 mm | Oui, avec un arrêt d’urgence | Incluse |
| Clones 3018 sans marque | Généralement 300 × 180 × 45 mm | Variable | Variable |
Sur la clé USB, la carte SD ou le CD : le pilote CH340 pour Windows, des fichiers G-code d’exemple et GRBLControl, mieux connu sous le nom de Candle. La page de ressources de la 3018-PRO propose toujours Candle 1.17, et le manuel 2020 de la PROVer décrit Candle 1.1.7. Certains kits ajoutent un contrôleur hors ligne, un petit écran portable qui exécute du G-code depuis une carte SD sans ordinateur.
Quel logiciel CNC 3018 fonctionne aujourd’hui
Une 3018 a besoin d’un logiciel de pilotage pour la commander et d’une FAO pour fabriquer le G-code. Voici ce que SainSmart recommande, et ce qui a changé depuis que la clé a été gravée.
| Logiciel | Rôle | À savoir sur une 3018 |
|---|---|---|
| Candle 1.1.7 de la clé | Logiciel de pilotage avec visualiseur de G-code | Versions Windows et Mac ; SainSmart indique qu’il ne fonctionne plus à partir de macOS Catalina |
| Candle, version actuelle | Logiciel | Gratuit (GPL-3.0) ; version 11.2 (février 2026) pour Windows, macOS et Linux |
| Universal G-code Sender | Logiciel | Conseil de SainSmart pour les Mac récents |
| Easel, Carveco Maker | Dessin et FAO | Les deux figurent sur la liste de SainSmart ; Easel tourne dans le navigateur, Carveco Maker est un abonnement payant |
| Fusion en usage personnel | CAO et FAO | Le guide Fusion de SainSmart choisit le post-processeur « GRBL » simple, pas « GRBL Laser » ; un logiciel de pilotage exécute le fichier |
| Dusty | Dessin, FAO et pilotage | Gratuit sur Mac, iPad, Windows et Linux ; profils de 3018 dans le catalogue |
La voie gratuite est donc un logiciel de pilotage plus une FAO, ou une seule app qui fait les deux. Les prix et les limites des outils gratuits sont comparés dans notre guide du logiciel CNC gratuit. Pour le module laser, SainSmart documente LightBurn.
Connecter une CNC 3018 : pilote, port et vitesse en bauds
- Windows : installez le pilote CH340 (CH341SER sur la page de SainSmart) si la carte n’apparaît pas comme un port COM dans le Gestionnaire de périphériques.
- macOS : les versions récentes reconnaissent seules les adaptateurs CH340 ; laissez de côté l’ancien pilote de la clé.
- Linux : votre compte doit faire partie du groupe
dialout(sudo usermod -aG dialout $USER, puis fermez la session et rouvrez-la). - Vitesse : GRBL 1.1 communique à 115 200 bauds, 8-N-1, selon la documentation des réglages de GRBL.
- Câble et alimentation : un câble USB de données court, sans hub, à l’écart des câbles des moteurs ; la machine sous tension et, sur une PROVer, l’arrêt d’urgence relâché.
- Un seul programme à la fois : un port déjà ouvert dans Candle ou un autre programme refuse une seconde connexion.
- iPad : il n’a pas de port série ; Dusty Link sur un Raspberry Pi à côté de la machine partage la 3018 sur le réseau.
Une PROVer vous accueille en Alarme : elle a des fins de course et la prise d’origine activée, donc GRBL verrouille les mouvements tant qu’un cycle de prise d’origine n’a pas été fait, comme l’explique son manuel. C’est normal, pas une panne.
Les réglages GRBL à vérifier sur une 3018
Tapez $$ dans une console pour les lister, et enregistrez la liste avant de changer quoi que ce soit.
| Réglage | Ce qu’elle fait | Sur une 3018 |
|---|---|---|
| $100–$102 | Pas par mm, X, Y, Z | Réglés en usine pour les vis-mères. À ne changer qu’après mesure : déplacez l’axe de 100 mm, mesurez, nouvelle valeur = ancienne × 100 ÷ mesure |
| $110–$112 | Vitesse maximale, mm/min | Valeurs par défaut de SainSmart : 1 000, 1 000 et 800. Augmentez-les par paliers, et restez 10 à 20 % sous la vitesse où un moteur cale |
| $130–$132 | Course maximale, mm | 300, 180, 45 sur une 3018-PRO ; 290, 180, 40 sur une PROVer V2. Utilisée pour la prise d’origine et les limites logicielles |
| $20 | Limites logicielles | Seulement avec la prise d’origine activée ($22=1) et une course exacte |
| $21, $22 | Limites matérielles, cycle de prise d’origine | Seulement sur une machine avec fins de course |
| $30 | Vitesse de broche maximale | 1 000 sur les cartes de SainSmart : S1000 veut alors dire pleine vitesse |
| $32 | Mode laser | 0 pour la broche ; souvent resté à 1 après l’usage d’un module laser |
La formule de GRBL pour les pas par mm est (pas du moteur par tour × micropas) ÷ mm de déplacement par tour. Côté vitesses, le guide de réglage de GRBL de SainSmart a constaté que ses 3018 calaient autour de 2 100 mm/min et a retenu 1 600. Une 3018 usine de toute façon bien plus lentement : ces vitesses servent surtout à accélérer les déplacements rapides et les déplacements manuels.
Sonde Z, plaque de palpage et zéro pièce sur une 3018
Une plaque de palpage pose le zéro Z par contact. La plaque et une pince crocodile sur la fraise sont reliées aux bornes de palpage de la carte ; GRBL descend la fraise (G38.2) jusqu’à ce qu’elle touche la plaque, puis retranche l’épaisseur de la plaque pour placer le zéro Z sur le dessus du brut.
- Mesurez la plaque au pied à coulisse, à 0,01 mm près : le manuel de la PROVer de SainSmart prend 14,19 mm comme exemple et demande de saisir votre propre valeur.
- Vérifiez d’abord le câblage : touchez la plaque avec la pince et l’état de GRBL doit afficher
Pn:P, l’entrée de palpage activée. - Allez-y doucement : la commande de palpage de SainSmart cherche à 100 mm/min, puis touche de nouveau à 10 mm/min.
- Lisez les alarmes : l’alarme 4 signifie que la sonde touchait déjà au départ ; l’alarme 5, qu’il n’y a eu aucun contact sur la distance de recherche.
- Pas de sonde ? Le guide de démarrage rapide de SainSmart descend le Z par pas de 0,1 mm, puis de 0,01 mm, jusqu’à ce qu’une feuille de papier accroche sous la fraise.
Pour X et Y, amenez la pointe de la fraise au-dessus du coin choisi comme origine, en général le coin avant gauche du brut, et posez le zéro X et Y (voir zéro pièce).
Ce qu’une 3018 peut vraiment usiner
Une 3018 est une petite machine légère : des rails ronds de 10 mm et une broche de puissance modeste. Easel, d’Inventables, note qu’elle n’est pas assez rigide pour usiner en une passe une profondeur égale à la largeur de la fraise. Passes peu profondes, fraises affûtées de 1/8 po (3,175 mm) et avances modestes sont la règle.
| Matériau | Sur une 3018 | Point de départ |
|---|---|---|
| Contreplaqué, MDF, bois tendre | Son terrain de prédilection | Fraise droite de 3,175 mm, 1 mm par passe, 600 mm/min (24 IPM), 10 000 tr/min, comme dans l’exemple des porte-clés de Dusty |
| Enseignes en bois dur | Très bien avec des fraises en V | Fraise en V à 60°, 1 mm par passe, 600 mm/min, plongée à 200 mm/min |
| Plastiques, acrylique | Bien avec des fraises à une dent | Gardez un copeau assez épais pour ne pas fondre |
| Circuits imprimés | Gravure et perçage | Les coupes font quelques dixièmes de millimètre de profondeur : mettez d’abord la plaque à niveau |
| Aluminium | Possible, lentement | Quelques dixièmes de millimètre par passe, une dent, jet d’air |
Notre guide de la vitesse de coupe d’une fraiseuse CNC dans le bois calcule ces valeurs pour n’importe quelle fraise.
Régler une 3018 dans Dusty
Les huit projets d’exemple de Dusty sont réglés pour une CNC de type 3018, et son catalogue de 67 machines comprend une CNC 3018 générique, la Genmitsu 3018-PRO et la 3018-PROVer V2. Essayez d’abord chaque étape sur la CNC virtuelle. Les noms sont ceux de l’app Windows et Linux ; quelques-uns diffèrent sur Mac et iPad.
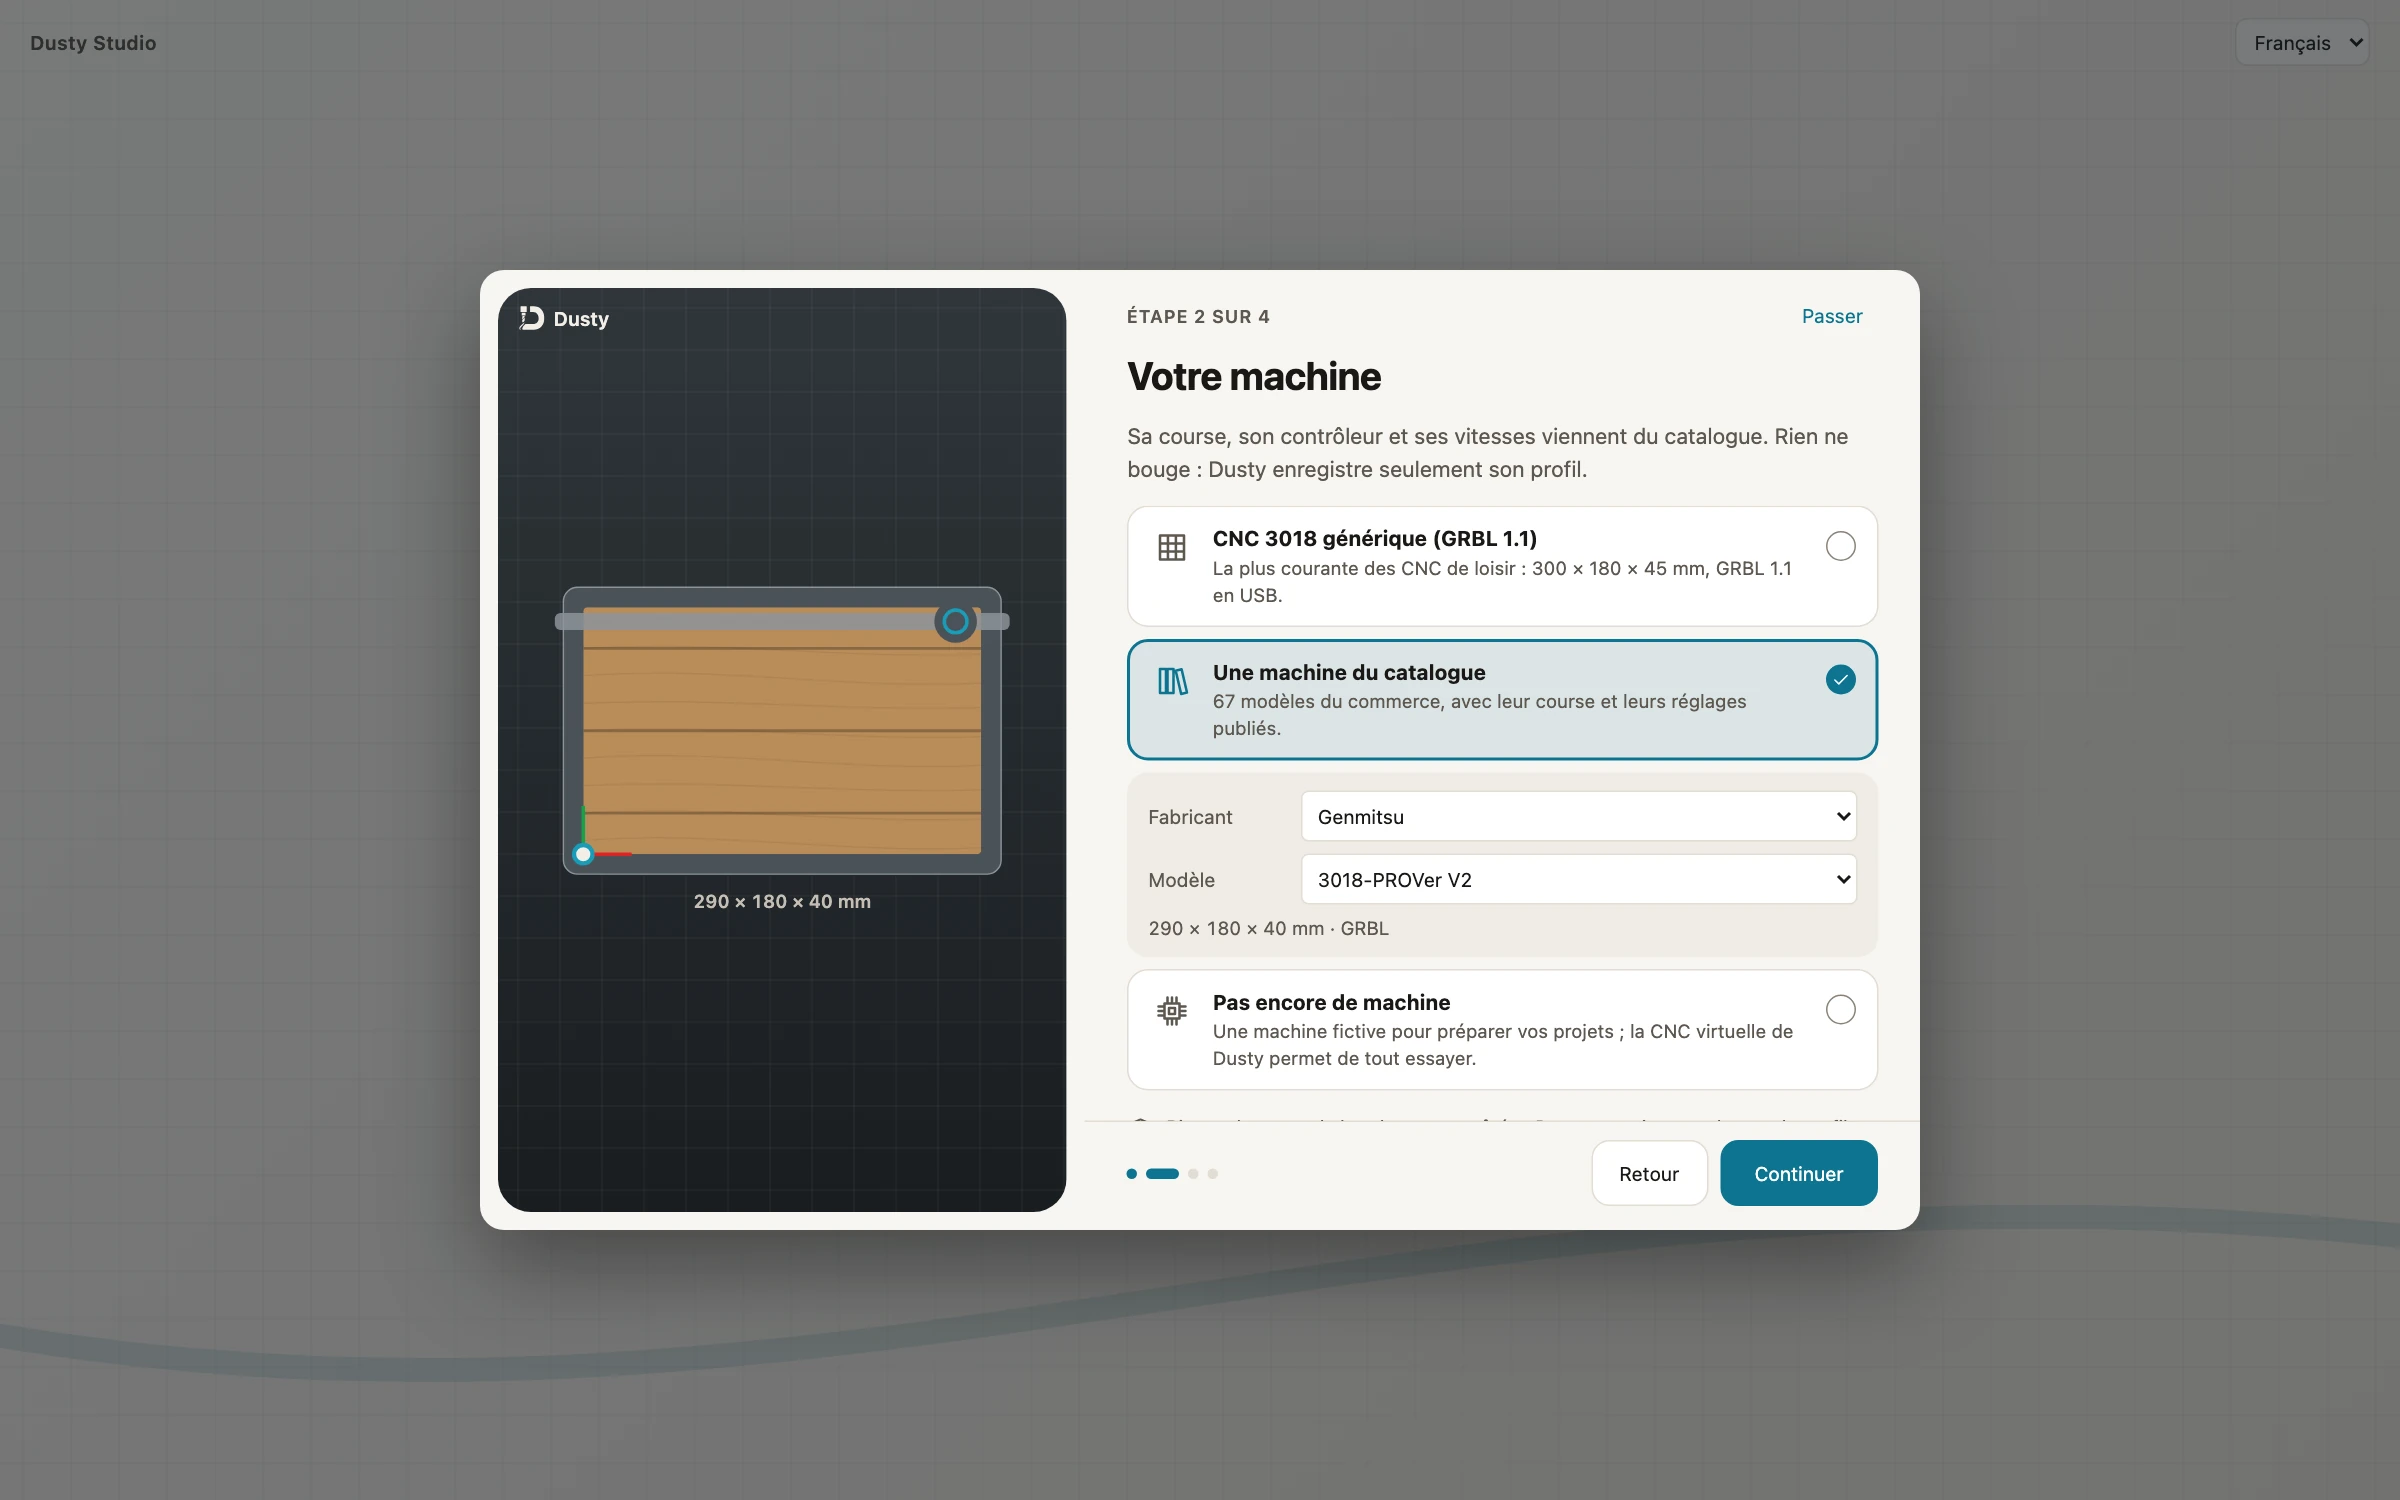
- Installez Dusty et choisissez la machine. Installez-le depuis la page de téléchargement. À l’étape 2 de la présentation, Votre machine, gardez CNC 3018 générique (GRBL 1.1) pour un clone, ou choisissez Une machine du catalogue, Fabricant Genmitsu, Modèle 3018-PRO ou 3018-PROVer V2. Aide › Présentation de Dusty rouvre la présentation, et Nouvelle machine… dans l’onglet Machine ajoute une autre machine.
- Connectez la machine. Branchez le câble USB et mettez la machine sous tension. Dans l’onglet Machine, choisissez Port USB (ou CNC virtuelle pour un essai sans machine) et cliquez sur Connecter. Si rien ne répond, Assistant de connexion… essaie les ports et les vitesses sans rien déplacer, et vous dit ce qui manque : un pilote CH340 sous Windows, le groupe
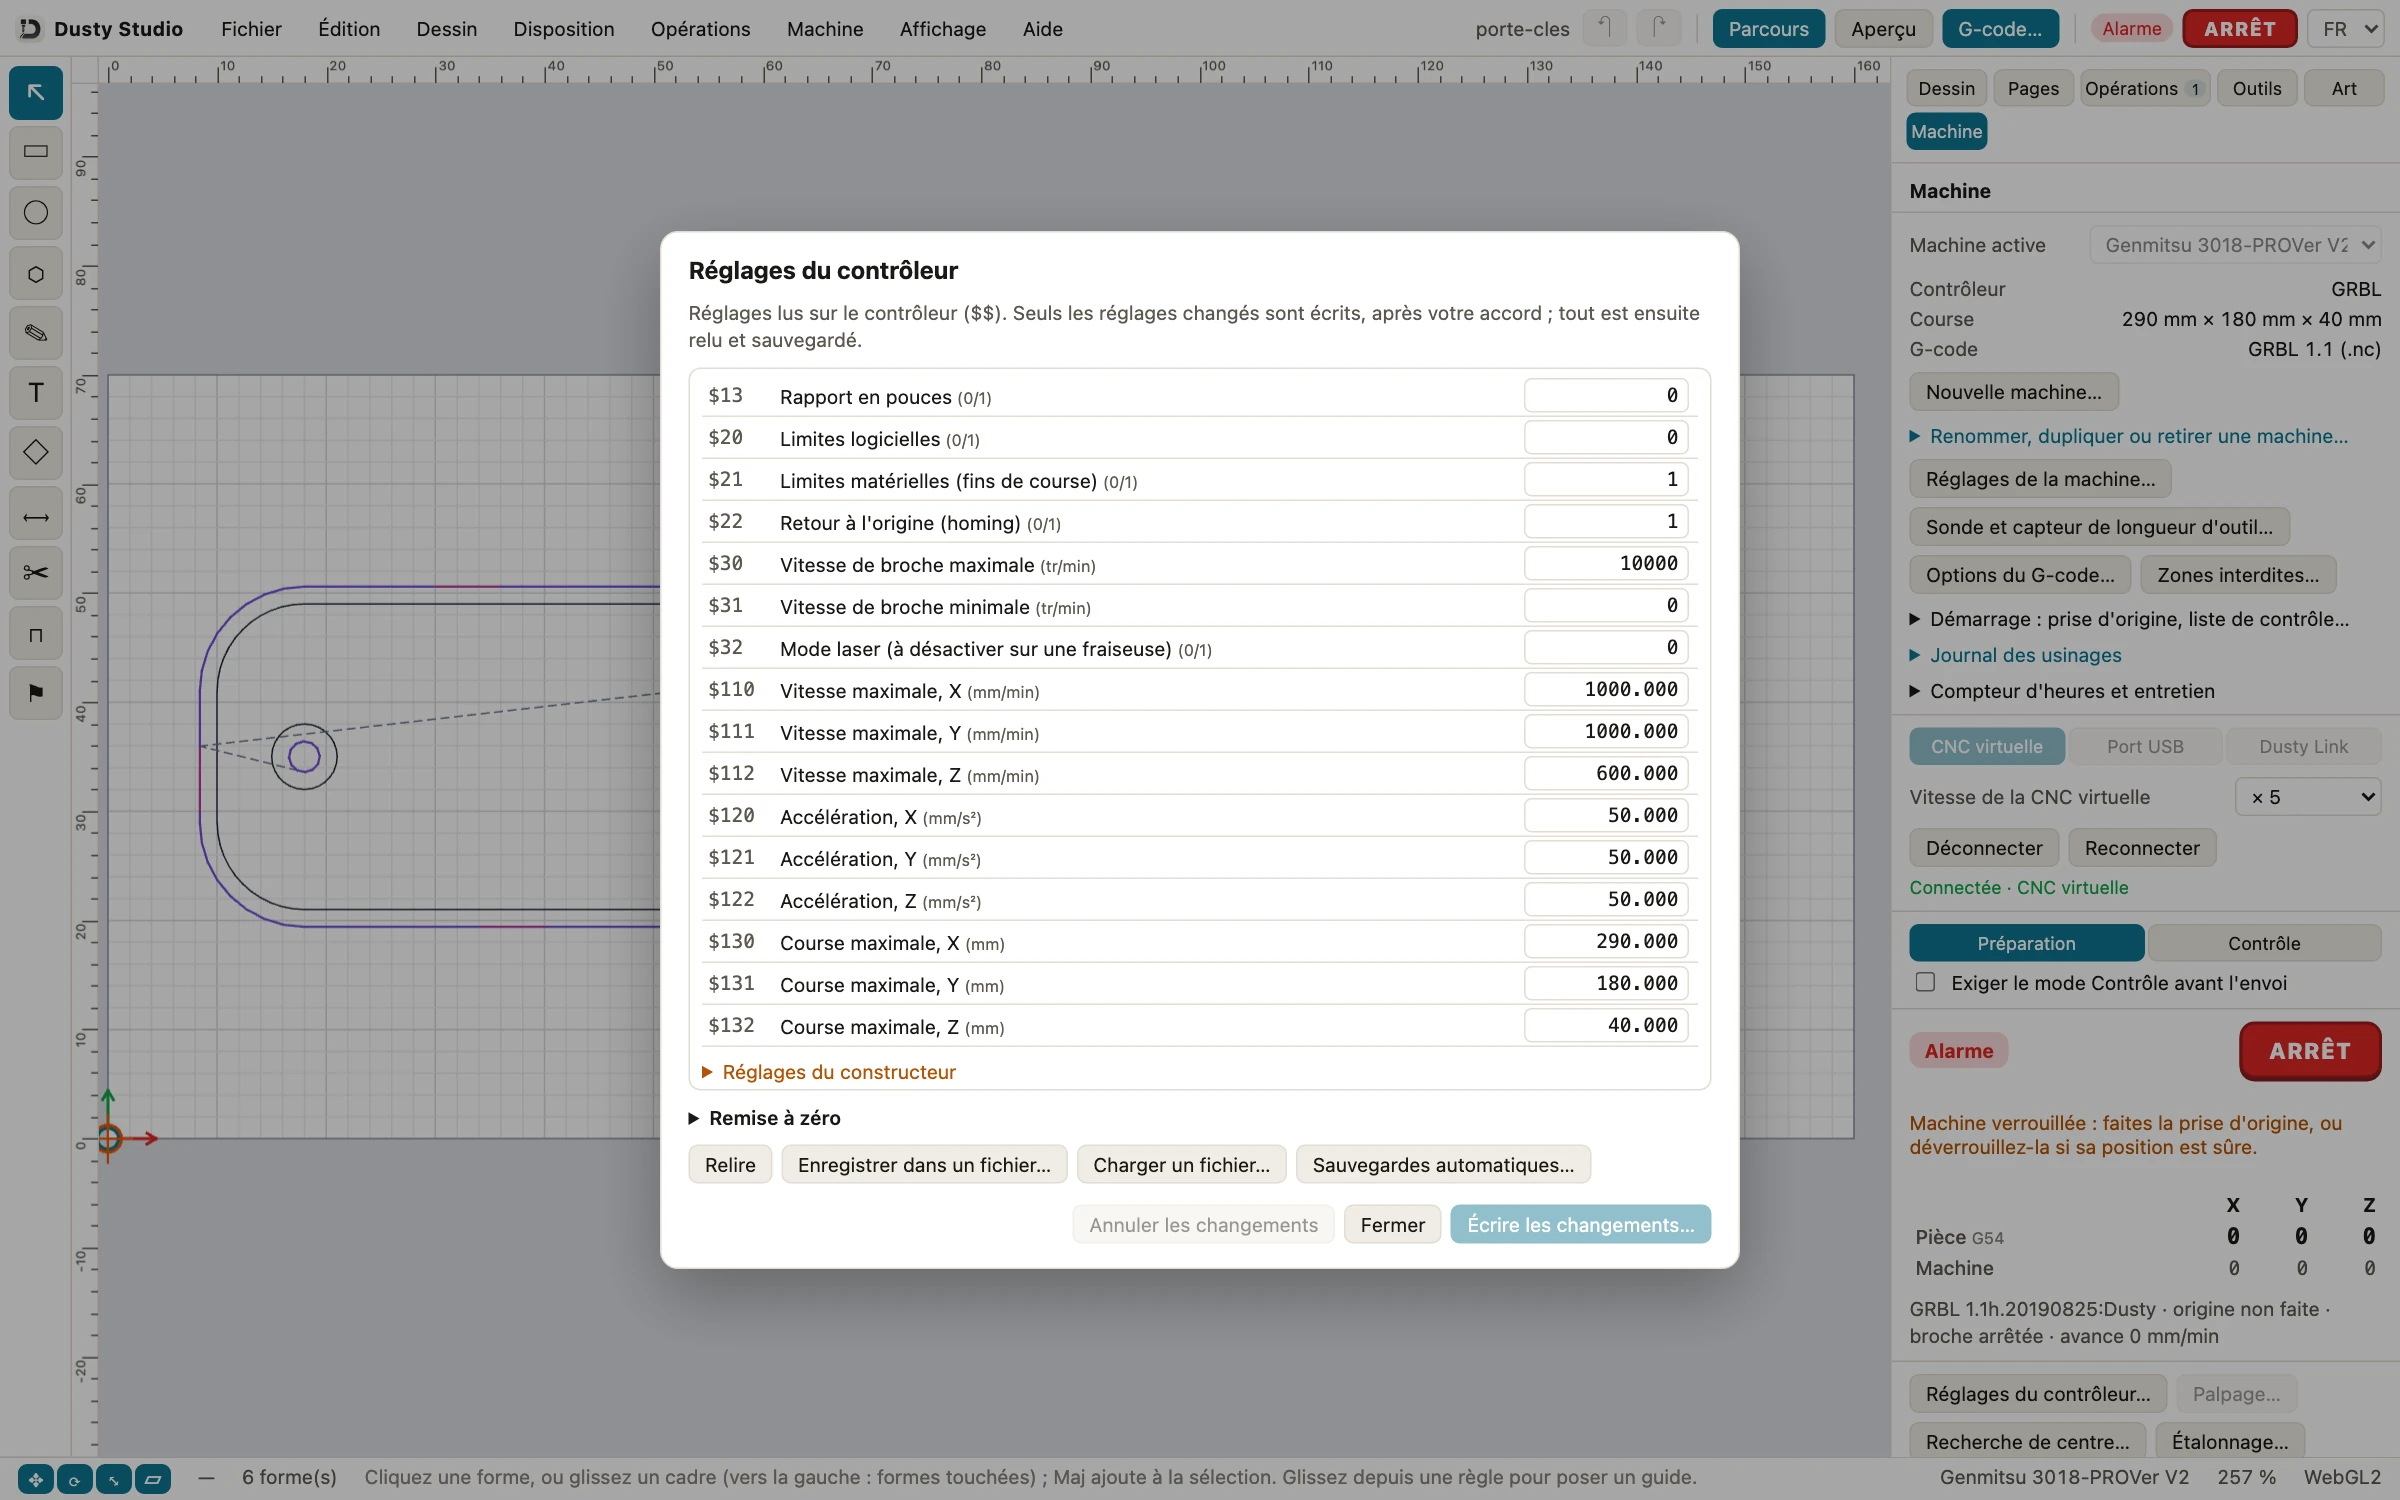
dialoutsous Linux, un câble de données (voir assistant de connexion). - Vérifiez les réglages GRBL. Cliquez sur Réglages du contrôleur… : Dusty liste les valeurs
$$(limites, prise d’origine, broche, mode laser, vitesses, course), les pas par mm étant repliés sous Réglages du constructeur. Seuls les réglages modifiés sont écrits, après votre accord, puis relus et sauvegardés (voir réglages du contrôleur). Si le mode laser est activé, Dusty le signale et propose d’écrire$32=0.
- Accordez la broche. Dans Réglages de la machine…, sous Broche et fichiers, Valeur S maximale est votre
$30, relu à chaque connexion (1 000 sur beaucoup de cartes 3018) ; réglez Vitesse de la broche à S max sur la vitesse maximale réelle, environ 10 000 tr/min. Dusty convertit les tr/min des outils dans ce rapport. - Prise d’origine ou déverrouillage. Si le panneau indique que la machine est verrouillée, cliquez sur Prise d’origine sur une PROVer ; sur une machine sans fins de course, Déverrouiller, une fois que vous savez que sa position est sûre. Démarrage : prise d’origine, liste de contrôle… peut proposer la prise d’origine à chaque connexion.
- Ouvrez le premier exemple. Fichier › Ouvrir un exemple, puis Ouvrir à côté de Porte-clés découpés avec tabs : un brut en contreplaqué de 160 × 70 × 6 mm dont l’origine est au coin inférieur gauche, découpé avec une fraise droite de 3,175 mm (voir le tutoriel des porte-clés). Bridez le brut à l’écart des parcours d’outil.
- Posez le zéro X et Y. Dans Déplacements, amenez la pointe de la fraise au-dessus du coin avant gauche du brut (par pas de 10, 1, puis 0,1 mm) et cliquez sur Zéro XY.
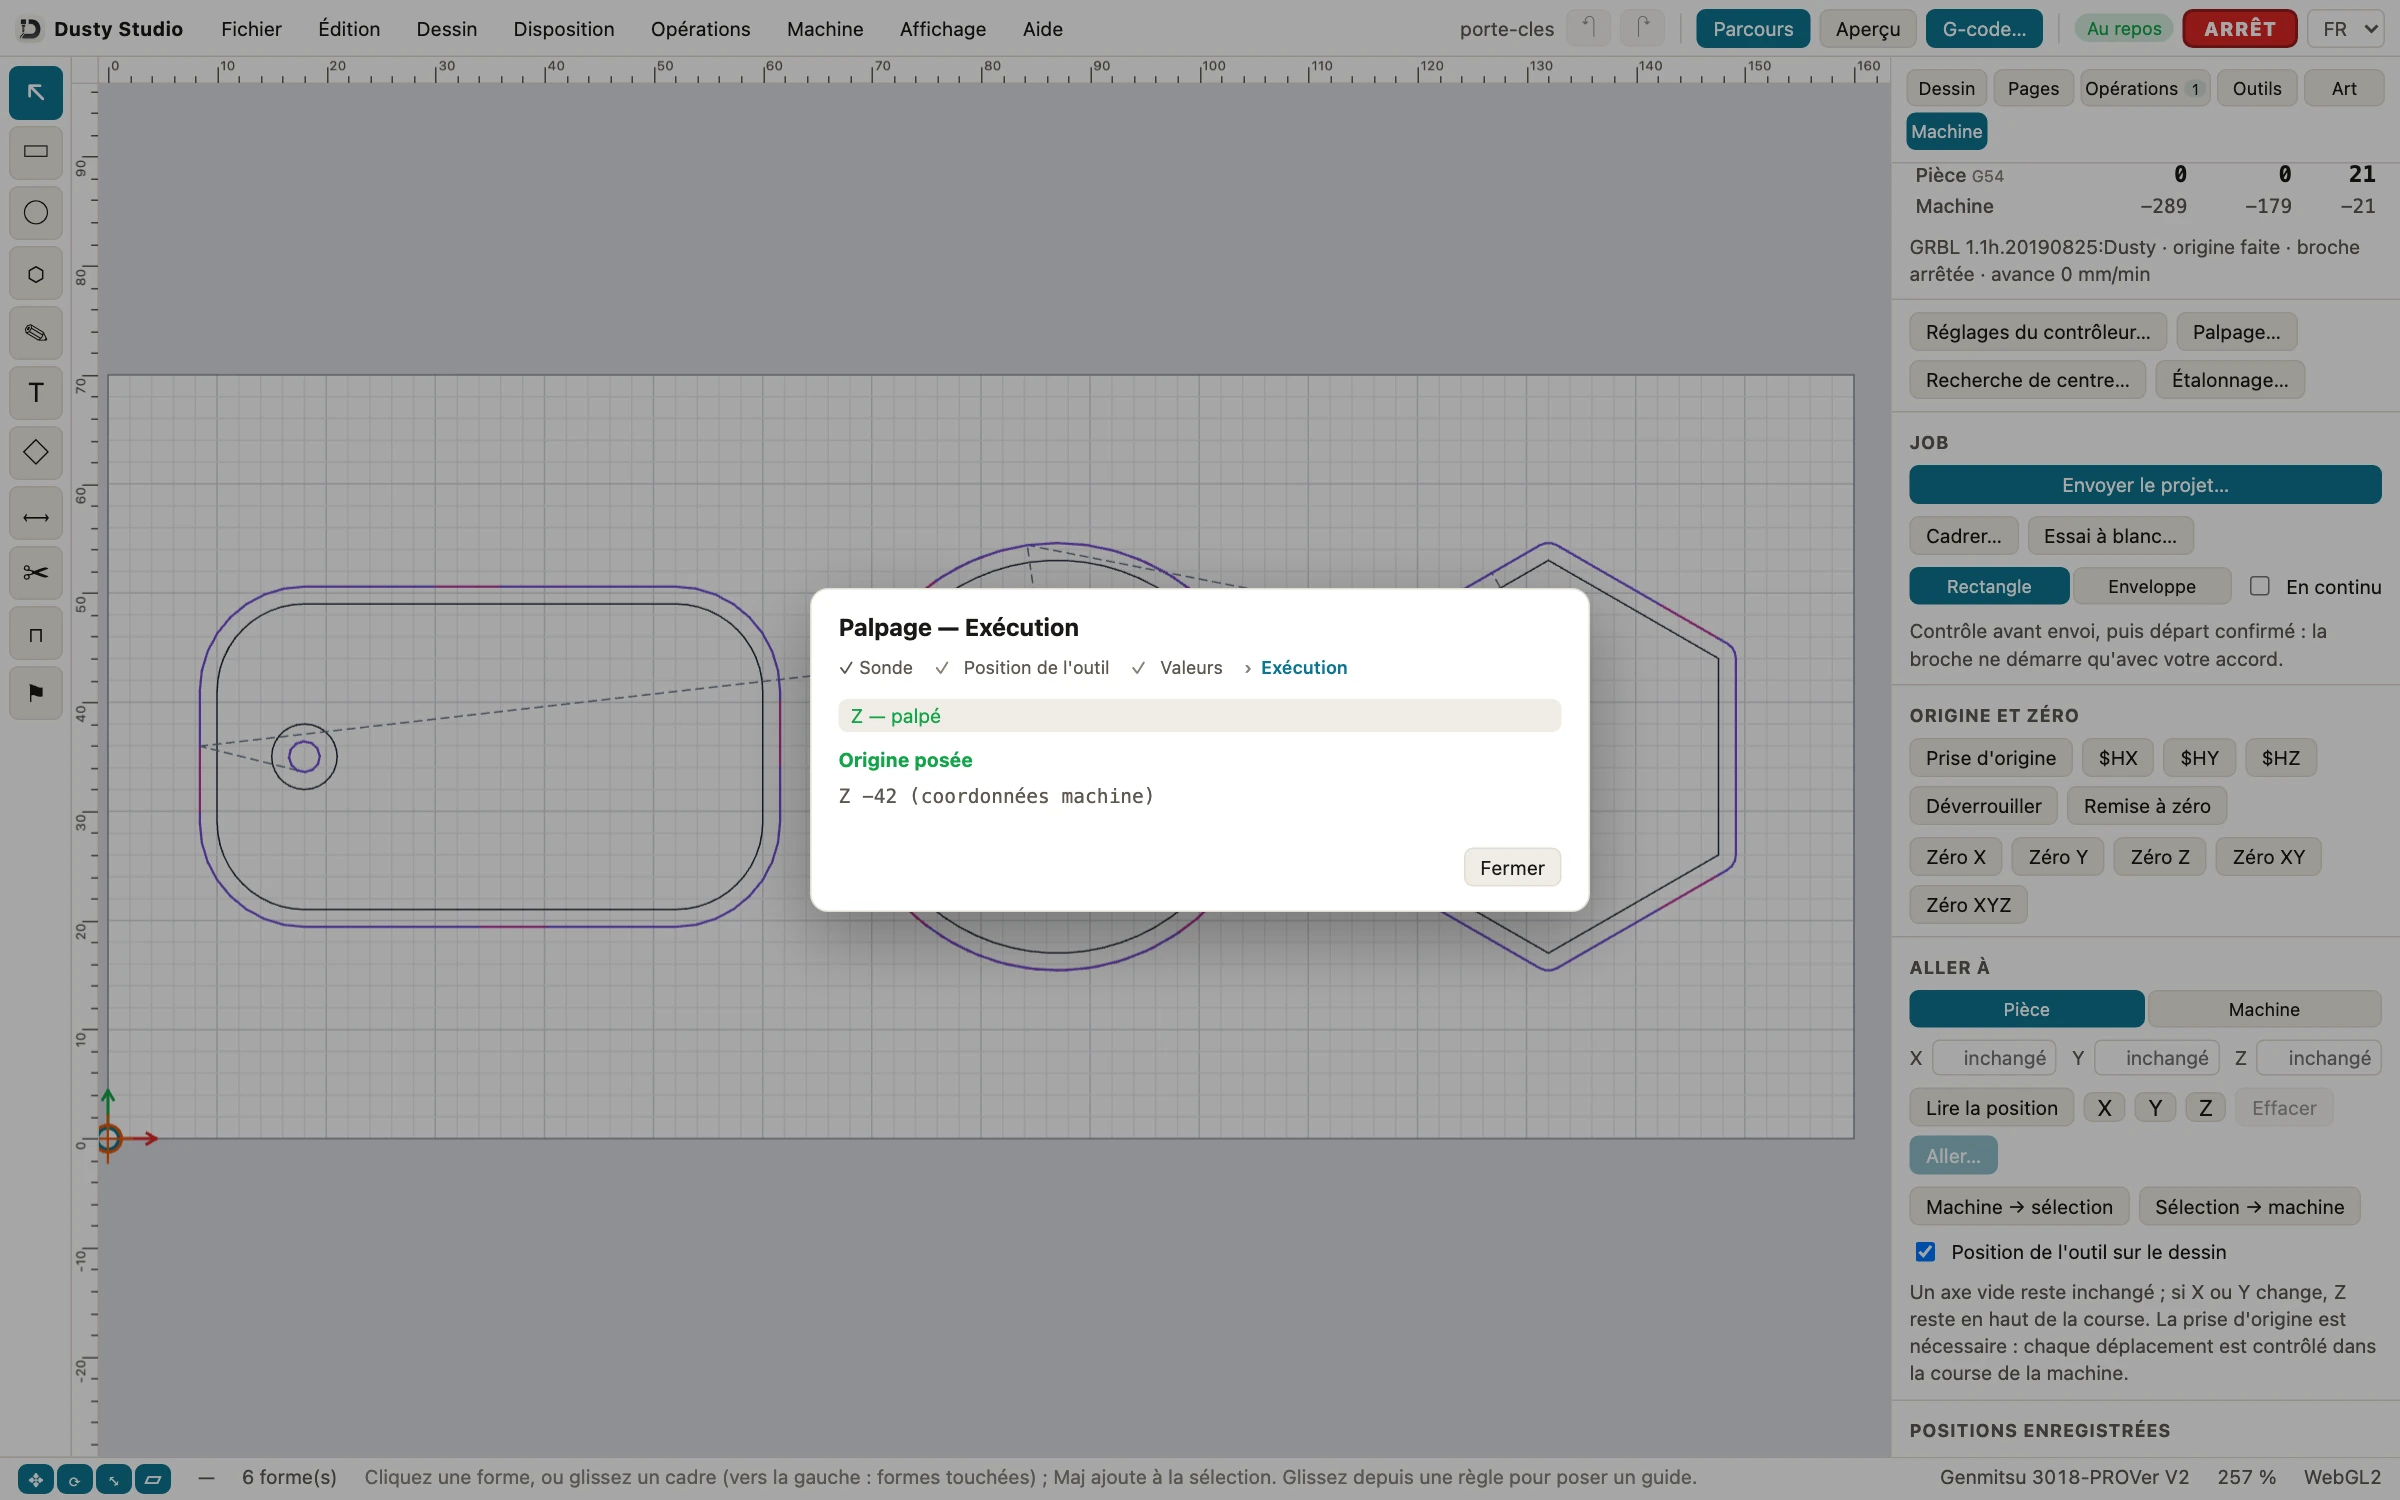
- Palpez le Z. Cliquez sur Palpage…, choisissez Plaque Z, puis Suivant : amenez la fraise à environ 10 mm au-dessus de la plaque, pince crocodile sur la fraise. Sous Valeurs, saisissez l’Épaisseur de la plaque que vous avez mesurée et gardez la Vitesse rapide sous 200 mm/min. Cliquez sur Préparer le palpage, puis sur Palper Z : Dusty répond Origine posée. Retirez la plaque et la pince (voir palpage). Sans sonde, descendez la fraise sur une feuille de papier et cliquez sur Zéro Z.
- Cadrage, essai à blanc, coupe. Cadrer… fait le tour du travail, broche arrêtée ; Essai à blanc… le joue au-dessus du brut. Puis Envoyer le projet… affiche le contrôle avant envoi et demande votre accord avant que la broche ne tourne (sur Mac : Démarrer le job…). Baissez la correction d’Avance à 50 % pour la première pièce, et gardez une main près de ARRÊT (voir lancer l’usinage).
Réglez votre 3018 dans Dusty, gratuitement
Installez Dusty sur Mac, Windows, Linux ou iPad, choisissez votre 3018 dans le catalogue et lancez l’exemple des porte-clés sur la CNC virtuelle avant le premier copeau. Sans compte, sans abonnement.
Avant la première coupe sur une 3018
- Lunettes de protection sur le nez, protection auditive pour les longs usinages, aspiration en marche : le MDF produit une poussière très fine.
- Brut bien bridé, brides hors des parcours d’outil et sous la hauteur de sécurité.
- Mains loin de la fraise dès que la machine peut bouger ; l’arrêt d’urgence, ou l’interrupteur d’alimentation sur une 3018-PRO, à portée de main.
- Plaque de palpage et pince retirées avant que la broche ne démarre.
- Cadrage et essai à blanc faits, première pièce avec la correction d’avance à 50 %.
- Ne laissez jamais la machine travailler sans surveillance : une fraise qui frotte roussit le bois, et des copeaux chauds peuvent prendre feu.
Et ensuite, avec votre 3018
Quand les porte-clés sortent proprement, les autres exemples ajoutent la gravure en V, le perçage, les poches et les changements d’outil. La page du pilotage de la machine liste le reste, de la mise à niveau de surface pour les circuits imprimés à l’étalonnage des pas par mm, et celle des contrôleurs et connexions ce que Dusty pilote d’autre. Téléchargez Dusty ; s’il vous fait économiser une fraise ou une planche, un don le garde gratuit pour tout le monde.
Questions fréquentes
Quel logiciel est livré avec une CNC 3018 ?
Généralement Candle (GRBLControl) sur une clé USB, une carte SD ou un CD, avec le pilote CH340 pour Windows et des fichiers G-code d’exemple. Candle est un logiciel de pilotage : il exécute du G-code mais ne dessine pas de pièces et ne calcule pas de parcours d’outil, et la copie livrée dans la boîte est une ancienne version 1.1.7.
Quel est le meilleur logiciel gratuit pour une CNC 3018 ?
Pour le travail en 2,5D (découpes, poches, enseignes gravées en V, perçage), une app tout-en-un comme Dusty évite de jongler entre une FAO et un logiciel de pilotage. Sinon, associez une FAO gratuite comme Fusion en usage personnel à Candle ou à Universal G-code Sender.
Une CNC 3018 fonctionne-t-elle avec un Mac ?
Oui. SainSmart indique que la version de Candle de la clé ne fonctionne plus à partir de macOS Catalina et recommande Universal G-code Sender. Les versions actuelles de Candle ont une version macOS, et Dusty, sur le Mac App Store, pilote une 3018 en USB.
Quelle vitesse en bauds pour une CNC 3018 ?
GRBL 1.1 communique à 115 200 bauds, 8-N-1. Si un logiciel de pilotage affiche des caractères illisibles ou rien du tout, vérifiez cette vitesse, le port COM, le pilote CH340 sous Windows et qu’aucun autre programme ne retient le port.
Comment brancher une sonde Z sur une 3018 ?
Reliez la plaque et la pince aux bornes de palpage de la carte, pincez la fraise, puis touchez la plaque avec la pince : GRBL doit signaler l’entrée de palpage activée (Pn:P). Mesurez ensuite l’épaisseur de la plaque au pied à coulisse et saisissez-la dans votre logiciel.
Une CNC 3018 peut-elle usiner l’aluminium ?
Oui, lentement : quelques dixièmes de millimètre par passe, une fraise à une dent bien affûtée et de l’air pour évacuer les copeaux. Le bois, le MDF, les plastiques et les circuits imprimés conviennent bien mieux à sa petite broche et à son châssis léger.