La respuesta corta: una CNC 3018 (Genmitsu 3018-PRO, 3018-PROVer y sus muchos clones) funciona con GRBL 1.1, así que cualquier programa de GRBL puede manejarla. El software CNC 3018 que necesitas es un driver USB para su chip CH340, un emisor que conecte a 115.200 baudios y un programa CAM que convierta un dibujo en G-code. El Candle que viene en la caja solo envía G-code, y suele tener varios años. Dusty hace el diseño, las trayectorias y el control de la máquina gratis en Mac, Windows, Linux e iPad, con la 3018 en su catálogo de máquinas.
A continuación: la caja, el software que funciona hoy, la conexión, los ajustes de GRBL, la sonda de Z, los límites reales de una 3018 y un primer trabajo en Dusty. Las cifras de las máquinas vienen de SainSmart, el fabricante de las Genmitsu, y de la documentación de GRBL.
Qué viene en la caja de una CNC 3018
La mayoría de los kits 3018 comparten la misma electrónica: una placa tipo Arduino con GRBL 1.1f (la versión que indican SainSmart e Inventables para la 3018-PRO), con los drivers de los motores paso a paso y la salida del husillo en la placa, y un chip USB-serie CH340. El husillo es un motor de corriente continua 775 con pinza ER11; SainSmart sitúa la velocidad máxima de la mayoría de sus husillos de serie en unas 10.000 rpm.
| Máquina | Área de trabajo | Finales de carrera | Sonda de Z |
|---|---|---|---|
| Genmitsu 3018-PRO | 300 × 180 × 45 mm | No (existen kits de ampliación) | Opcional |
| Genmitsu 3018-PROVer V2 | 290 × 180 × 40 mm | Sí, con parada de emergencia | Incluida |
| Clones 3018 sin marca | Normalmente 300 × 180 × 45 mm | Varía | Varía |
En la memoria USB, la tarjeta SD o el CD: el driver CH340 para Windows, archivos de G-code de ejemplo y GRBLControl, más conocido como Candle. La página de recursos de la 3018-PRO sigue ofreciendo Candle 1.17, y el manual de la PROVer de 2020 describe Candle 1.1.7. Algunos kits añaden un controlador offline, una pequeña pantalla de mano que ejecuta G-code desde una tarjeta SD sin ordenador.
Qué software CNC 3018 funciona hoy
Una 3018 necesita un emisor que la maneje y un programa CAM que haga el G-code. Esto es lo que señala SainSmart y lo que ha cambiado desde que se grabó la memoria USB.
| Software | Función | Conviene saber en una 3018 |
|---|---|---|
| Candle 1.1.7 de la memoria USB | Emisor con visor de G-code | Versiones para Windows y Mac; SainSmart dice que ya no funciona en macOS Catalina ni posteriores |
| Candle, versión actual | Emisor | Gratis (GPL-3.0); versión 11.2 (febrero de 2026) para Windows, macOS y Linux |
| Universal G-code Sender | Emisor | El consejo de SainSmart para los Mac recientes |
| Easel, Carveco Maker | Diseño y CAM | Ambos figuran en la lista de SainSmart; Easel funciona en el navegador y Carveco Maker es una suscripción de pago |
| Fusion para uso personal | CAD y CAM | La guía de Fusion de SainSmart elige el postprocesador «GRBL» a secas, no «GRBL Laser»; un emisor ejecuta el archivo |
| Dusty | Diseño, CAM y emisor | Gratis en Mac, iPad, Windows y Linux; perfiles de 3018 en el catálogo |
Así que la vía gratuita es un emisor más un programa CAM, o una sola app que haga las dos cosas. Los precios y los límites de las herramientas gratuitas se comparan en nuestra guía de software CNC gratis. Para el módulo láser, SainSmart documenta LightBurn.
Cómo conectar una CNC 3018: driver, puerto y velocidad en baudios
- Windows: instala el driver CH340 (CH341SER en la página de SainSmart) si la placa no aparece como un puerto COM en el Administrador de dispositivos.
- macOS: las versiones recientes reconocen solas los adaptadores CH340; sáltate el driver antiguo de la memoria USB.
- Linux: tu cuenta debe estar en el grupo
dialout(sudo usermod -aG dialout $USER, y luego cierra la sesión y vuelve a abrirla). - Velocidad: GRBL 1.1 se comunica a 115.200 baudios, 8-N-1, según la documentación de los ajustes de GRBL.
- Cable y alimentación: un cable USB de datos corto, sin hub, lejos de los cables de los motores; la máquina encendida y, en una PROVer, la parada de emergencia liberada.
- Un programa a la vez: un puerto que ya está abierto en Candle o en otro programa rechaza una segunda conexión.
- iPad: no tiene puerto serie; Dusty Link en una Raspberry Pi junto a la máquina comparte la 3018 por la red.
Una PROVer te recibe en Alarm: tiene finales de carrera y homing activados, así que GRBL bloquea el movimiento hasta que se haya hecho un ciclo de homing, como explica su manual. Es normal, no una avería.
Ajustes de GRBL que conviene revisar en una 3018
Escribe $$ en una consola para listarlos y guarda la lista antes de cambiar nada.
| Ajuste | Qué hace | En una 3018 |
|---|---|---|
| $100–$102 | Pasos por mm, X, Y, Z | De fábrica, ajustados a los tornillos de avance. Cámbialos solo después de medir: mueve 100 mm (jog), mide, nuevo = antiguo × 100 ÷ medido |
| $110–$112 | Velocidad máxima, mm/min | Valores por defecto de SainSmart: 1000, 1000 y 800. Súbelos por etapas y mantente un 10 a 20 % por debajo de la velocidad a la que se cala un motor |
| $130–$132 | Recorrido máximo, mm | 300, 180, 45 en una 3018-PRO; 290, 180, 40 en una PROVer V2. Se usa para el homing y los límites por software |
| $20 | Límites por software (soft limits) | Solo con el homing activado ($22=1) y un recorrido exacto |
| $21, $22 | Límites físicos (hard limits), ciclo de homing | Solo en una máquina con finales de carrera |
| $30 | Velocidad máxima del husillo | 1000 en las placas de SainSmart: S1000 significa entonces la velocidad máxima |
| $32 | Modo láser | 0 para el husillo; a menudo se queda en 1 tras usar un módulo láser |
La fórmula de GRBL para los pasos por mm es (pasos del motor por vuelta × micropasos) ÷ mm de recorrido por vuelta. En cuanto a las velocidades, la guía de ajuste de GRBL de SainSmart midió que sus 3018 se calaban hacia los 2.100 mm/min y se quedó en 1600. Una 3018 corta mucho más despacio que eso de todos modos: estas velocidades sirven sobre todo para acelerar los rápidos y el jog.
Sonda de Z, placa de palpado y cero de pieza en una 3018
Una placa de palpado fija el cero de Z por contacto. La placa y una pinza de cocodrilo en la fresa se conectan a los pines de la sonda de la placa; GRBL baja la fresa (G38.2) hasta que toca la placa y luego resta el grosor de la placa para poner el cero de Z en la cara superior del material.
- Mide la placa con un calibre, a 0,01 mm: el manual de la PROVer de SainSmart usa 14,19 mm como ejemplo y te pide que introduzcas tu propia cifra.
- Comprueba primero el cableado: toca la placa con la pinza y el estado de GRBL debería mostrar
Pn:P, el pin de la sonda activado. - Ve despacio: el comando de palpado de SainSmart busca a 100 mm/min y vuelve a tocar a 10 mm/min.
- Lee las alarmas: la alarma 4 significa que la sonda ya estaba en contacto al empezar; la alarma 5, que no hubo contacto dentro de la distancia de búsqueda.
- ¿Sin sonda? La guía de inicio rápido de SainSmart baja Z en pasos de 0,1 mm y luego de 0,01 mm hasta que una hoja de papel se atasca bajo la fresa.
Para X e Y, mueve (jog) la punta de la fresa sobre la esquina que hayas elegido como origen, normalmente la esquina delantera izquierda del material, y fija el cero de X e Y (véase cero de pieza).
Lo que una 3018 puede cortar de verdad
Una 3018 es una máquina pequeña y ligera: guías redondas de 10 mm y un husillo de potencia modesta. Easel, de Inventables, señala que no es lo bastante rígida para cortar tan profundo como ancha es la fresa en una sola pasada. Pasadas someras, fresas afiladas de 1/8 de pulgada (3,175 mm) y avances moderados son la regla.
| Material | En una 3018 | Punto de partida |
|---|---|---|
| Contrachapado, MDF, madera blanda | Su terreno | Fresa de 3,175 mm, 1 mm por pasada, 600 mm/min (24 IPM), 10.000 rpm, como en el ejemplo de los llaveros de Dusty |
| Letreros de madera dura | Va bien con fresas en V | Fresa en V de 60°, 1 mm por pasada, 600 mm/min, penetración a 200 mm/min |
| Plásticos, acrílico | Va bien con fresas de un filo | Mantén la viruta lo bastante gruesa para que no se funda |
| PCB | Grabado y taladrado | Los cortes son de décimas de milímetro de profundidad: nivela antes el tablero |
| Aluminio | Posible, despacio | Décimas de milímetro por pasada, un filo, chorro de aire |
Nuestra guía de avances y velocidades CNC para madera calcula estos números para cualquier fresa.
Cómo configurar una 3018 en Dusty
Los ocho proyectos de ejemplo de Dusty están pensados para una CNC tipo 3018, y su catálogo de 67 máquinas incluye una Generic CNC 3018, la Genmitsu 3018-PRO y la 3018-PROVer V2. Prueba cada paso primero en la CNC virtual. Los nombres de la interfaz, en inglés como en la app, son los de la app de Windows y Linux; algunos cambian en Mac y iPad.
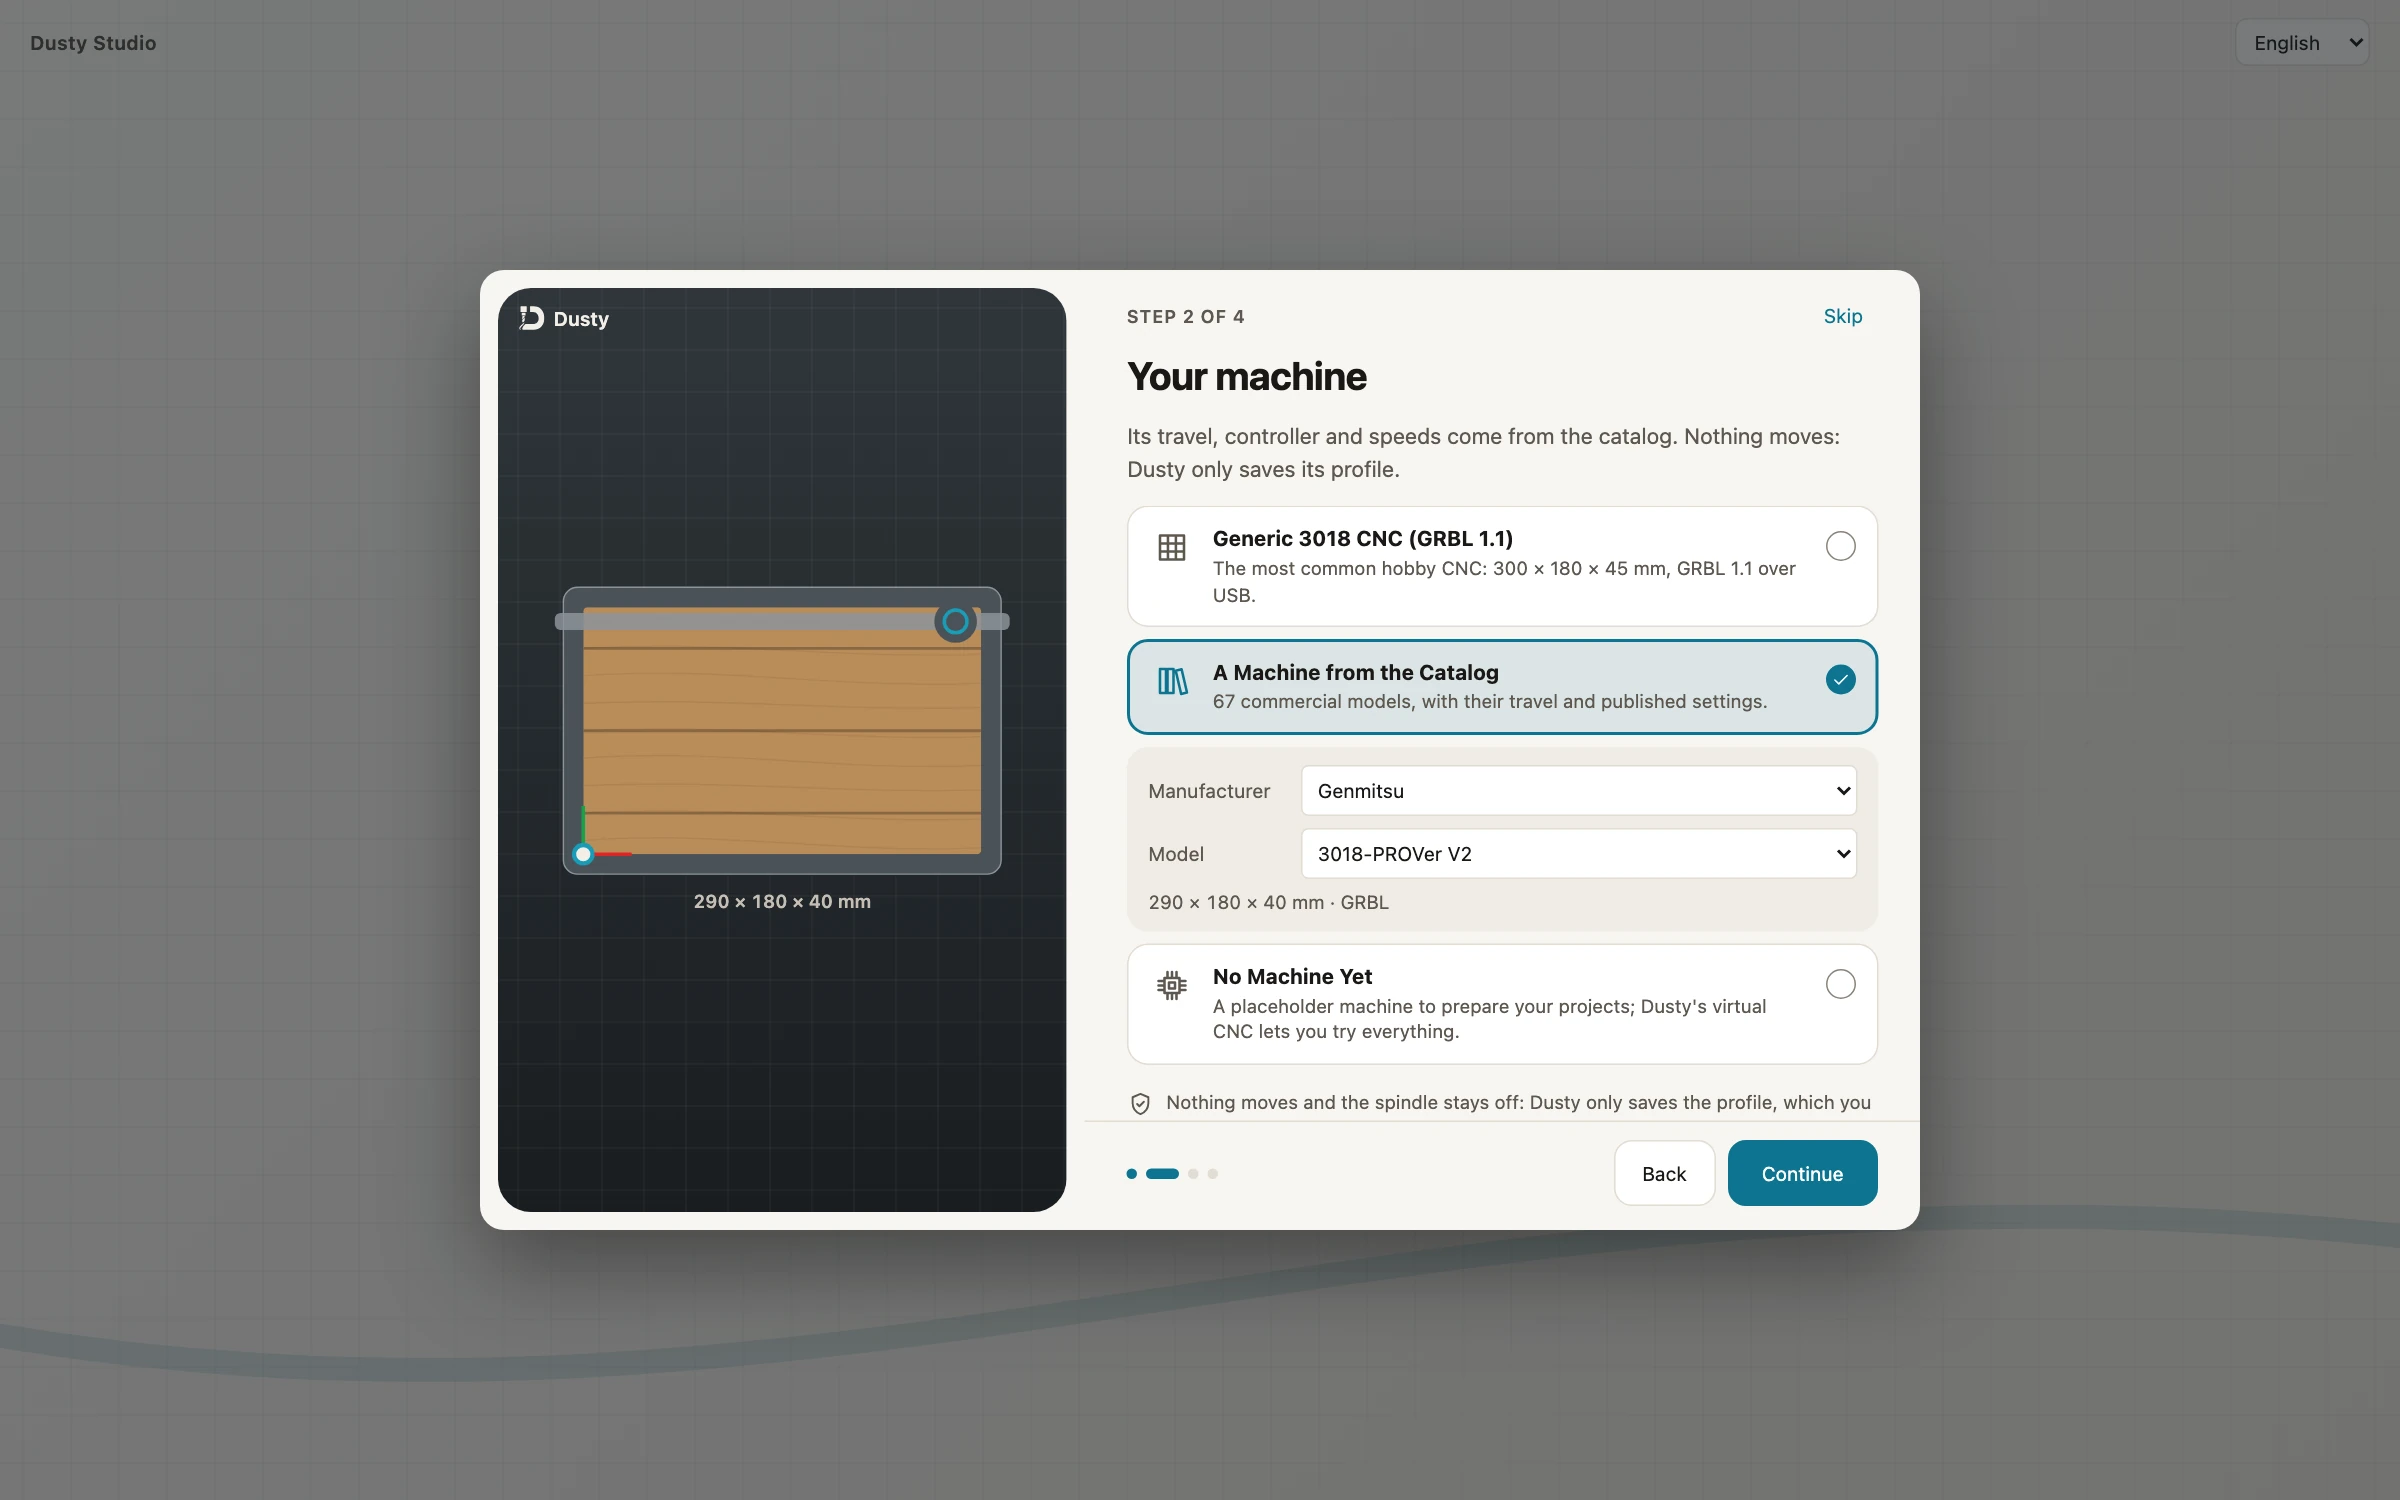
- Instala Dusty y elige la máquina. Instálalo desde la página de descargas. En el paso 2 del recorrido, Your machine (tu máquina), deja Generic 3018 CNC (GRBL 1.1) para un clon, o elige A Machine from the Catalog (una máquina del catálogo), Manufacturer (fabricante) Genmitsu, Model (modelo) 3018-PRO o 3018-PROVer V2. Help › Dusty Tour (recorrido de Dusty) abre de nuevo el recorrido, y New Machine… (nueva máquina), en la pestaña Machine, añade otra máquina.
- Conecta. Enchufa el cable USB y enciende la máquina. En la pestaña Machine, elige USB port (puerto USB; o Virtual CNC para una prueba sin máquina) y haz clic en Connect (conectar). Si nada responde, Connection Assistant… (asistente de conexión) prueba los puertos y las velocidades sin mover nada, y te dice qué falta: un driver CH340 en Windows, el grupo
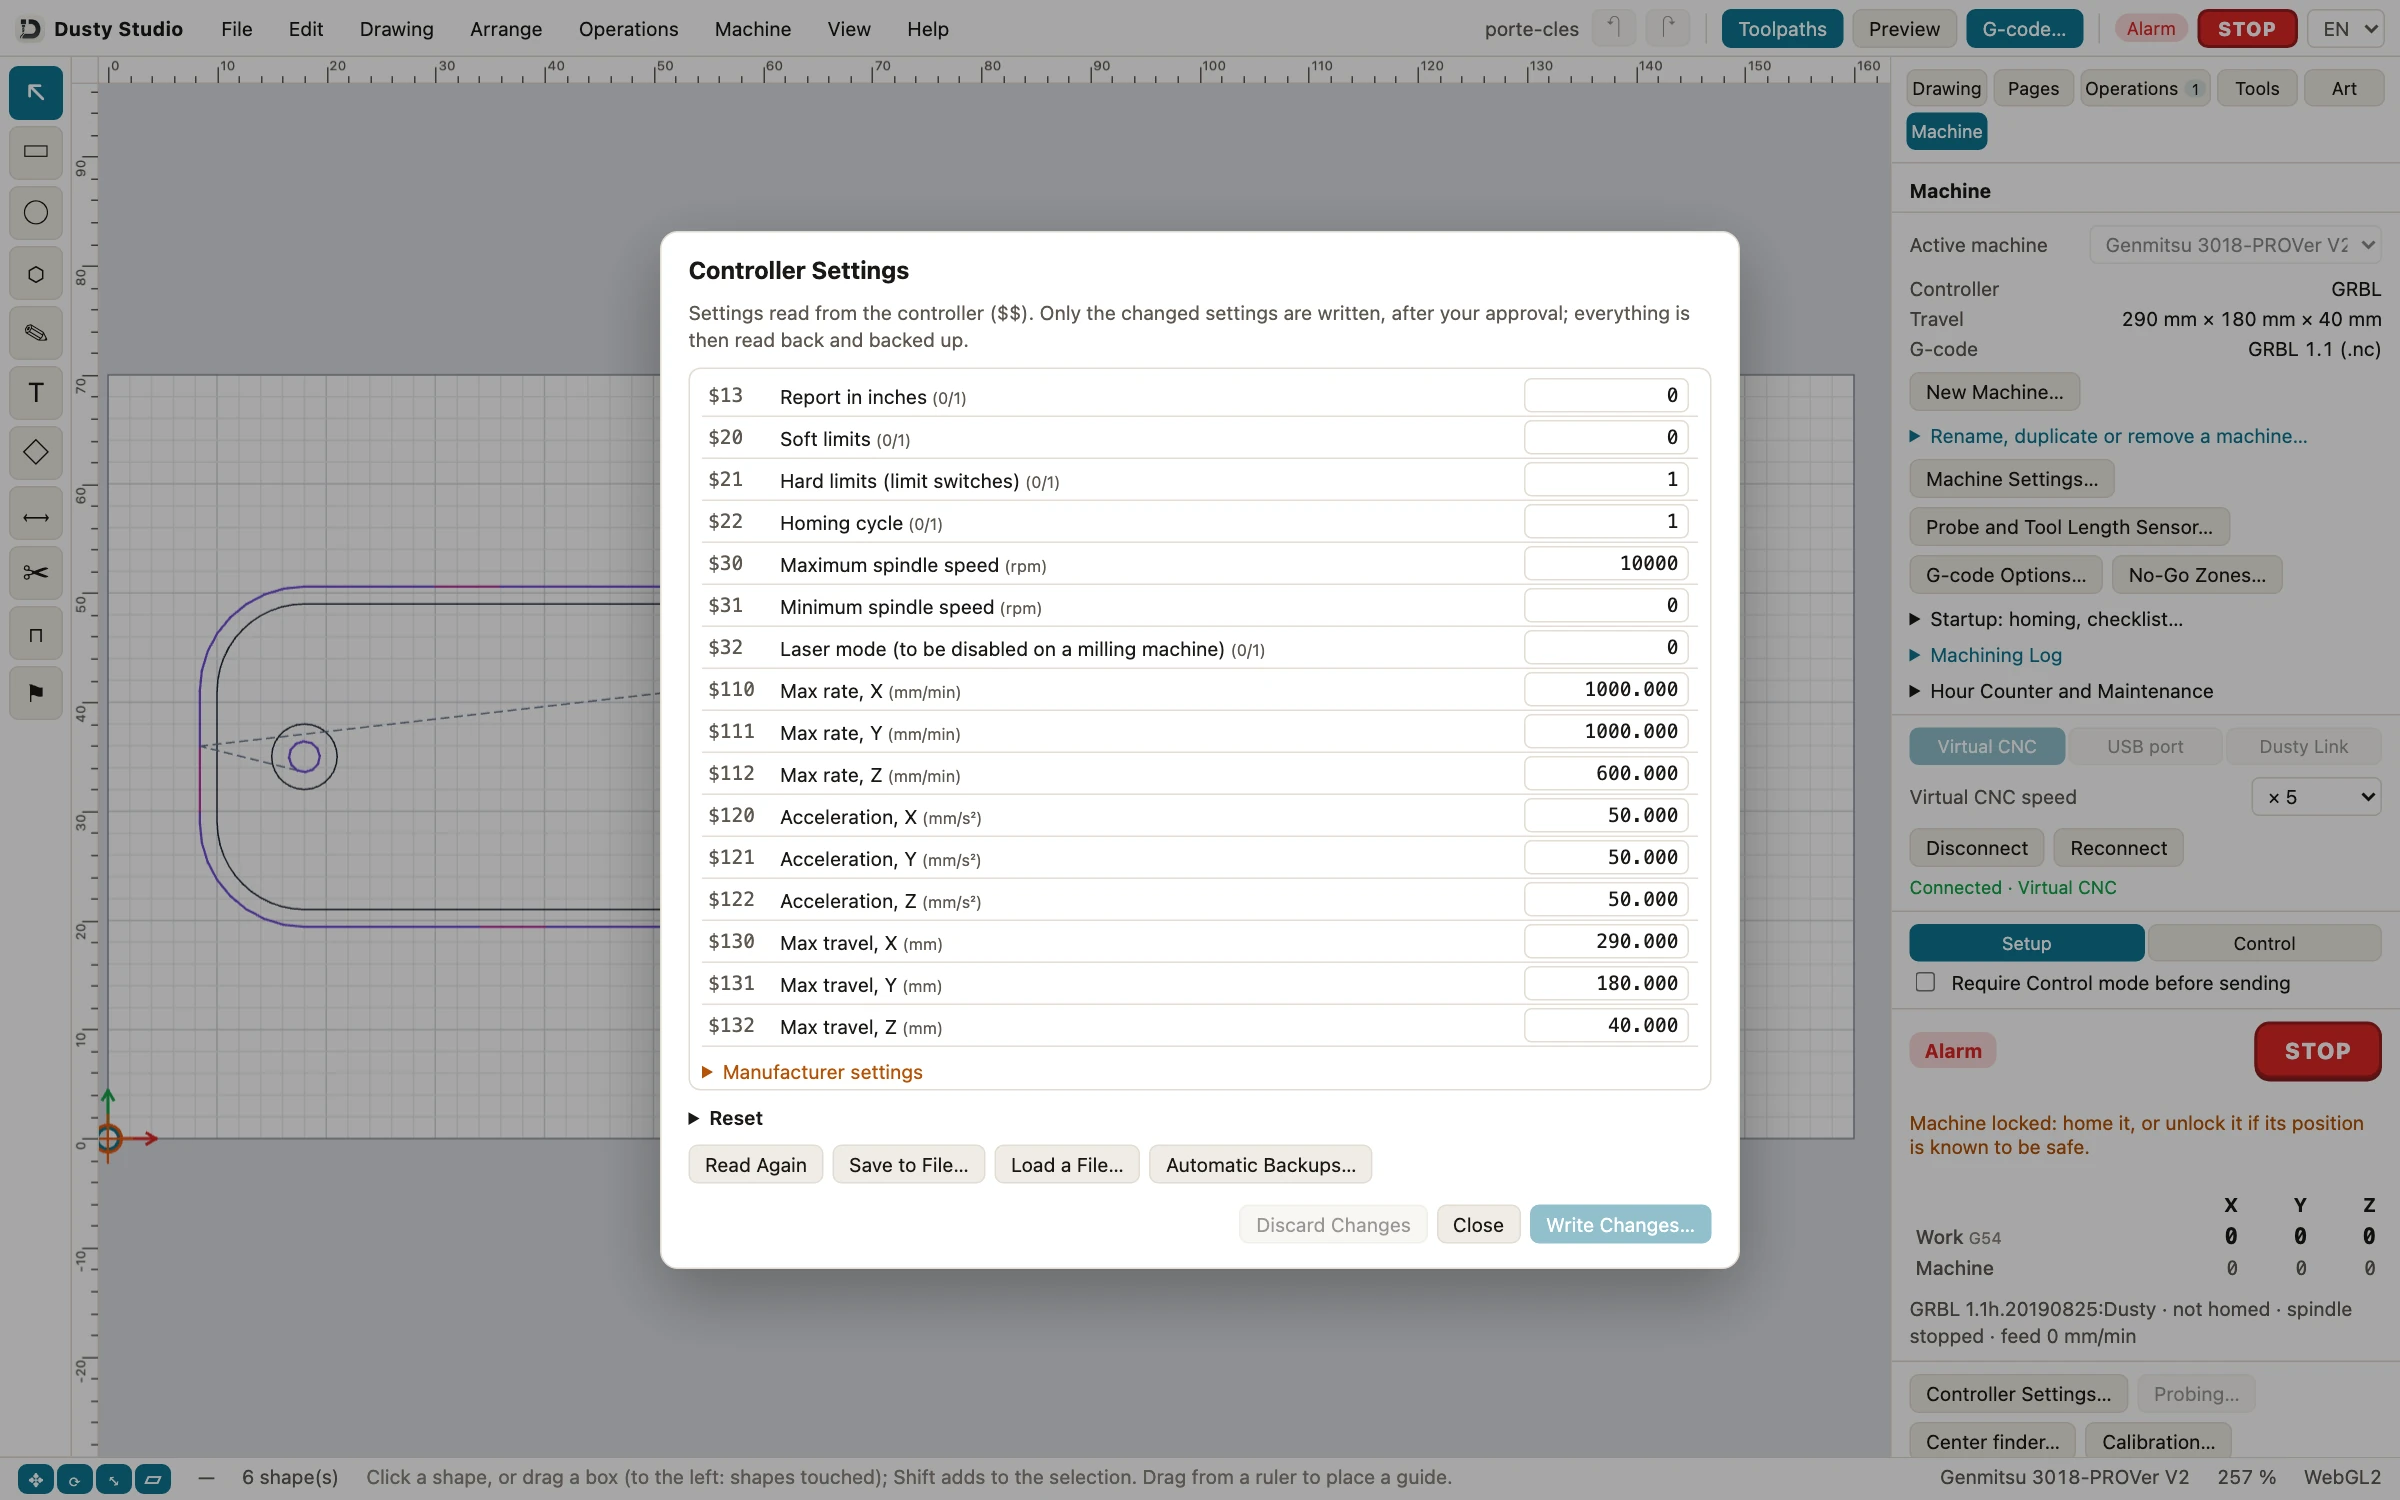
dialouten Linux, un cable de datos (véase asistente de conexión). - Revisa los ajustes de GRBL. Haz clic en Controller Settings… (ajustes del controlador): Dusty lista los valores
$$(límites, homing, husillo, modo láser, velocidades, recorrido), con los pasos por mm plegados en Manufacturer settings (ajustes del fabricante). Solo se escriben los ajustes modificados, con tu aprobación, y después se vuelven a leer y se guardan en una copia de seguridad (véase ajustes del controlador). Si el modo láser está activado, Dusty lo señala y propone escribir$32=0.
- Ajusta el husillo. En Machine Settings… (ajustes de la máquina), en Spindle and Files (husillo y archivos), Maximum S value (valor S máximo) es tu
$30, leído en cada conexión (1000 en muchas placas 3018); fija Spindle speed at max S (velocidad del husillo con el S máximo) en la velocidad máxima real, unas 10000 rpm. Dusty convierte las rpm de las herramientas con esa proporción. - Haz el homing o desbloquea. Si el panel dice que la máquina está bloqueada, haz clic en Homing en una PROVer; en una máquina sin finales de carrera, en Unlock (desbloquear), una vez que sepas que su posición es segura. Startup: homing, checklist… puede ofrecer el homing en cada conexión.
- Abre el primer ejemplo. File › Open Example (abrir un ejemplo) y luego Open junto a Key rings cut out with tabs (llaveros recortados con puentes): un material de contrachapado de 160 × 70 × 6 mm con el origen en la esquina inferior izquierda, cortado con una fresa de 3,175 mm (véase el tutorial de los llaveros). Sujeta el material lejos de las trayectorias.
- Fija el cero de X e Y. En Jog, lleva la punta de la fresa sobre la esquina delantera izquierda del material (pasos de 10, 1 y luego 0,1 mm) y haz clic en Zero XY.
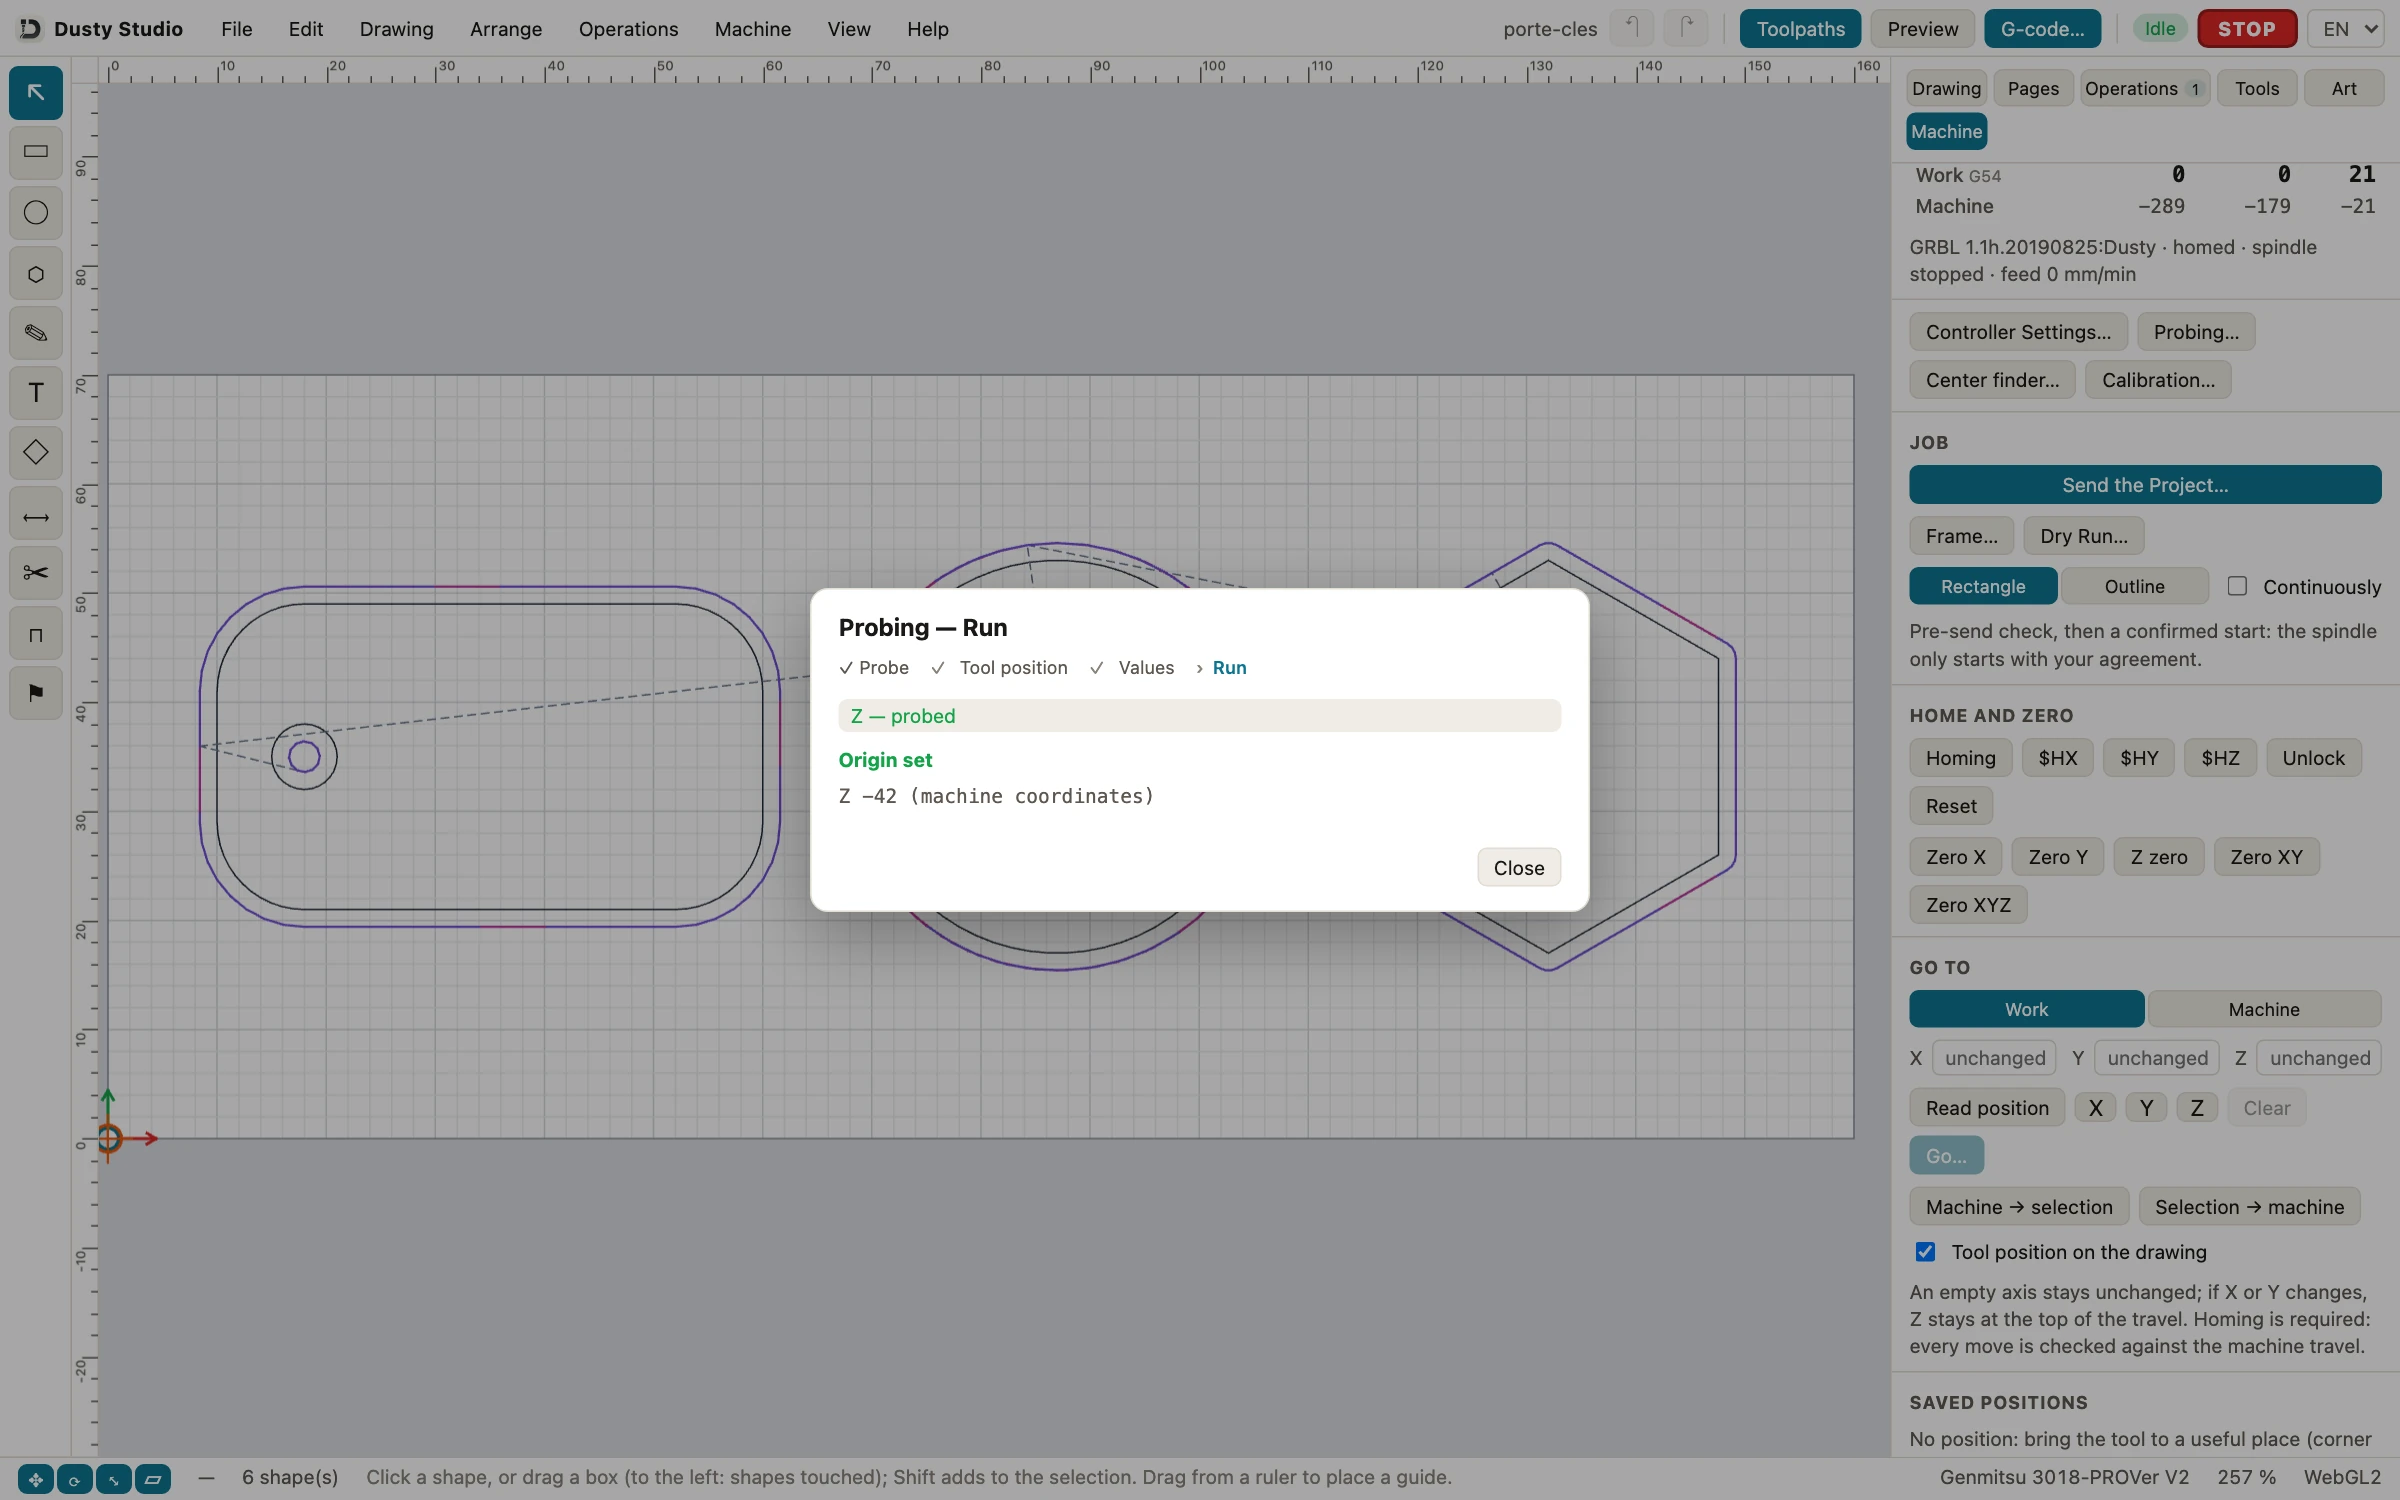
- Palpa Z. Haz clic en Probing… (palpado), elige Z plate (placa de Z) y luego Next (siguiente): lleva la fresa a unos 10 mm por encima de la placa y engancha la pinza a la fresa. En Values (valores), introduce el Plate thickness (grosor de la placa) que mediste y mantén la Fast speed (velocidad rápida) por debajo de 200 mm/min. Haz clic en Prepare Probing (preparar el palpado) y luego en Probe Z (palpar Z): Dusty responde Origin set (origen fijado). Retira la placa y la pinza (véase palpado). Sin sonda, baja la fresa sobre una hoja de papel y haz clic en Z zero.
- Encuadra, prueba en vacío, corta. Frame… recorre el contorno del trabajo, con el husillo apagado; Dry Run… lo reproduce sobre el material. Luego Send the Project… muestra la verificación antes del envío y pide tu acuerdo antes de que gire el husillo (en Mac: Start Job…). Baja el override de Feed al 50 % para la primera pieza y ten una mano cerca de STOP (véase ejecutar un trabajo).
Configura tu 3018 en Dusty, gratis
Instala Dusty en Mac, Windows, Linux o iPad, elige tu 3018 en el catálogo y ejecuta el ejemplo de los llaveros en la CNC virtual antes de la primera viruta. Sin cuenta, sin suscripción.
Antes del primer corte en una 3018
- Gafas de seguridad puestas, protección auditiva en los trabajos largos, aspiración de polvo en marcha: el MDF genera un polvo muy fino.
- Material bien sujeto, con las bridas fuera de las trayectorias y por debajo de la altura de seguridad.
- Manos lejos de la fresa en cuanto la máquina pueda moverse; la parada de emergencia, o el interruptor de alimentación en una 3018-PRO, al alcance.
- Placa de palpado y pinza retiradas antes de que arranque el husillo.
- Encuadre y prueba en vacío hechos, primera pieza con el override de avance al 50 %.
- No dejes nunca la máquina funcionando sin vigilancia: una fresa que roza chamusca la madera y las virutas calientes pueden provocar un incendio.
Siguientes pasos con tu 3018
Cuando los llaveros salgan limpios, los otros ejemplos añaden tallado en V, taladrado, cajeados y cambios de herramienta. La página de control de la máquina enumera el resto, desde la nivelación de superficie para PCB hasta la calibración de los pasos por mm, y la de controladores y conexiones, qué más maneja Dusty. Descarga Dusty; si te ahorra una fresa o un tablero, una donación lo mantiene gratis para todos.
Preguntas frecuentes
¿Qué software viene con una CNC 3018?
Normalmente Candle (GRBLControl) en una memoria USB, una tarjeta SD o un CD, con el driver CH340 para Windows y archivos de G-code de ejemplo. Candle es un emisor: ejecuta G-code, pero no diseña piezas ni calcula trayectorias, y la copia de la caja es una versión antigua, la 1.1.7.
¿Cuál es el mejor software gratis para una CNC 3018?
Para el trabajo 2,5D (recortes, cajeados, letreros tallados en V, taladrado), una app todo en uno como Dusty evita hacer malabares con un CAM y un emisor. Si no, combina un CAM gratuito como Fusion para uso personal con Candle o Universal G-code Sender.
¿Una CNC 3018 funciona con un Mac?
Sí. SainSmart dice que la versión de Candle de la memoria USB ya no funciona en macOS Catalina ni posteriores y recomienda Universal G-code Sender. Las versiones actuales de Candle tienen una versión para macOS, y Dusty, en el Mac App Store, maneja una 3018 por USB.
¿Qué velocidad en baudios usa una CNC 3018?
GRBL 1.1 se comunica a 115.200 baudios, 8-N-1. Si un emisor muestra basura o nada, comprueba esa velocidad, el puerto COM, el driver CH340 en Windows y que ningún otro programa tenga el puerto.
¿Cómo conecto una sonda de Z a una 3018?
Conecta la placa y la pinza a los pines de la sonda de la placa, engancha la pinza a la fresa y toca la placa con ella: GRBL debería indicar que el pin de la sonda está activado (Pn:P). Después mide el grosor de la placa con un calibre e introdúcelo en tu software.
¿Puede una CNC 3018 cortar aluminio?
Sí, despacio: décimas de milímetro por pasada, una fresa de un filo afilada y aire para evacuar las virutas. La madera, el MDF, los plásticos y las PCB van mucho mejor con su husillo pequeño y su bastidor ligero.